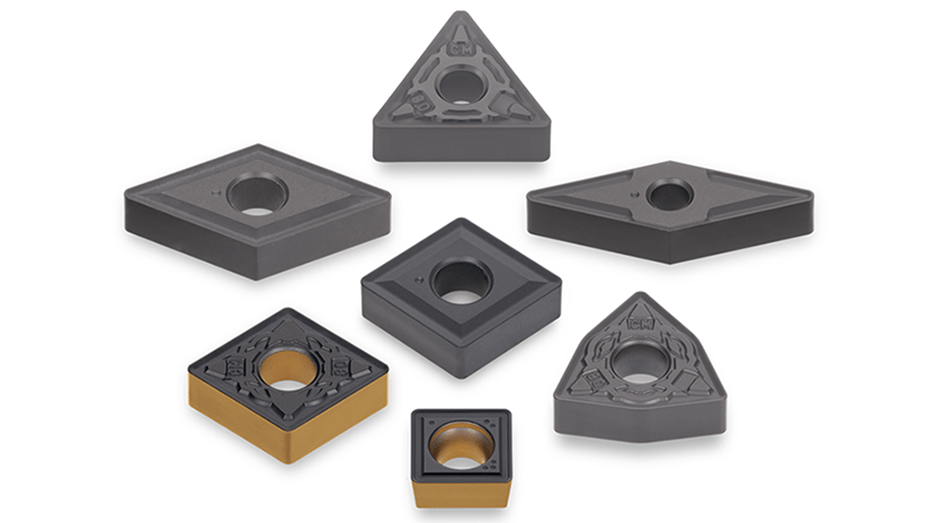
日本磐城 – 2026 年 11 月 – Tungaloy Corporation(社長:木下聰,總部:福島縣磐城市)在其鑄鐵用 CVD 塗層材質系列中新增了用於球狀瀝青鑄鐵加工的 T500D 系列。
挑戰與趨勢
鑄鐵材料,包括球狀瀝青鑄鐵 (FCD) 和灰口鑄鐵 (FC),廣泛應用於凸輪軸和煞車盤等汽車零件,以及重型設備的引擎和液壓閥組件;其中球狀瀝青鑄鐵特別常用於在高負載或複雜機械載荷下需要高抗拉強度、耐衝擊性和韌性的零件。對於用於球狀瀝青鑄鐵零件的車削工具,隨著複雜形狀零件的斷續切削變得更加普遍,市場對支援高速加工以提高生產率和更高可靠性的需求日益強烈。為了滿足這些要求,刀具材料必須同時具備優異的耐磨性和優異的抗崩刃性,而這兩種特性本質上難以平衡。
產品概述
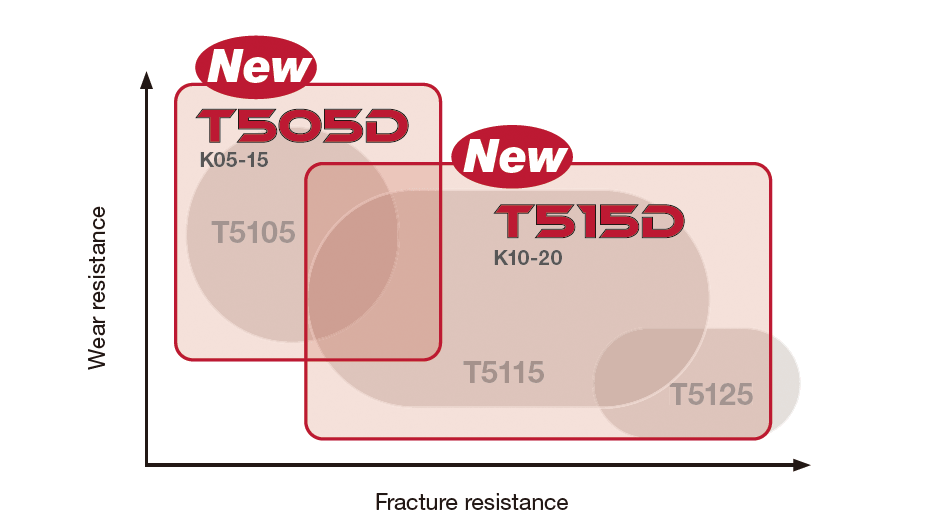
全新球狀瀝青鑄鐵加工用 T500D 系列包含 T505D 和 T515D 兩種材質,這兩種材質均實現了耐磨性和抗崩刃性的優異平衡。T505D 主要針對高速加工中的耐磨性而設計,而 T515D 則透過增強抗崩刃性顯著提高了斷續切削的可靠性。在現有的 T500 系列(在灰口鑄鐵加工中表現出色)中加入全新的 T500D 系列,完善了 Tungaloy 的鑄鐵車削用 CVD 塗層材質陣容,在廣泛的鑄鐵材料中提供高可靠性和卓越的刀具壽命。
優點和特點
特點 1:T500D 系列在球狀瀝青鑄鐵加工中表現卓越
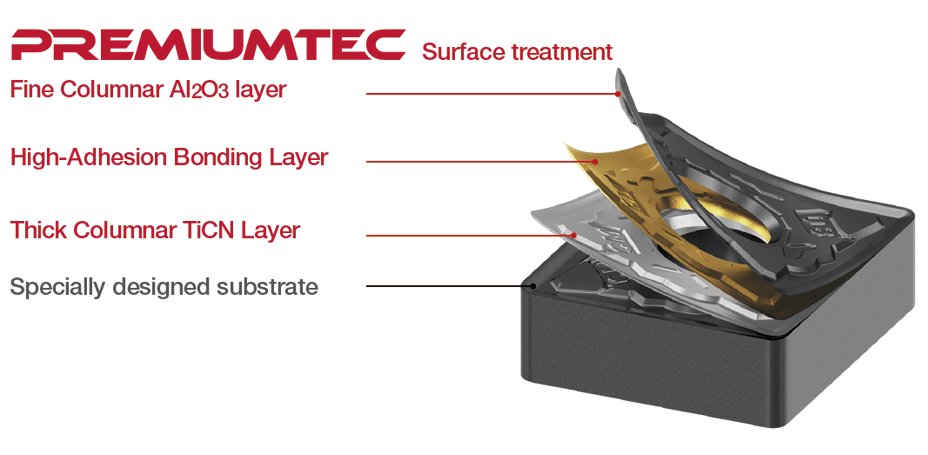
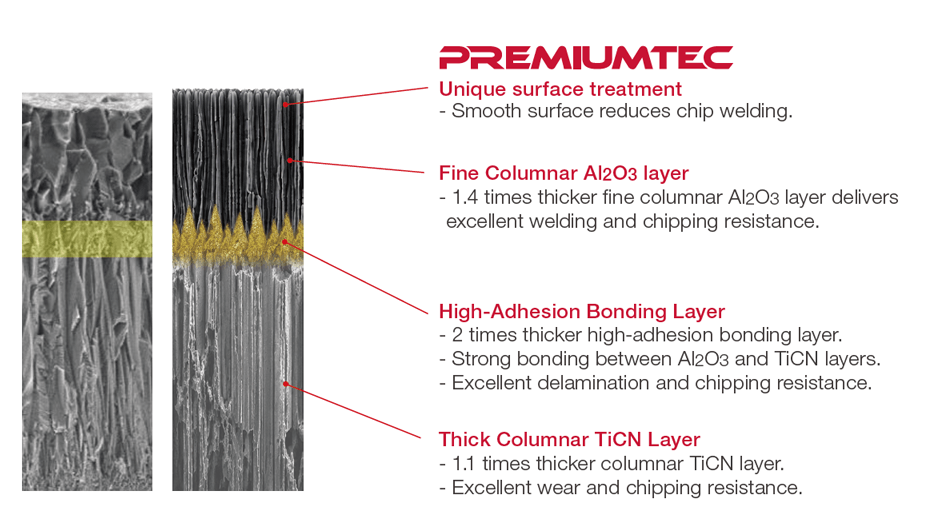
– 細柱狀 Al2O3 層的厚度是先前材質的 1.4 倍,具有優異的抗積屑刃形成和邊緣崩刃性。
– 包括連續柱狀 TiCN 層在內的總塗層厚度已增加到先前材質的 1.3 倍,提供優異的逃隙面耐磨性。
– 厚實的高黏著力結合層(厚度是先前材質的兩倍)確保了 Al2O3 與 TiCN 層之間的強大黏著力。
– Tungaloy 專有的 PremiumTec 表面處理技術使刀具表面光滑,顯著減少積屑刃的形成。
– 先進的塗層技術實現了耐磨性和抗崩刃性的優異平衡。
特點 2:兩款新材質 T505D 和 T515D 支援廣泛的加工應用
– T505D:球狀瀝青鑄鐵高速車削的優異耐磨性。
– T515D:球狀瀝青鑄鐵加工的首選材質,在廣泛的應用中實現耐磨性和抗崩刃性的優異平衡。
特點 3:T500D 和 T500 系列提供完整的鑄鐵車削材質陣容
– 現有 T500 系列(T505 和 T515)的產品範圍也得到了顯著擴展。
– 隨著 T500D 系列加入 T500 陣容,使用者現在可以在廣泛的鑄鐵車削應用中選擇最適合其應用的材質,包括灰口鑄鐵、球狀瀝青鑄鐵和其他鑄鐵材料,涵蓋從連續到斷續切削,以及從精加工到中重型切削。
切削性能
刀具壽命比較
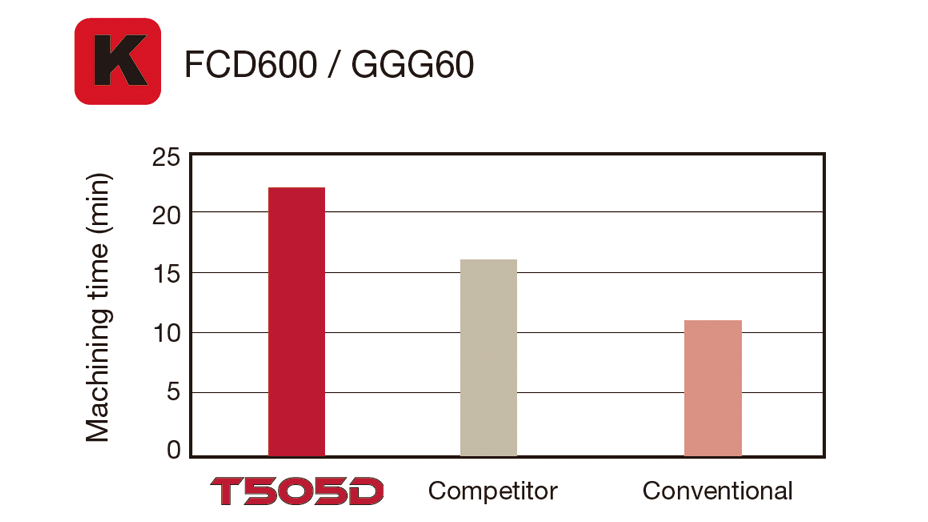
| 刀片 | CNMG120408 |
| 切深 | Vc = 200 m/min |
| 進給量 | f = 0.3 mm/rev |
| 切削深度 | ap = 1.5 mm |
| 加工 | 連續切削 |
| 冷卻方式 | 濕式 |
憑藉卓越的耐磨性,T505D 在球狀瀝青鑄鐵加工中的刀具壽命延長了 1.4 倍以上!
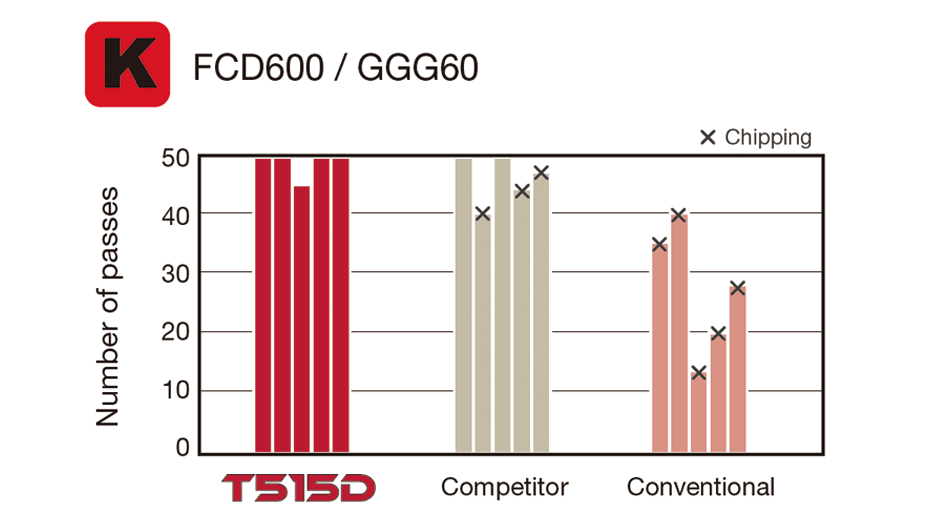
| 刀片 | CNMG120408 |
| 切深 | Vc = 150 m/min |
| 進給量 | f = 0.35 mm/rev |
| 切削深度 | ap = 1.5 mm |
| 加工 | Interrupted cutting |
| 冷卻方式 | 濕式 |
T515D 在球狀瀝青鑄鐵加工中提供優異的抗崩刃性!
成功案例
提升刀具壽命
T505D 在 Vc = 300 m/min 時表現出優異的耐磨性,實現了競爭對手 2.5 倍的刀具壽命。
| 產業 | 汽車 |
| 組件 | 汽車零件 |
| 材料 ISO 代碼 |  鑄鐵 |
| 工件材料 | FCD400/GGG40 |
| 機器(主軸類型) | CNC 車床 |
| 刀具系列 | 車削 |
| 刀具類別 | 外圓與端面車削 |
| 產品名稱 | T500D 系列 |
| TSR 編號 | 5693T |
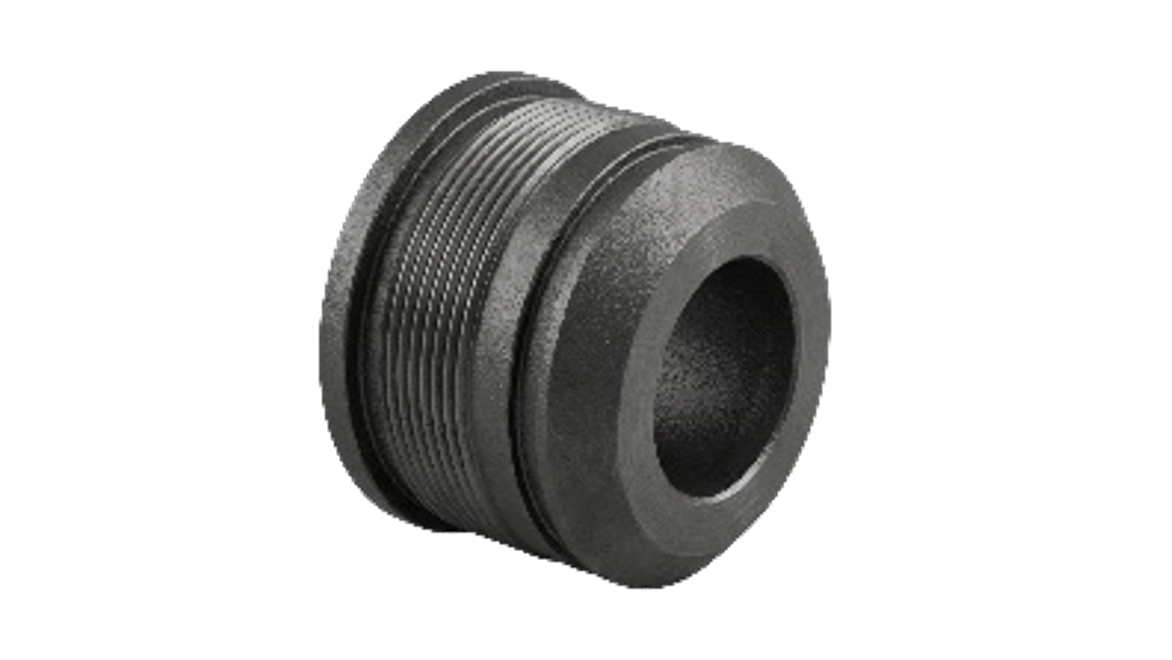
提升刀具壽命
T515D 在精加工中表現穩定,實現了競爭對手兩倍的刀具壽命。
| 產業 | 汽車 |
| 組件 | 離合器零件 |
| 材料 ISO 代碼 | 鑄鐵 |
| 工件材料 | FCD400/GGG40 |
| 機器(主軸類型) | CNC 車床 |
| 刀具系列 | 車削 |
| 刀具類別 | 端面車削 |
| 產品名稱 | T500D 系列 |
| TSR 編號 | 5694T |