


使用 TungMeister VVFH 簡化軸鍵槽加工
從鑽削到周邊精加工的更智慧流程
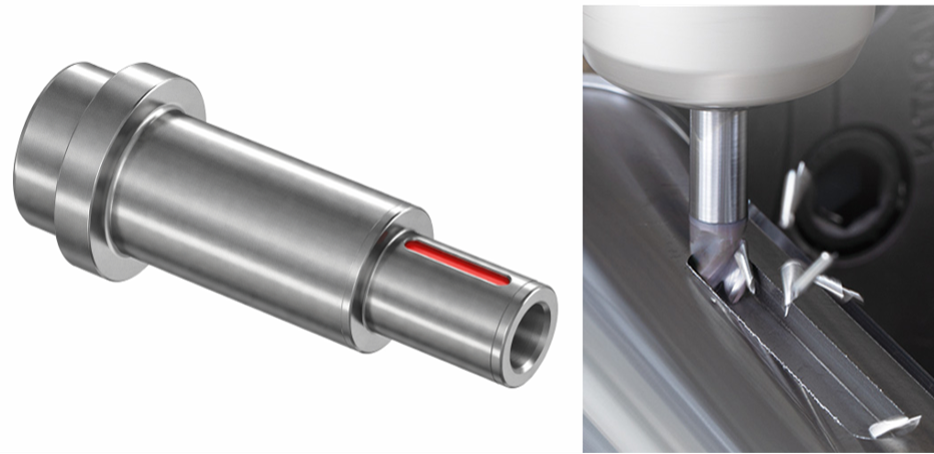
對於軸鍵槽加工,常見的方法包括使用立銑刀進行斜向加工,或在以立銑刀加工槽之前先鑽引孔。
但這種加工方法真的是最優的嗎?
斜向加工通常需要較長的刀具路徑。 使用獨立的鑽頭和立銑刀雖然減輕了每把刀具的負荷,但增加了刀具數量和換刀次數。
TungMeister 多功能 VVFH 刀頭是
具有增強鑽削能力的三刃平頭立銑刀。
它可以在起始位置直接鑽削,橫向移動以加工槽內部,然後進行方肩銑削以完成周邊精加工。
換句話說,VVFH 不僅僅是“可以鑽削的立銑刀”。 它是一款
旨在全面重新思考軸鍵槽加工流程、刀具和刀具路徑的工具。
1. 傳統的軸鍵槽加工流程是否已成為不容置疑的常態?
對於軸鍵槽,特別是封閉式 pocket 形狀,刀具無法從側面進入。
因此,達到所需加工深度的方法對加工時間和所需刀具數量有重大影響。
通常使用以下三種方法。
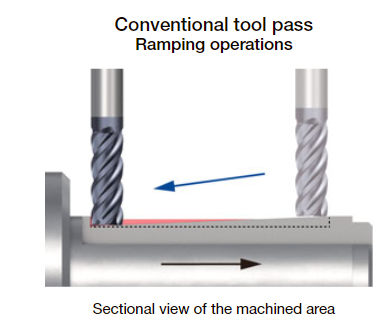
方法 1:使用立銑刀進行斜向加工
立銑刀以一定角度進入工件,並逐漸切削至指定深度。
然後橫向移動以加工槽內部,接著在周邊進行方肩銑削以完成精加工。
雖然這種方法限制了換刀次數,但需要足夠的切入距離才能達到加工深度。
對於深槽,斜向加工路徑會變長,可能阻礙加工時間的縮短。
方法 2:重複淺切削和橫向進給運動
軸向切深 ap 設置為較小值,通過重複的 Z 軸切削和橫向進給運動來加工槽內部。
雖然這更容易減輕刀具負荷,但增加了加工次數。
當同時包含周邊精加工時,每個鍵槽所需的加工時間往往會變長。
方法 3:鑽引孔並使用立銑刀加工槽
使用鑽頭建立達到所需加工深度的引孔。
然後將刀具更換為立銑刀,加工槽內部並在周邊進行方肩銑削以完成精加工。
這種方法減少了斜向加工距離和立銑刀的切入負荷,但會產生以下挑戰。
- 同時需要引孔鑽頭和立銑刀
- 需要換刀
- 需要更多的刀位和動力刀座單元
- 每把刀具都需要進行刀偏和刀具壽命管理
- 刀具庫存和設置工作增加
兩難困境
減少刀具數量會增加刀具路徑長度,而縮短刀具路徑則會增加刀具數量
VVFH 解決了這種權衡問題。
2. VVFH 連接鑽削與周邊精加工
VVFH 是一款具有中心切削刃的三刃平頭立銑刀,可實現鑽削。
它可以在加工起始位置直接沿 Z 方向鑽削。
達到指定深度後,它可以橫向移動以加工槽內部。
然後可以直接在鍵槽周邊進行方肩銑削以完成精加工。
加工方法比較
傳統斜向加工法
→
槽內橫向進給
→
周邊方肩精加工
傳統鑽頭與立銑刀法
→
換刀
→
立銑刀槽加工
→
周邊方肩精加工
使用 VVFH 加工
→
橫向槽加工
→
周邊方肩精加工
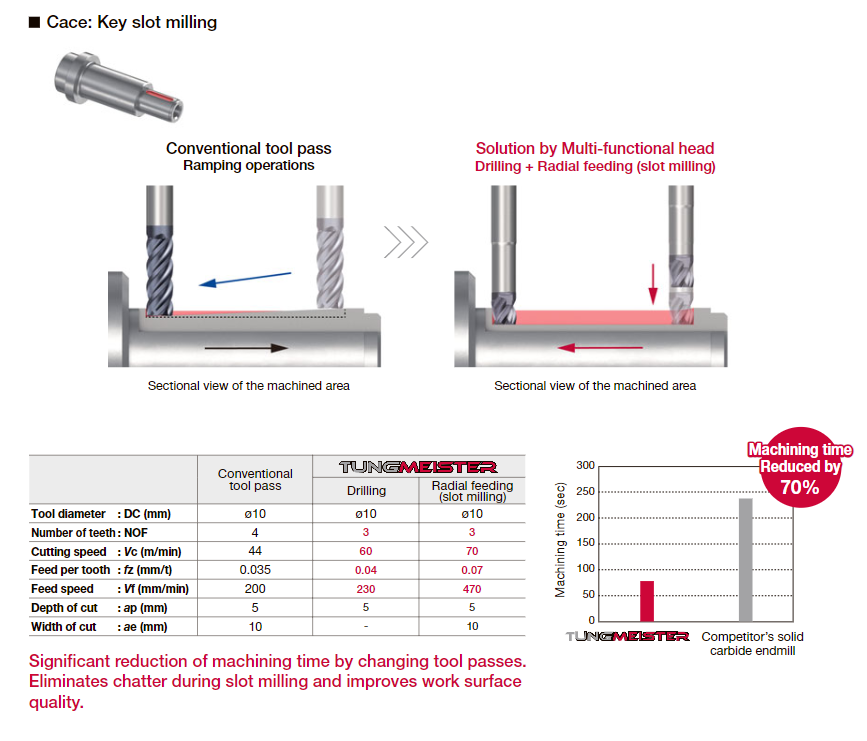
重點
VVFH 是改變鍵槽刀具路徑的工具
VVFH 的價值不僅限於為傳統立銑刀增加鑽削能力。
其最大的優勢在於能夠將基於斜向加工或多刀具的流程替換為
由鑽削、橫向進給和周邊精加工組成的連續加工方法。
加工時間改進示例
S45C 軸上的鍵槽加工
傳統斜向加工:
240 秒
→ 使用 VVFH:
75 秒
(來源:內部文件)
3. 支持穩定 VVFH 加工的三項技術
鑽削和槽加工在施加於刀具的負荷方向以及 chip evacuation 條件方面都有所不同。
VVFH 結合了多項技術,使這些不同的加工操作能夠使用單一刀具完成。
特點 1:用於鑽削的三個中心切削刃
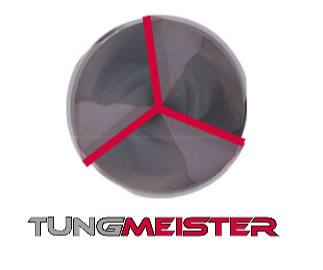
VVFH 具有三個中心切削刃。
在鑽削過程中,所有三個切削刃都參與切削,將負荷分散到各個切削刃上。
由於切削刃在刀具中心保持功能,VVFH 可以從加工起始位置直接沿 Z 方向切入,然後過渡到橫向進給。
特點 2:排屑槽容積比傳統設計增加 150%
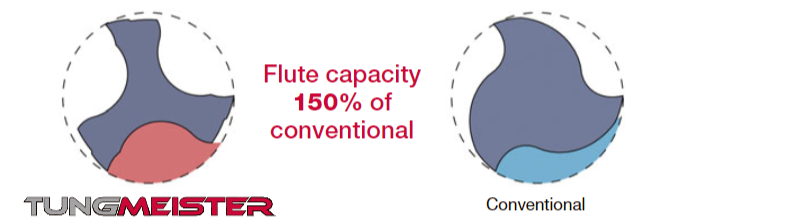
在鑽削過程中,刀具被工件包圍,使得排出產生的切屑所需的空間尤為重要。
VVFH 使用大型 pocket 並提供
傳統設計 150% 的排屑槽容積
(來源:內部產品文件)。
這種結構減少了鑽削過程中的切屑堆積,並有利於平穩過渡到隨後的橫向進給加工。
這種巨大的排屑槽容積不僅有利於鑽削,而且
對改善全槽銑削期間的 chip evacuation 貢獻巨大。
在鍵槽加工等全槽作業中,整個刀具直徑都參與切削,同時產生大量切屑。
更大的排屑槽容積使切屑更難在 pocket 內堆積,並防止因切屑二次切削而導致的切削負荷增加。
這實現了
從鑽削到槽加工始終穩定的加工。
特點 3:採用不等螺旋角 geometry 的抗振性
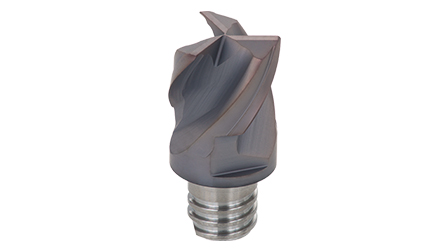
在橫向槽加工過程中,整個刀具直徑都參與切削,導致切削負荷高,且更容易發生振動。
VVFH 採用不等螺旋角設計。
其 chip evacuation 性能和抗振性支持在鍵槽和 pocket 加工中從鑽削過渡到橫向進給的刀具路徑。
三項技術
三個中心切削刃 × 大排屑槽容積 × 不等螺旋角
這三項技術協同工作,使一把刀具能夠執行鑽削和槽加工這兩種不同的加工操作。
4. 選擇正確的刀桿以最大化 VVFH 性能
在軸鍵槽加工中,不僅要選擇合適的 VVFH 刀頭,還要確保包括刀桿在內的整個刀具組件具有足夠的剛性,這一點非常重要。
在全槽加工和周邊方肩銑削過程中,徑向負荷會施加在刀具上。
作為基本原則,刀具組件應
盡可能短且厚。
VSSD 高剛性刀桿
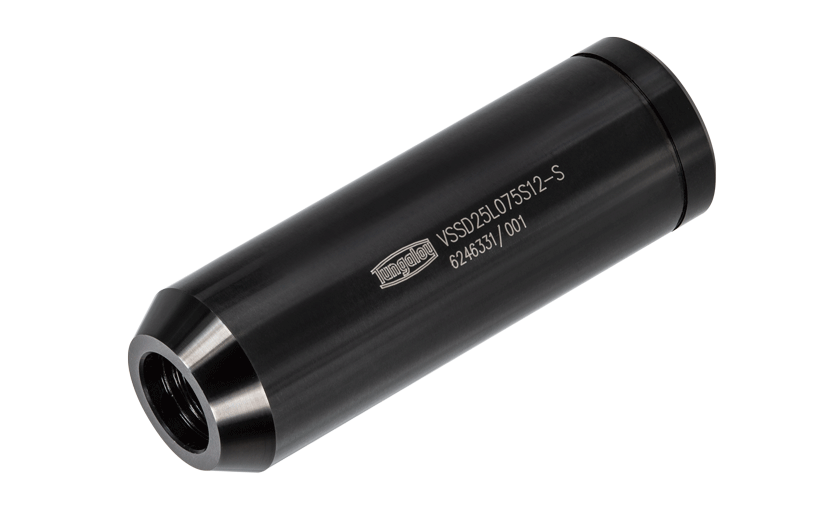
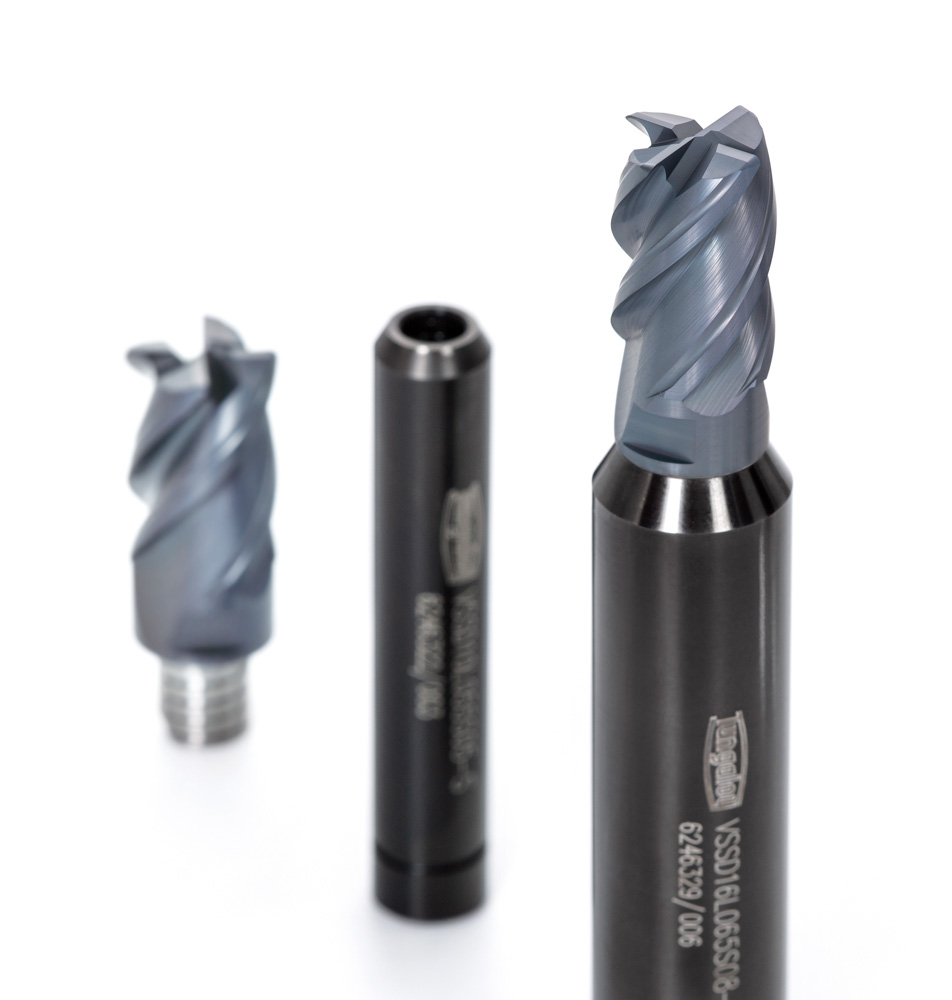
VSSD 使用直徑大於刀頭連接螺紋的直柄,增加了整個刀具組件的剛性。
它減少了在承受高徑向負荷的應用中的刀具偏擺,例如全槽鍵槽加工和長槽加工。
在內部槽加工測試中,它展示了
在切深 ap 高達用於比較的整體立銑刀三倍時,仍能實現無顫振加工。
VSSD 有效的應用:
- 全槽鍵槽加工
- 長槽加工
- SCM 鋼等材料的高負荷加工
- 出現顫振或刀具偏擺的應用
- 周邊方肩精加工期間尺寸不穩定的應用
VER 一體式 ER 筒夾刀桿
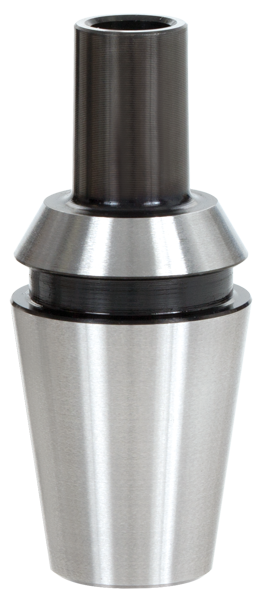
這種刀桿在利用機器端 ER 筒夾的環境中非常有效,包括車床、複合加工機和瑞士型自動車床。
其一體式 ER 筒夾兼容設計縮短了刀具懸伸。
它有助於在難以保持剛性的環境中抑制偏擺和顫振,例如動力刀座單元和小型機器。
兼容 ER11、ER16、ER20 和 ER25。
刀桿選擇指南
| 車床或複合加工機需要短懸伸 | VER 一體式筒夾刀桿 |
|---|---|
| 槽加工期間需要更大的剛性以應對徑向負荷 | VSSD 高剛性刀桿 |
| 無干涉且可以使用更大直徑的刀桿 | 優先選擇盡可能短且厚的配置 |
5. 客戶應用案例
以下客戶應用案例展示了 VVFH 的能力。
了解 VVFH 如何在以下方面帶來改進
流程整合、刀具壽命和加工穩定性。
案例 1
SCM440 EV 電機軸:從高速鋼立銑刀切換後產量增加六倍
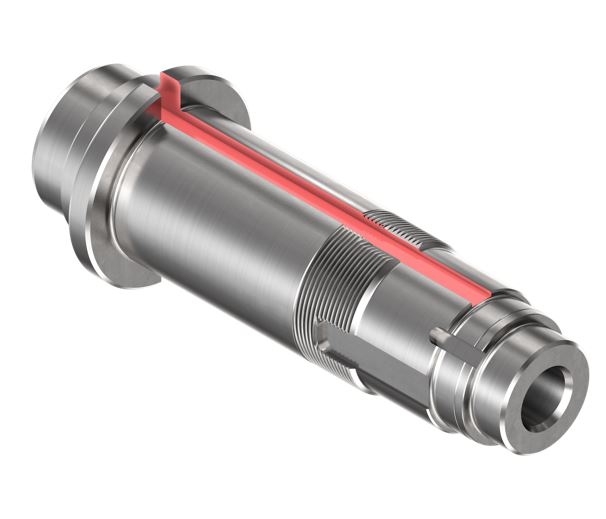
應用詳情
- 組件:用於 EV 和 HEV 驅動系統的電機軸
- 工件材料:SCM440, 27–35 HRC
- 機器:車床 / 外冷供應
- 操作:槽寬 10 mm、槽長 400 mm、深度 4.5 mm 的鍵槽加工
課題
- 現有的高速鋼立銑刀壽命短,加工 五個組件 後就需要更換
- 失效模式為切削刃斷裂,需要更長的刀具壽命
- 400 mm 的槽長導致加工距離很長
切削條件比較
| 傳統高速鋼立銑刀 | VVFH + VSSD | |
|---|---|---|
| 刀具與刀桿 | ø8 高速鋼立銑刀,2 刃 | VVFH0800S03R04S05 VSSD10L055S05-S |
| 刀頭材料與材質 | 塗層高速鋼 | 硬質合金 AH715 |
| 切削速度 Vc | 23 m/min | 23 m/min |
| 切深 ap | 4.5 mm | 4.5 mm |
| 進給速度 | 45 mm/min | 45 mm/min |
| 懸伸 | 20 mm | 20 mm |
| 每個刀頭加工的組件數 | 5 個組件 | 30 個組件,增加 6 倍 |
| 失效模式 | 切削刃斷裂 | 後刀面磨損 |
| 表面品質 | 與傳統刀具相當 | 好 |
| 刀具穩定性 | 與傳統刀具相當 | 好 |
重點
硬質合金結構和高剛性刀桿將失效模式從斷裂改為穩定磨損
高速鋼立銑刀更換為硬質合金 AH715 VVFH 刀頭,同時保持相同的切削速度、切深和進給率。
同時使用了 VSSD 高剛性刀桿。
結果,
失效模式從突然的切削刃斷裂改為穩定的後刀面磨損,
加工的組件數量從 5 個增加到 30 個。
表面質量也得到了改善。
案例 2
SCM420/430 軸鍵槽:從三道工序減少到兩道,從三把刀具減少到一把
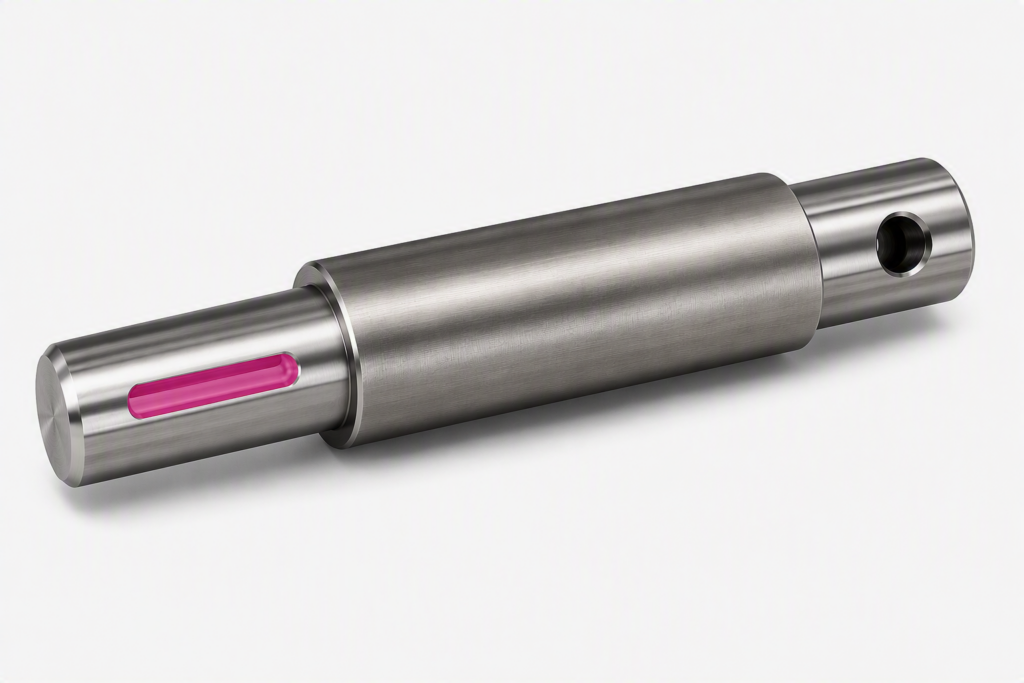
應用詳情
- 組件:軸,粗鍵槽加工
- 工件材料:SCM420 / SCM430
- 機器:帶動力主軸的車削中心
- 鍵槽寬度:8 / 10 / 12 / 16 mm
傳統三工序方法的挑戰
- 1. 使用平底鑽頭鑽引孔
- 2. 使用四刃粗加工立銑刀進行粗槽加工
- 3. 使用四刃精加工立銑刀進行周邊精加工
- 需要三把刀具,導致大量的換刀和刀具管理工作量
VVFH 加工條件
- 鑽削:Vc = 60 m/min, fz = 0.03 mm/z
- 橫向槽加工:ap = 3.5 mm, Vc = 100 m/min, fz = 0.07 mm/z
- 在鑽削和橫向進給加工中均取得良好效果
改進結果
| 協定的 | VVFH + VSSD | |
|---|---|---|
| 刀具與刀桿 | ø9 粗加工立銑刀,4 刃 | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| 每齒進給量 fz | 0.05 mm/z | 0.07 mm/z |
| 懸伸 | 20 mm | 15 mm |
| 金屬去除率 | 22.28 cm³/min | 23.4 cm³/min |
| 工序數量 | 3 道工序 | 2 道工序,粗加工 + 精加工 |
| 所需刀具數量 | 3 把刀具 | 1 把刀具 |
| 表面品質 | 較差 | 好 |
| 刀具穩定性 | — | 好 |
重點
鑽削和粗加工整合到單把 VVFH 刀具中
在保留周邊精加工工序的同時,
將平底鑽頭和粗加工立銑刀整合到單把 VVFH 刀具中。
工序數量從三道減少到兩道,所需刀具數量從三把減少到一把。
懸伸也從 20 mm 縮短到 15 mm,在提高表面質量的同時實現了更高的進給。
案例 3
S45C 軸鍵槽:同時實現單工序加工和更長刀具壽命
應用詳情
- 組件:柴油發動機軸
- 工件材料:S45C
- 機器:帶動力刀座主軸的車床 / 外冷供應
- 操作:ø8 鍵槽加工,5 mm 切深 ap 和 58 mm 加工長度
課題
- 傳統方法由兩道工序組成:使用 ø8 鑽頭鑽引孔,然後使用競爭對手的 ø8 立銑刀進行槽加工
- 需要通過流程整合提高生產率
切削條件比較
| 傳統競爭對手刀具 | VVFH + VSSD | |
|---|---|---|
| 刀具與刀桿 | ø8 立銑刀,4 刃 | VVFH0800S03R04S05 VSSD10L055S05-S |
| 材質 | AlCrN | AH715 |
| 切削速度 Vc | 60 m/min | 60 m/min |
| 切深 ap | 5 mm | 5 mm |
| 每齒進給量 fz | 0.01 mm/z | 0.03 mm/z |
| 進給速度 | 95 mm/min | 215 mm/min |
| 每個刀頭加工的工件數 | 126 個工件 | 160 個工件 |
| 金屬去除率 | 3.82 cm³/min | 8.59 cm³/min |
| 工序數量 | 2 道工序,鑽削 + 槽加工 | 整合為 1 道工序 |
| 表面品質 | 好 | 好 |
重點
優化進給量而非單純減少
提出了具有鑽削能力的 VVFH 以整合流程。
最初以與競爭對手刀具相同的低進給加工時發生了切削刃崩刃。
然而,通過
將進給優化至推薦值 fz = 0.03 mm/z,
加工的工件數量從 126 個增加到 160 個。
金屬去除率提高了一倍以上,實現了
流程整合與更長刀具壽命的雙贏
並成功完成了刀具更換。
三個案例的共同點
共同審查流程、刀桿和切削條件,而非單純更換刀具
在所有三個案例中,現有的立銑刀並非單純更換為 VVFH。
這些結果是通過結合以下措施實現的:
材料從高速鋼改為硬質合金、
使用 VSSD 高剛性刀桿提高刀具剛性、
縮短刀具懸伸,
以及
適合 VVFH 的進給條件。
這些措施共同實現了流程整合和更長的刀具壽命。
6. 為鑽削、槽加工和周邊精加工使用不同的條件
VVFH 可以使用單把刀具執行多種加工操作,但這並不意味著每種操作都應使用相同的切削條件。
為每種加工操作設置合適的條件非常重要。
鑽削
- 鑽削期間的切削速度
- Z 軸進給量
- 鑽削深度
- 是否需要啄鑽進給
- 冷卻方式供應
- chip evacuation 條件
槽銑削
- 每齒進給量
- 軸向切深 ap
- 槽寬
- 加工長度
- chip evacuation 條件
- 顫振或異常噪音
- 刀具損壞狀況
周邊方肩精加工
- 周邊精加工餘量
- 徑向切深
- 每齒進給量
- 鍵槽寬度
- 方肩尺寸
- 所需的 corner radius
- 加工表面狀況
重要提示
為每種加工操作設置最佳條件
鑽削、槽加工和周邊精加工之間施加於刀具的負荷方向和大小各不相同。
VVFH 的性能可以通過以下方式最大化:
為每種操作單獨設置切削條件。
總結:VVFH 改變了傳統的軸鍵槽加工方法
本文介紹了軸鍵槽加工的挑戰以及 TungMeister VVFH 提供的解決方案。
關鍵點總結如下。
- 軸鍵槽加工面臨“刀具數量與刀具路徑長度”的兩難困境:
斜向加工、鑽頭與立銑刀加工以及重複淺切削各有優缺點。 - VVFH 使用單把刀具連接鑽削、槽加工和周邊精加工:
三個中心切削刃可實現直接 Z 軸切入,隨後進行橫向進給。 - 三項技術實現穩定加工:
三個中心切削刃、150% 排屑槽容積和不等螺旋角 geometry。 - 刀桿選擇直接影響性能:
根據應用在 VSSD 高剛性刀桿和 VER 一體式筒夾刀桿之間進行選擇。 - 優化每種加工操作的切削條件:
為鑽削、槽加工和周邊精加工設置單獨的條件。 - 在客戶應用中得到證實:
結果包括加工時間減少 69%、顫振減少、刀具數量減少以及換刀次數減少。 - 可換頭設計降低運行成本:
刀桿可以重複使用。
如果您正在尋求改進軸鍵槽加工流程,我們誠邀您嘗試 VVFH。