


Datacenter & HPC – UQD-pluggkropp
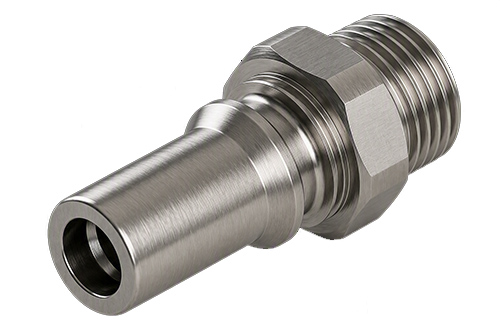
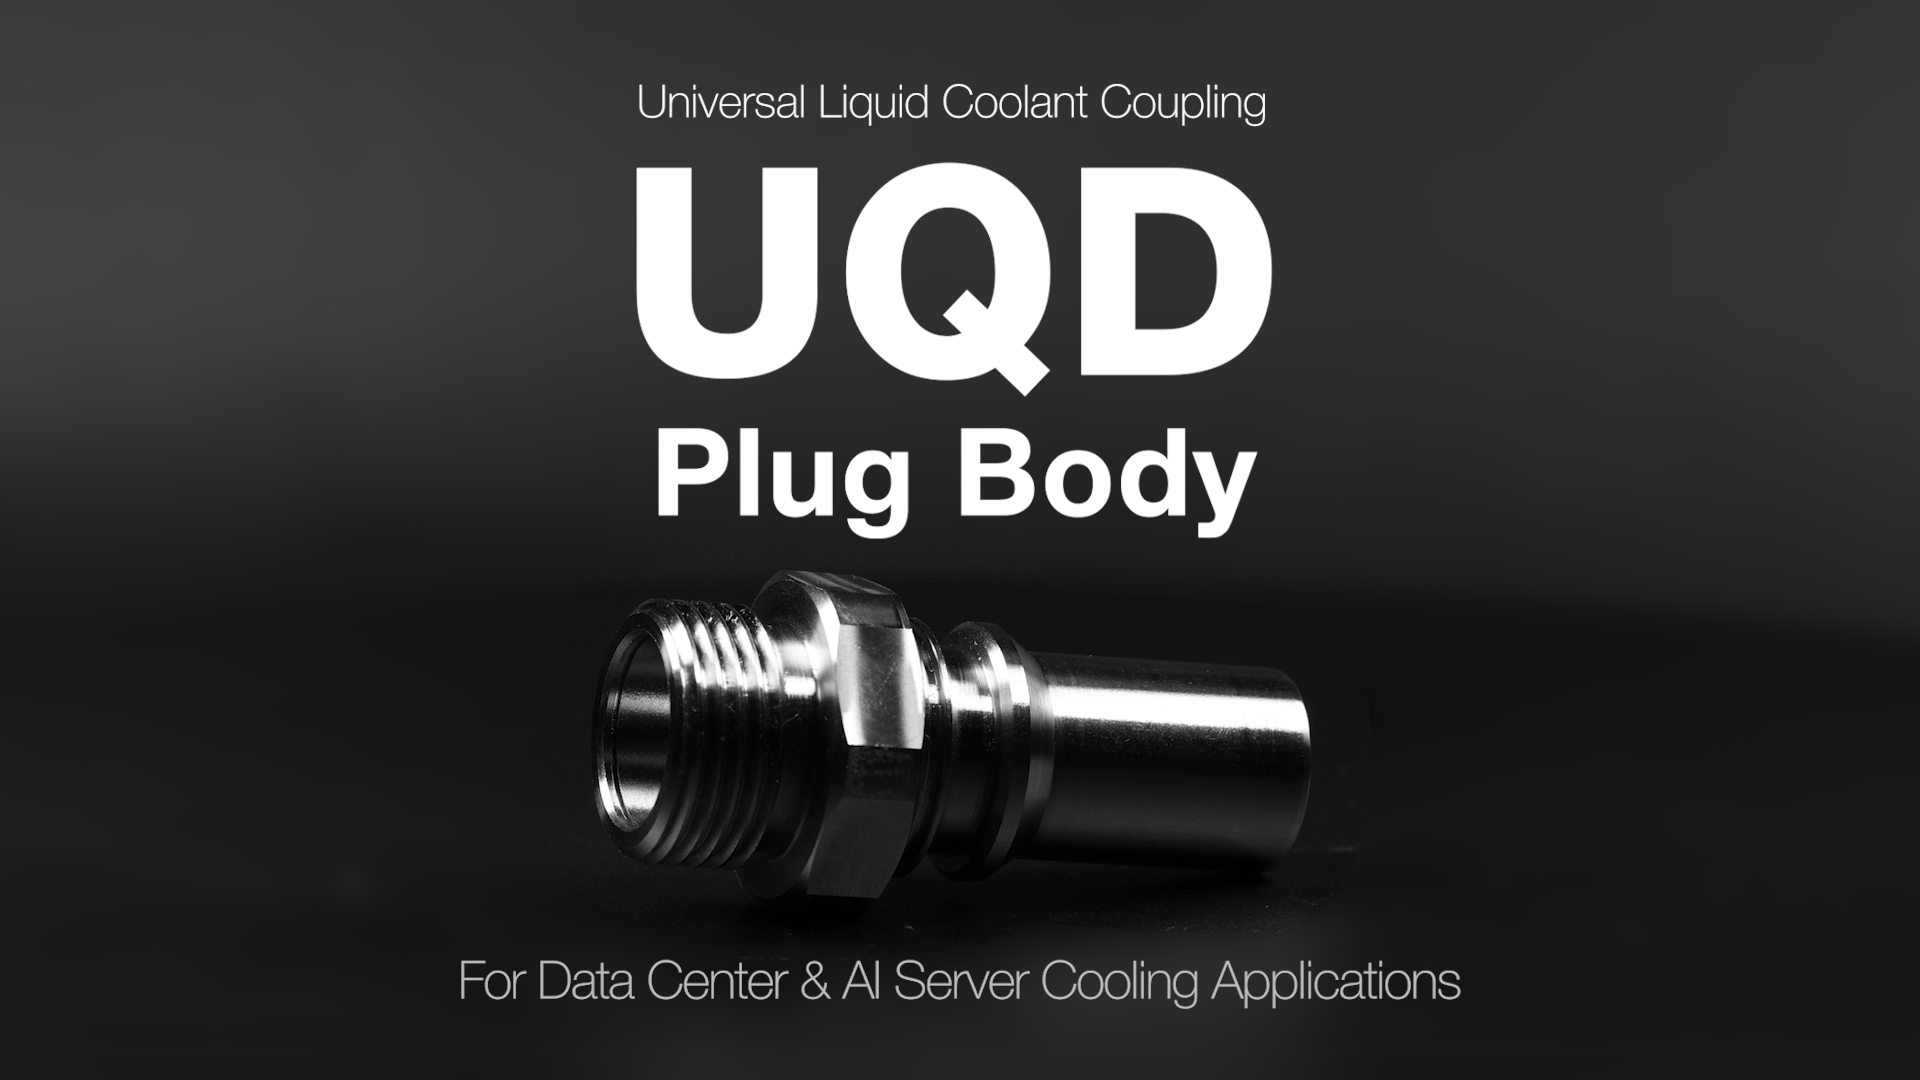
UQD-pluggkroppen (Universal Quick Disconnect) är en nyckelkomponent i vätskekylningskopplingar som används i AI-datacenter och High Performance Computing-system (HPC).
UQD är en manuellt ansluten vätskekylningskoppling som möjliggör enkel anslutning och frånkoppling av kylledningar och cold plates, samtidigt som den ger hög anslutningssäkerhet och utmärkt servicevänlighet. Den spelar en viktig roll för att stödja effektiv drift och underhåll av vätskekylningssystem som används i AI-servrar och GPU-rack.
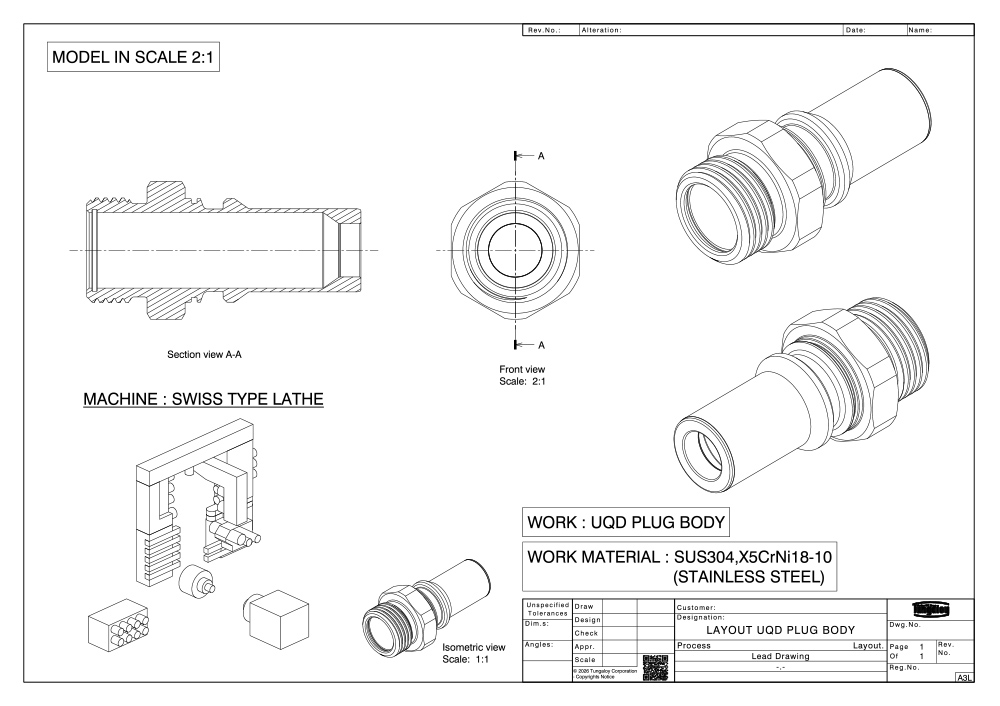
För att säkerställa överlägsen tätningsprestanda och smidig anslutning och frånkoppling kräver pluggkroppen högprecisionsbearbetning av ytterdiameter (OD) och anliggningsytor. Dessutom används ofta korrosionsbeständiga material som rostfritt stål, vilket gör utmärkt måttnoggrannhet och ytfinish avgörande för produktens prestanda och tillförlitlighet.
Vi tillhandahåller en total bearbetningslösning genom den optimala kombinationen av verktyg, vilket levererar både hög produktivitet och stabil bearbetningsprestanda för komponenter till vätskekylningskopplingar som kräver exceptionell dimensionsnoggrannhet och överlägsen ytkvalitet.
Verktygskoncept
- Optimala verktyg väljs för att bearbeta pluggkroppsspecifika detaljer, inklusive högprecisions-OD och anliggningsytor, djuphåls-ID samt cotter-sektioner.
- Mycket styva verktyg, optimerade skäreggar och lämpliga grade säkerställer konsekvent måttnoggrannhet och utmärkt ytkvalitet.
- Utmärkt chip control, coolant-tillförsel och verktygssystem med utbytbara huvuden kombinerar stabil bearbetning med hög produktivitet.

Utvalda processer
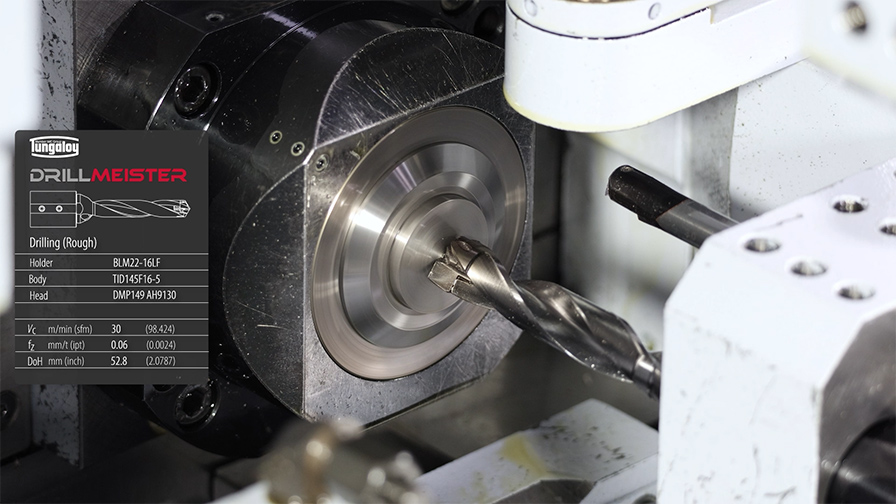
Process 1: Borrning
Fördelar
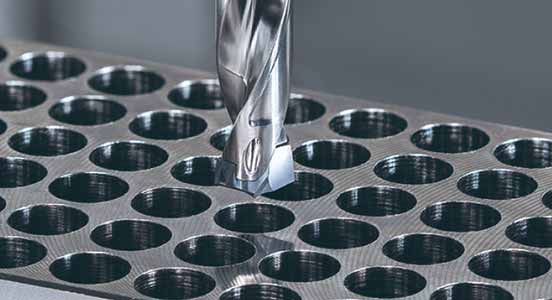
- DrillMeister är en innovativ borr med utbytbart huvud som kombinerar prestandan hos en solidborr med bekvämligheten hos ett vändskärsverktyg.
- Ett unikt självlåsande system möjliggör snabba och enkla huvudbyten.
- Ingen omslipning krävs, vilket minskar omslipningskostnader och reservverktygslager för enklare verktygshantering.
- DMP-huvudet har en spetsvinkel på 140° för mångsidig borrning, med en vass skäreggsberedning som ger lågt skärmotstånd och lång verktygslivslängd.


Process 2: External svarvning
Fördelar
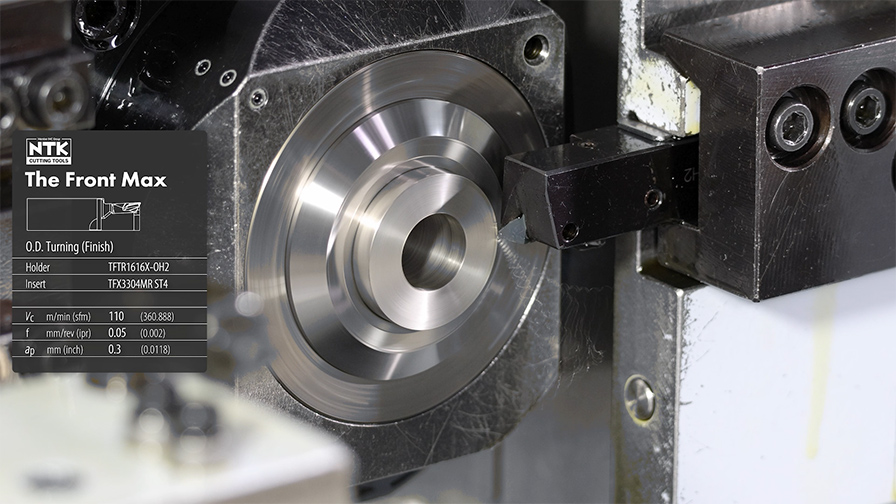
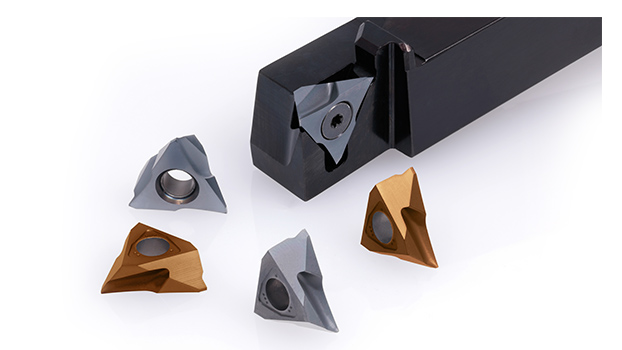
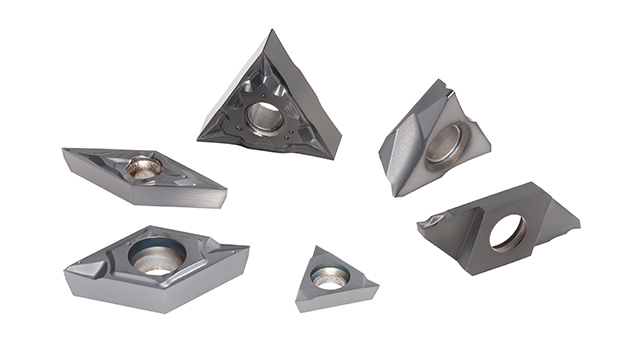
- Maximalt skärdjup på 5,0 mm möjliggör bearbetning i ett enda pass, vilket avsevärt minskar cykeltiden och samtidigt bidrar till längre verktygslivslängd genom färre bearbetningspass.
- Den dedikerade TFX-spånbrytaren ger utmärkt chip control och säkerställer stabil external svarvning även vid skärning med hög feed.
- ST4 grade med avancerad CrAlN-beläggning med hög aluminiumhalt motstår slitage, oxidation och skäreggsuppbyggnad, vilket ger förlängd verktygslivslängd och enastående ytkvalitet.
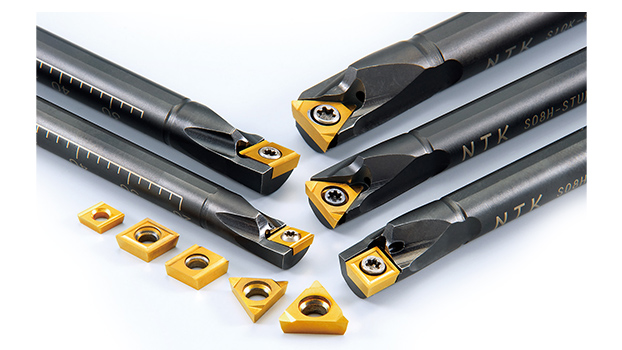
Process 3: Boring
Fördelar
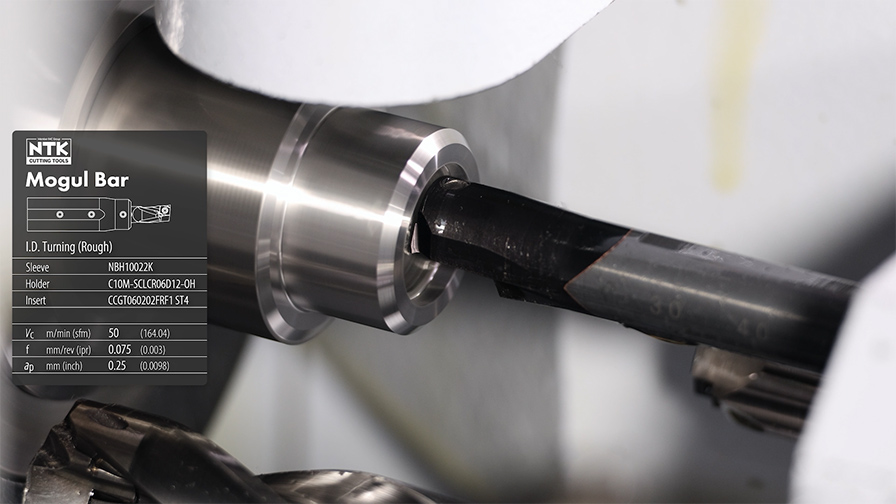
- Med ett hårdmetallskaft med hög styvhet dämpar verktyget nedböjning och vibrationer som lätt uppstår vid djuphålsbearbetning, vilket säkerställer stabila internal svarvningsoperationer.
- F1-spånbrytaren, optimerad för blindhålsapplication, styr chip mot hålets öppning och förhindrar spånstockning och intrassling inne i djupa hål. Detta minimerar bearbetningsavbrott och skärbrott som orsakas av spånrelaterade problem.
- Skär med vass egg ger utmärkt skärskärpa med lågt skärmotstånd, minskar vibrationer och möjliggör stabil internal svarvning med hög kvalitet.
- ST4 grade med avancerad CrAlN-beläggning med hög aluminiumhalt motstår slitage, oxidation och skäreggsuppbyggnad, vilket ger förlängd verktygslivslängd och enastående ytkvalitet.
Process 4: External grooving & gängning
Fördelar
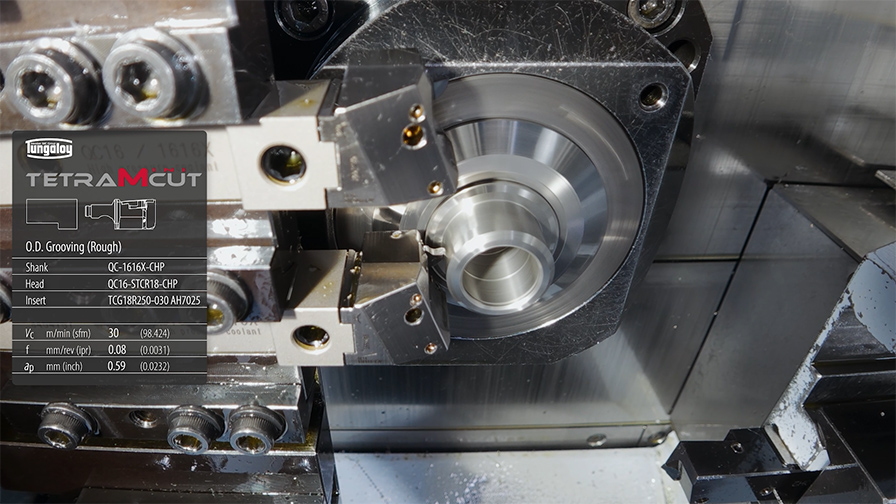
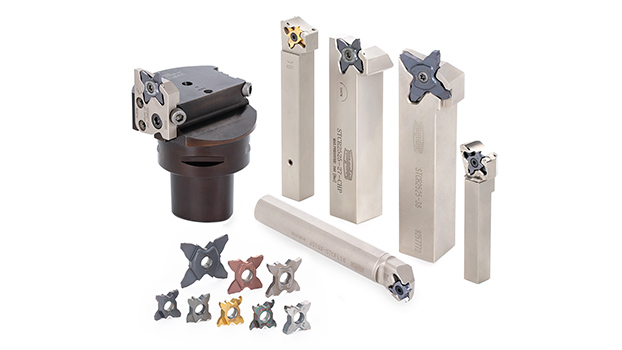
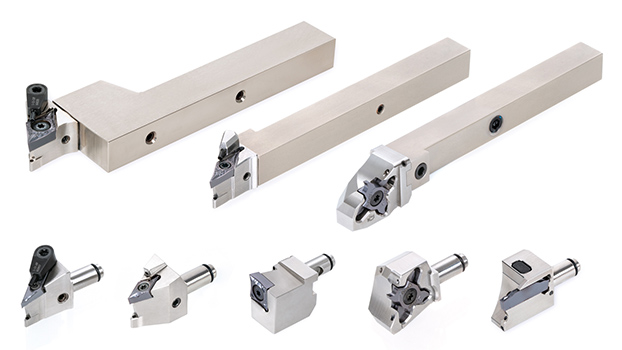
- Systemet med huvudbyte möjliggör omställningar genom enbart huvudbyte, samtidigt som skaftet sitter kvar i maskinen – vilket dramatiskt förbättrar skärbyte och ställoperationer.
- Ekonomisk 4-hörnsdesign. Genom att montera ett slipat grade-skär i en unik 3-punktsklämma (proprietär pocket) uppnås utmärkt repeterbar positioneringsnoggrannhet för skäreggen och hög klämstyvhet.
- TCG-skär för grooving har en optimerad spånvinkel och eggberedning, vilket ger en välbalanserad kombination av skärpa och brottmotstånd.
- TCT-skär för gängning har en vass skäreggsdesign med lågt motstånd som dämpar upprivning och bidrar till en konsekvent högkvalitativ bearbetad yta.
- Det unika coolant-matningssystemet tillför coolant direkt till skäreggen från både spånytan och frigångsytans sida. Det ger överlägsen chip control och kylprestanda även i svårbearbetade material, vilket säkerställer stabil och mycket produktiv bearbetning.

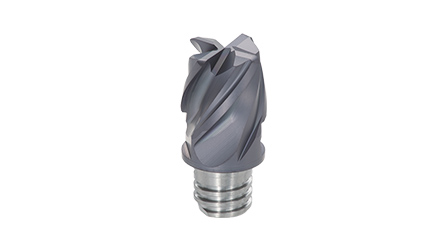
Process 5: Cotter-fräsning
Fördelar
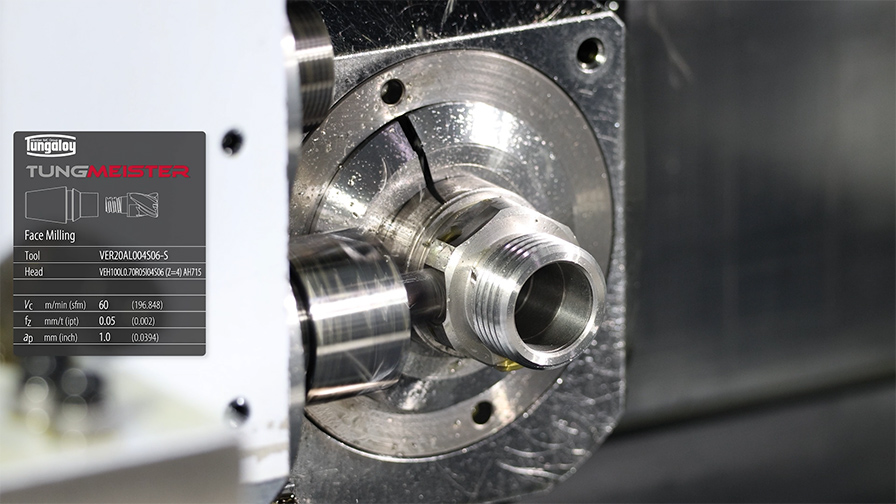
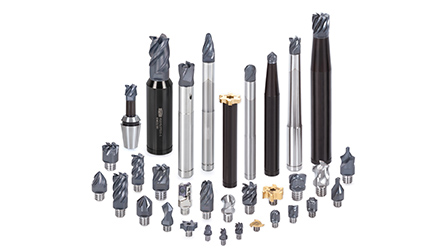
- Ett system med utbytbar endmill som stöder ett brett utbud av fräsning applicationer genom kombinationer av olika huvud geometrier och skafttyper.
- Den utbytbara huvuddesignen minskar maskinens stilleståndstid dramatiskt. Huvudbyte kan slutföras utan förinställning av verktyg eller justering av utsprång, vilket förbättrar driftseffektiviteten.
- Den integrerade strukturen hos ER-spännhylsan och skaftet minimerar nedböjning vid spänningsgränssnittet och ger hög verktygsstyvhet. Detta möjliggör ett brett spektrum av bearbetningsförhållanden, från tung bearbetning till högprecisionsfinishing.
- Design med variabel pitch och variabel stigning dämpar vibrationer, vilket ger utmärkt ytfinish och hög måttnoggrannhet.

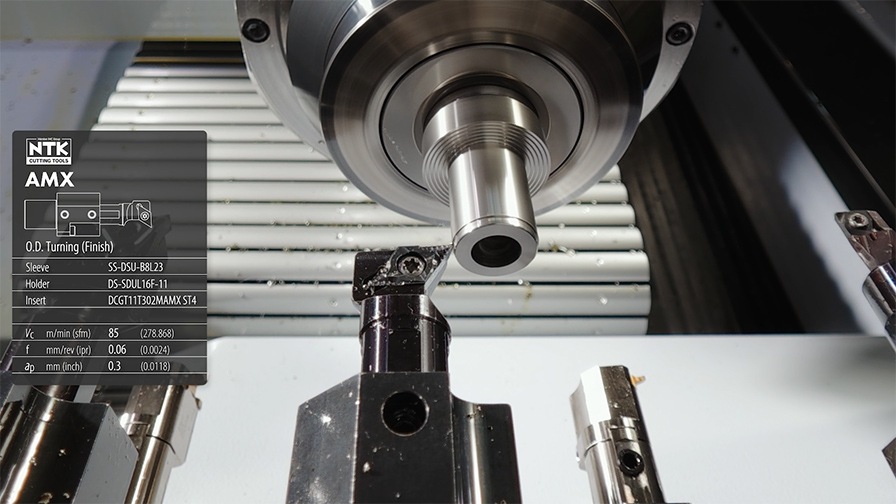
Process 6: External svarvning
Fördelar
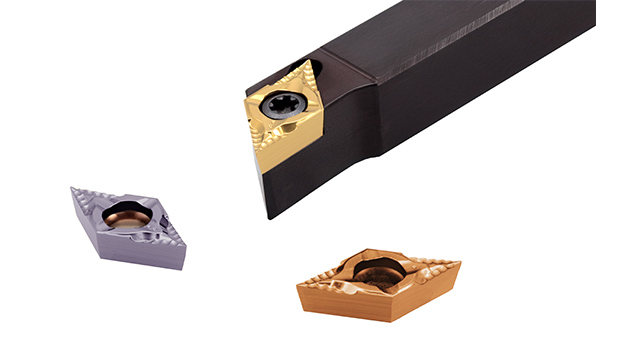
- Spånbrytarens geometry, avsedd för ultralågt skärdjup och bearbetning med låg feed vid 0,05–0,3 mm, säkerställer tillförlitlig chip control även vid finbearbetning.
- Den vassa eggen och dubbelpositiva geometry ger lågt skärmotstånd, dämpar gradbildning och uppnår en högprecisions färdig yta.
- ST4 grade med avancerad CrAlN-beläggning med hög aluminiumhalt motstår slitage, oxidation och skäreggsuppbyggnad, vilket ger förlängd verktygslivslängd och enastående ytkvalitet.
Ytterligare tjänster
 Tungaloy APP
 TUNG NaviVerktygsrekommendationer för dina specifika behov
 Machine Power Calculator
 Turning Insert Selection Guide
 Tungaloy Success ReportUtforska Tungaloys TSR för anpassade bearbetningsinsikter med enkel sökning
 Tekniska guiderFå tillgång till Tungaloys tekniska guider för värdefulla insikter, referenser och resurser.
 MatrixVerktygshanteringssystem
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalWhich High-Feed Milling Cutter Is Right for Your Application?