


Ponovno promišljanje veličine pločice: Inženjerska produktivnost s manje karbida
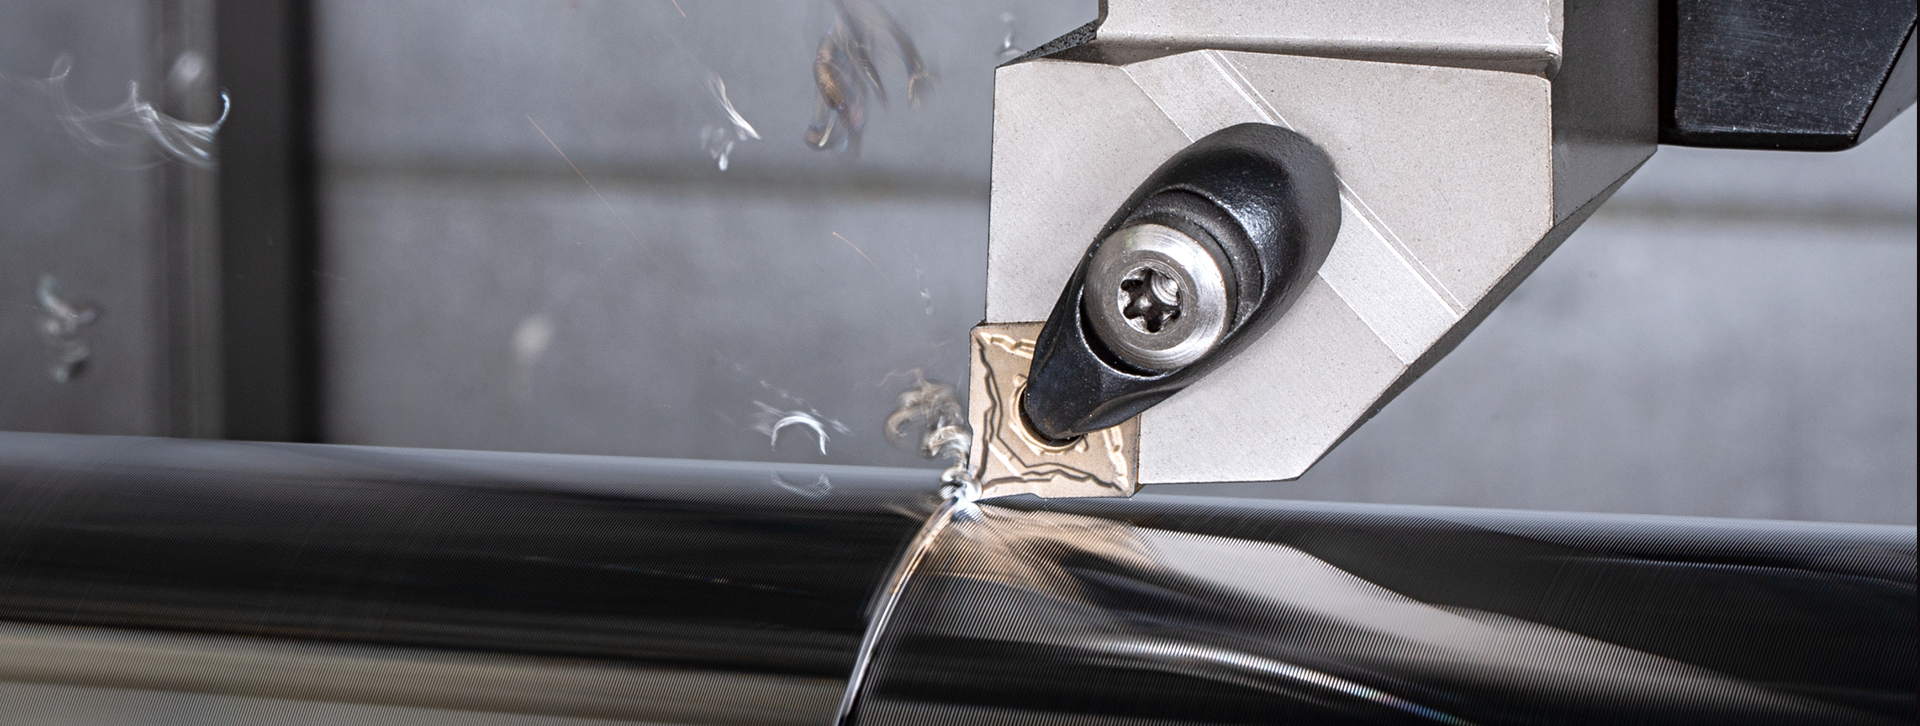
Kako cijene karbidnih sirovina nastavljaju rasti, proizvođači su pod sve većim pritiskom da kontroliraju troškove alata bez ugrožavanja performansi obrade.
U operacijama tokarenja, produktivnost se često povezuje s brzinom rezanja, prevlakama ili mogućnostima stroja. Ipak, još jedan faktor postaje sve važniji: koliko se učinkovito karbid koristi unutar na samoj pločici.
Ova promjena potiče novi pristup kontruiranju alata, i to onaj koji se fokusira ne samo na performanse, već i na učinkovitost upotrebe materijala.
Drugačiji pristup učinkovitosti tokarenja
Tradicionalne ISO pločice za tokarenje konstruirane su s relativno velikim volumenom karbida kako bi se osigurala čvrstoća i trajnost. Međutim, u praksi mnoge operacije tokarenja ne zahtijevaju taj volumen za postizanje stabilnih rezultata.
Tungaloyev ISO-EcoTurn premošćuje ovaj jaz.
Smanjenjem veličine pločice uz zadržavanje funkcionalne geometrije rezne oštrice, ISO-EcoTurn smanjuje potrošnju tvrdog metala po pločici, istovremeno čuvajući sposobnost potrebnu za uobičajene operacije tokarenja, uključujući vanjsko tokarenje, obradu čela, profiliranje i završnu obradu do srednju obradu.
Ovaj pristup ne odnosi se na smanjenje performansi. Radi se o učinkovitijem korištenju materijala.
Konstruiran za stvarne uvjete obrade
Uobičajeno pitanje kod manjih pločica je kompromitiraju li se performanse? S ISO-EcoTurn, performanse se održavaju preciznim inženjeringom.
Pločica zadržava istu debljinu kao standardne ISO pločice, osiguravajući usporedivu otpornost na lom, uključujući i u uvjetima prekinutog reza. Optimizirane geometrije lomača podržavaju stabilnu kontrolu strugotine u tipičnim primjenama od završne do srednje obrade.
Što je još važnije, na temelju analize uzorka od približno 8.300 primjena vanjskog tokarenja, 92,5 % operacija izvodi se s dubinom rezanja od 3 mm ili manje. To znači da većina stvarne obrade spada u učinkovit raspon rezanja ISO-EcoTurn.
Manja veličina ne ograničava sposobnost. Ona je usklađena sa stvarnim zahtjevima obrade.
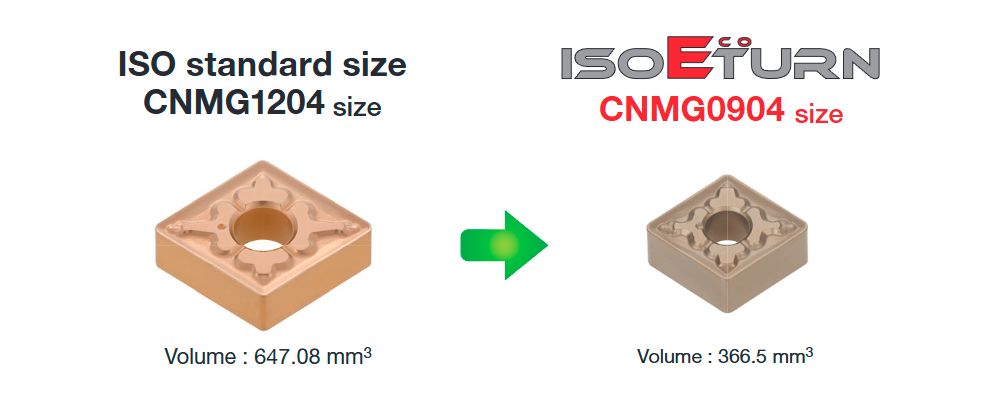
Volumen pločice smanjen za 43 %, što smanjuje potrebu za karbidnom sirovinom.
| Standardna ISO veličina | → | ECOTURN veličina | Oblik |
|---|---|---|---|
| CNMG1204 | → | CNMG0904E | Romb 80° |
| DNMG1504 | → | DNMG1104E | Romb 55° |
| TNMG1604 | → | TNMG1104E | Trokut 60° |
| VNMG1604 | → | VNMG1204E | Romb 35° |
| WNMG0804 | → | WNMG0604E | Trigon 80° |
* Sufiks “E” je ECOTURN identifikator
Jednostavna implementacija bez promjena u procesu
Poboljšanja učinkovitosti ne bi trebala zahtijevati složene promjene u proizvodnji.
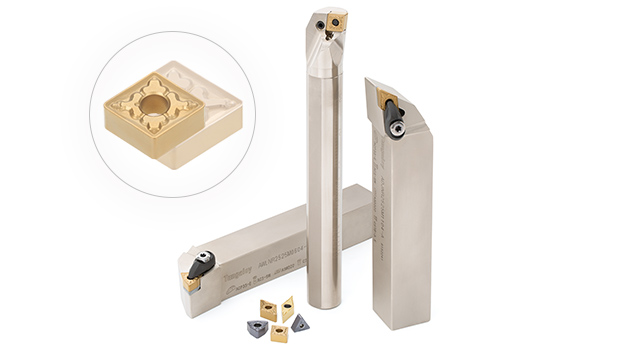
ISO-EcoTurn se može implementirati pomoću namjenskih držača ili konverzijskih uložaka kompatibilnih sa standardnim ISO držačima alata. To omogućuje proizvođačima da usvoje sustav uz minimalna ulaganja, zadržavajući postojeće postavke i radne procese.
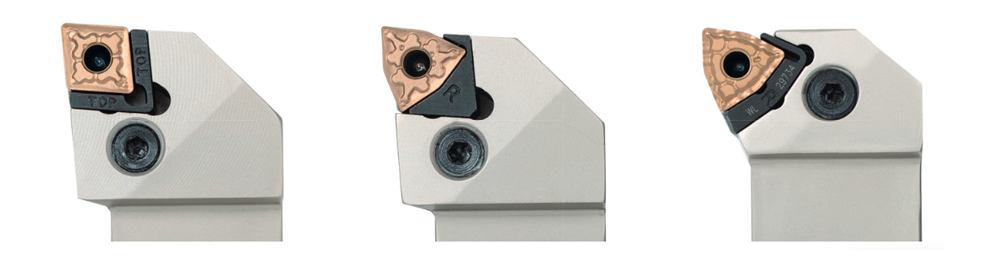
Asortiman konstruiran da pokrije što više potreba
ISO-EcoTurn je podržan sveobuhvatnim asortimanom konstruiranim za pokrivanje širokog raspona primjena tokarenja:
- Oblici pločica (5): CNMG, DNMG, TNMG, VNMG, WNMG
- Lomači (10):
- TF za preciznu završnu obradu
- TSF, FW, ZF, SS za završnu obradu
- SW za završnu do srednju obradu, lomač sa čistačem (wiper)
- TM, ZM, NM, SM za srednju obradu
- Kvalitete (11):
- CVD: T9205, T9215, T9225, T515, T6215, T6225
- PVD: AH6225, AH8015, AH120
- Cermet: NS9530, GT9530
Ova kombinacija podržava širok raspon materijala i uvjeta obrade:
- Čelik (P) — T9205, T9215, T9225, NS9530
- Nehrđajući čelik (M) — T6215, T6225, AH6225
- Željezni ljevovi (K) — T515
- Obojeni metali (N), Teško obradivi (S), Kaljeni (H) — AH8015, AH120
Ovaj strukturirani asortiman osigurava da se ISO-EcoTurn može primijeniti u većini standardnih okruženja tokarenja, od završne do srednje obrade.
Produktivnost je inženjerski osmišljena
ISO-EcoTurn pokazuje kako se konstrukcija pločice može razvijati kako bi zadovoljio moderne proizvodne izazove.
Kombinirajući kompaktnu arhitekturu pločice s dokazanim performansama rezanja, omogućuje proizvođačima da smanje potrošnju tvrdog metala uz održavanje stabilnih i pouzdanih operacija obrade.
U današnjem okruženju, produktivnost se ne mjeri samo brzinom rezanja. Ona je također definirana time koliko su inteligentno inženjerski osmišljeni alati za rezanje.