


Zašto skošavanje bridova zaslužuje ponovnu pažnju
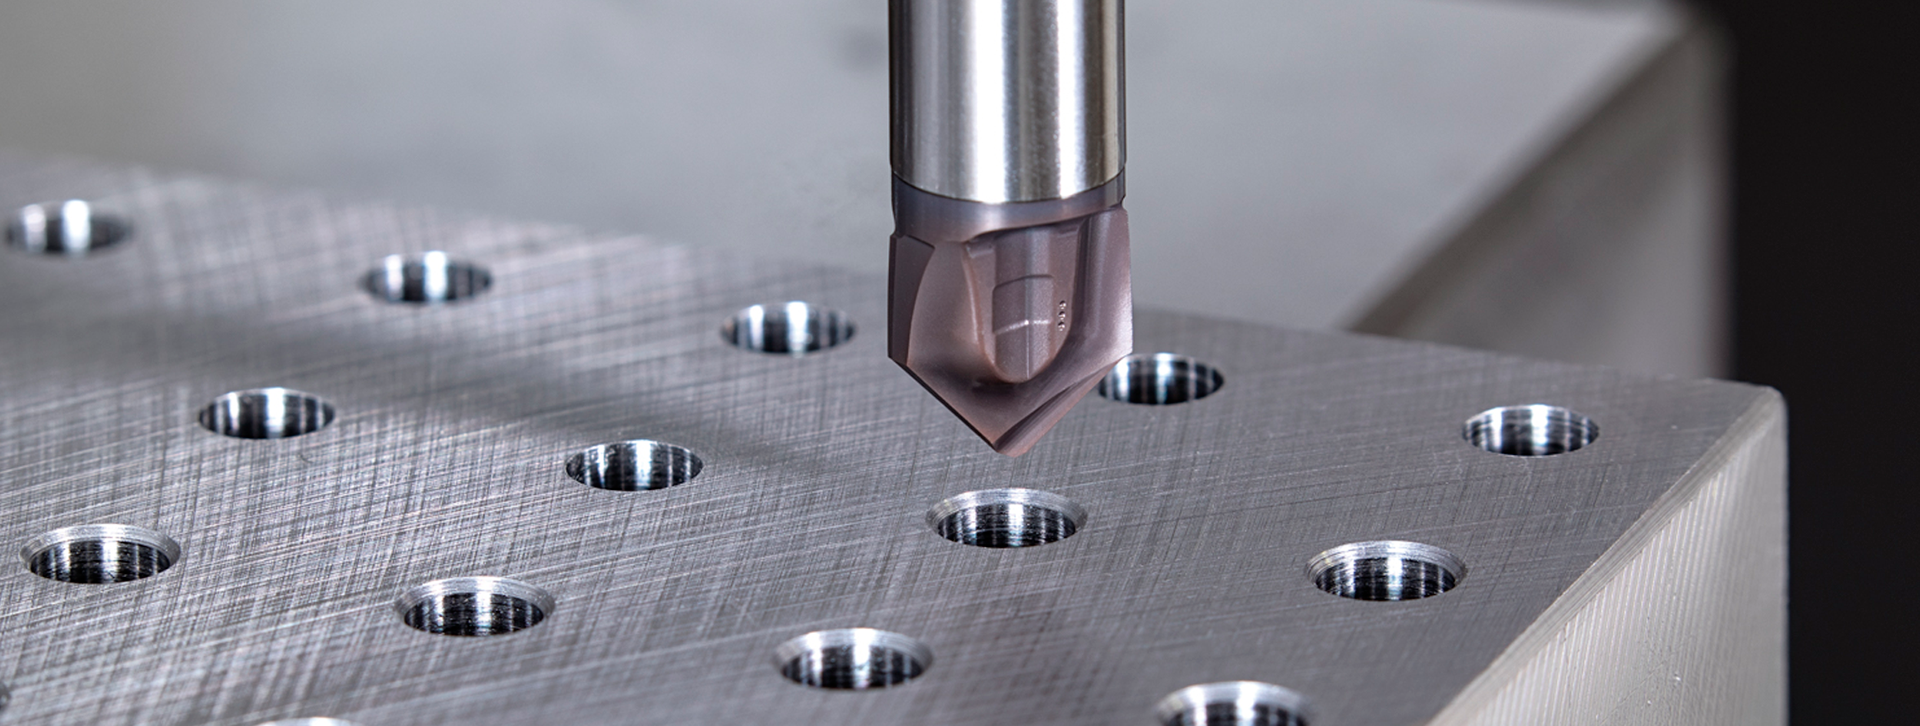
Poboljšanje učinkovitosti u često zanemarenoj operaciji
Skošavanje bridova se često tretira kao sekundarna operacija.
Zbog toga se rijetko preispituje.
Međutim, čak i mala poboljšanja u ovom procesu mogu imati izravan utjecaj na trajnost alata, vrijeme ciklusa i ukupnu stabilnost.
Zašto je vrijedno ponovno razmotriti
U mnogim primjenama, skošavanje se još uvijek izvodi s HSS alatima.
Taj je izbor tradicionalno bio vođen troškovima i navikama.
Danas se situacija mijenja.
Cijene HSS alata su porasle, dok su alati od tvrdog metala također pogođeni rastućim troškovima sirovina. Istovremeno, proizvodni zahtjevi nastavljaju gurati prema većoj učinkovitosti.
Kao rezultat toga, jaz između “dovoljno dobrog“ i “optimiranog“ postaje sve vidljiviji.
Gdje se pojavljuju ograničenja
Prilikom pokušaja poboljšanja produktivnosti u skošavanju bridova, počinju se pojavljivati tipični problemi:
- Srha koja zahtijeva dodatnu završnu obradu
- Vibracije pri povećanju posmaka stola
- Česte izmjene alata koje utječu na vrijeme obrade
Ovi izazovi su uobičajeni, ali se često prihvaćaju kao dio procesa.
Trenutne opcije HSS alata
HSS alati za skošavanje bridova općenito se koriste u dva formata:
| Tip A: HSS monolitni alati | Tip B: HSS alati s izmjenjivom glavom |
|---|---|
Značajke:
Izazovi:
|
Značajke:
Izazovi:
|
Oba pristupa su pouzdana, ali su performanse obrade ograničene materijalom alata.
Učinkovitiji pristup
Umjesto potpunog prelaska na puni tvrdi metal, praktičnije rješenje je koristiti tvrdi metal samo tamo gdje je potreban — na reznom rubu.
TungMeister primjenjuje ovaj koncept kroz zamjenjivu glavu od tvrdog metala u kombinaciji s drškom za višekratnu upotrebu.
To omogućuje poboljšane performanse rezanja uz kontroliranu potrošnju materijala alata.
Odabir glave za Chamfering
Različiti uvjeti skošavanja bridova zahtijevaju različite alate.
- Tip za opću namjenu kompatibilan sa širokim rasponom materijala obratka
- Izvrsna isplativost, idealno za serijsku proizvodnju
- Široko prihvaćena kao standardna glava za skošavanje u mnogim pogonima
Primjene: Opće skošavanje bridova, skošavanje rupa, proizvodne linije
- Dizajnirano za smanjenje otpora rezanju i sprječavanje vibracija
- Omogućuje stabilnu strojnu obradu čak i s dugim prepustom
- Idealno za strojnu obradu obradaka niske krutosti
- Također pogodno za centriranje (točkasto bušenje)
Primjene: Strojna obrada sklona vibracijama, dugi prepust alata, obratci niske krutosti
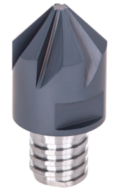
- Dizajn s više oštrica povećava posmak po okretaju
- Omogućuje visokoučinkovito skošavanje i skidanje srha s rubova obratka
- Doprinosi skraćenju ciklusa obrade
Primjene: Skošavanje rubova, visokoučinkovito skidanje srha, strojna obrada usmjerena na produktivnost
Odabir drške je važan
Modularni sustav omogućuje odabir drške na temelju primjene:
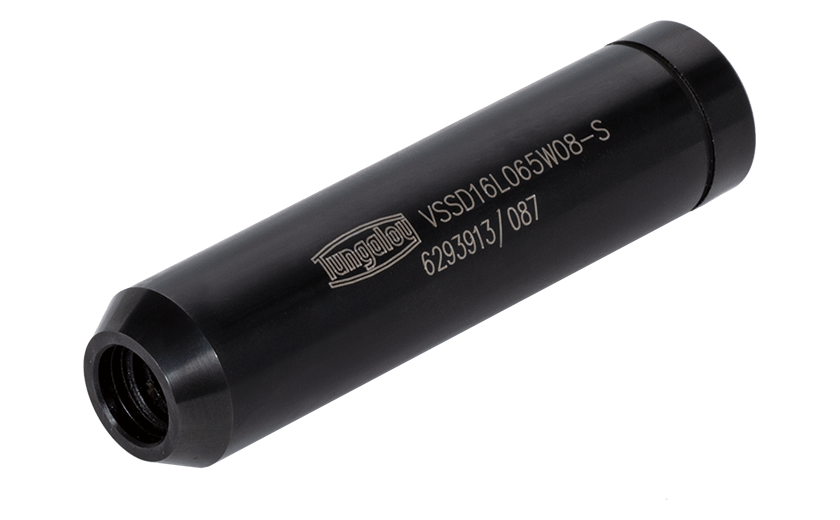
Čelična drška
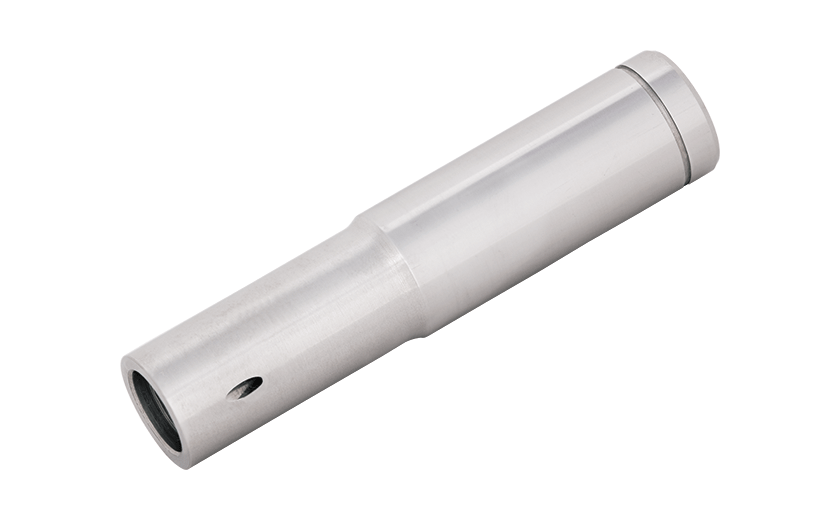
Drška od tvrdog metala
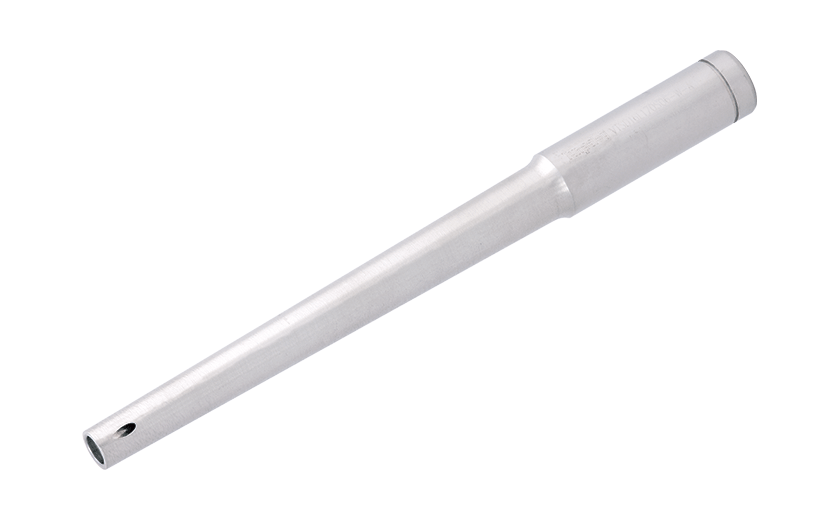
Drška od volframa
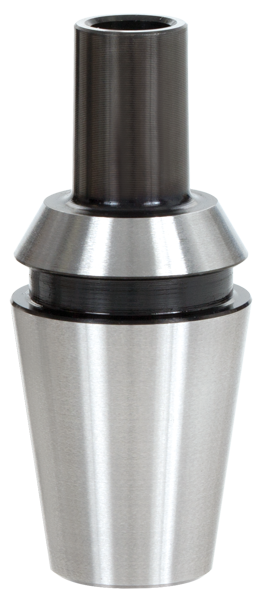
VER integrirani tip stezne čahure
| Drška | Značajke | Preporučene Primjene |
|---|---|---|
| Čelična drška | Standardni tip. Dobar omjer cijene i performansi | Opća strojna obrada, Primjene osjetljive na troškove |
| Drška od tvrdog metala | Visoka krutost (visoki Youngov modul). Učinkovito za suzbijanje vibracija | Precizna strojna obrada, dugi prepust |
| Drška od volframa | Kombinira visoku krutost (visoki Youngov modul) s prigušenjem vibracija | Primjene koje zahtijevaju suzbijanje vibracija, okruženja sklona vibracijama |
| VER integrirani tip stezne čahure | Integrirano sa steznom čahurom za minimiziranje prepusta alata | BT30 i drugi kompaktni strojevi, tokarski automati. Fokusirano na krutost |
Odabir prave kombinacije glave i drške pomaže stabilizirati proces i poboljšati ujednačenost kvalitete.
- Potreban dugi prepust → Koristite dršku od tvrdog metala ili volframa kako biste osigurali krutost
- Vibracije/chatter su problem → Svojstva prigušenja vibracija drške od volframa su učinkovita
- Želite minimalni prepust → Odaberite VER integrirani tip stezne čahure
- Opća namjena → Čelična drška smanjuje troškove
Uspješni primjeri
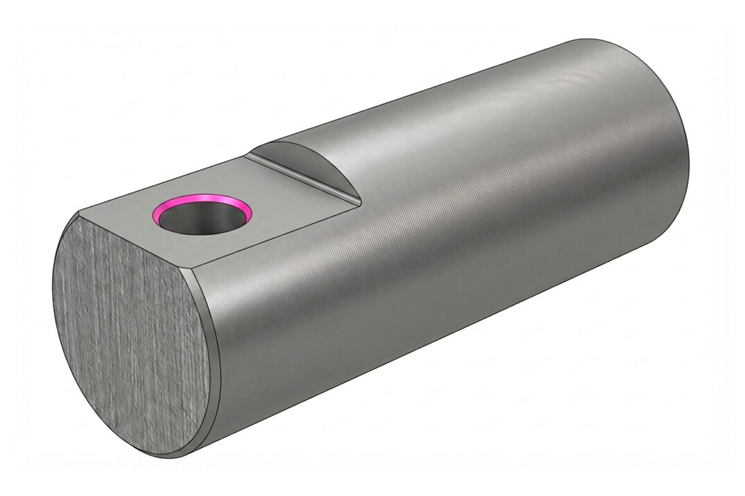
Unutarnje skošavanje – S45C
U postavci s dugim prepustom, VDS glava je smanjila vibracije i poboljšala stabilnost:
Trajnost alata: 5× / Učinkovitost: 1.6×
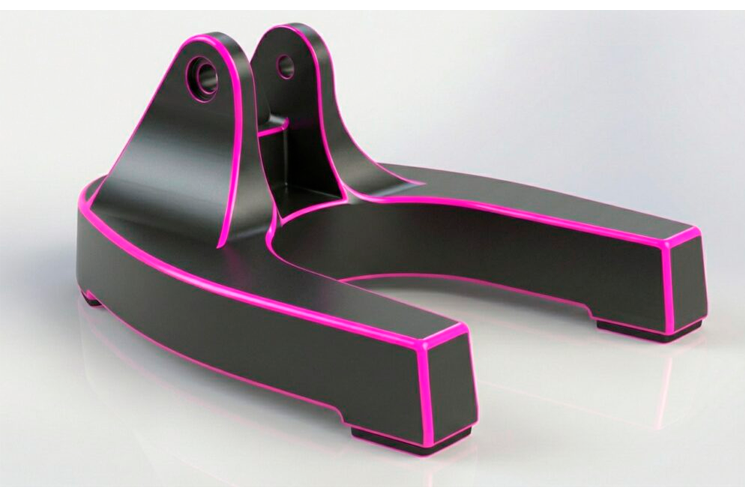
Skošavanje – FC250 (Sivi lijev 25)
Prelazak na VCA dizajn s više oštrica omogućio je veće posmične brzine:
Trajnost alata: 5× / Učinkovitost: 8.4×
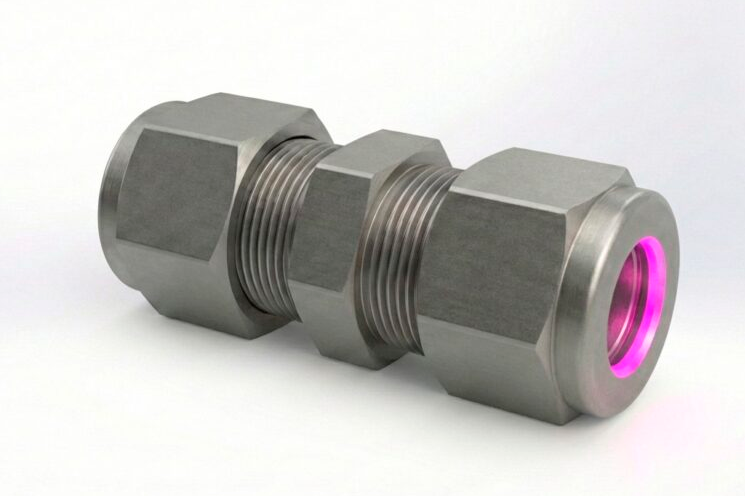
Skošavanje – S45C
Zamjena HSS-a rješenjem od tvrdog metala značajno je povećala brzinu rezanja:
Trajnost alata: 11× / Učinkovitost: 4.3×
Zaključak
Skošavanje bridova možda nije primarna operacija, ali ipak utječe na ukupnu produktivnost.
Mala prilagodba strategije alata može dovesti do mjerljivih poboljšanja bez promjene cijelog procesa strojne obrade.