


Éliminez les vibrations et repoussez les limites. Ébauche et finition avec un seul outil — Fraise carbure monobloc à géométrie Combination Edge
Vibrations lors du rainurage, états de surface médiocres avec les fraises carbure monobloc d’ébauche, contraintes liées au changement d’outil entre l’ébauche et la finition : la géométrie exclusive Combination Edge de Tungaloy répond à l’ensemble de ces problématiques d’atelier. Grâce à sa géométrie brevetée combinant des arêtes de coupe ondulées et des arêtes de coupe droites — inexistante chez les concurrents — elle supprime les vibrations tout en assurant l’ébauche et la finition avec un seul outil. La tête interchangeable VEE-C et la fraise carbure monobloc FinishMeister constituent une gamme complète en deux lignes de produits couvrant toutes les applications. Cet article analyse en détail les performances de la géométrie Combination Edge à travers des données d’essais internes et 5 études de cas utilisateurs.
Ce que vous allez découvrir dans cet article
- Le principal défi du fraisage avec fraise carbure monobloc : les vibrations — ce que révèlent les données terrain
- La clé de la solution : qu’est-ce que la géométrie Combination Edge ?
- Comparaison des données mesurées — pourquoi elle excelle en rainurage, fraisage à 90° et finition
- Performances réelles : études de cas utilisateurs (5 réussites + un cas publié)
- Conclusion — éliminez les vibrations et passez à l’usinage suivant
1. Le principal défi du fraisage avec fraise carbure monobloc : les vibrations — ce que révèlent les données terrain
Quel est aujourd’hui le problème qui préoccupe le plus les ateliers lors des opérations de fraisage ?
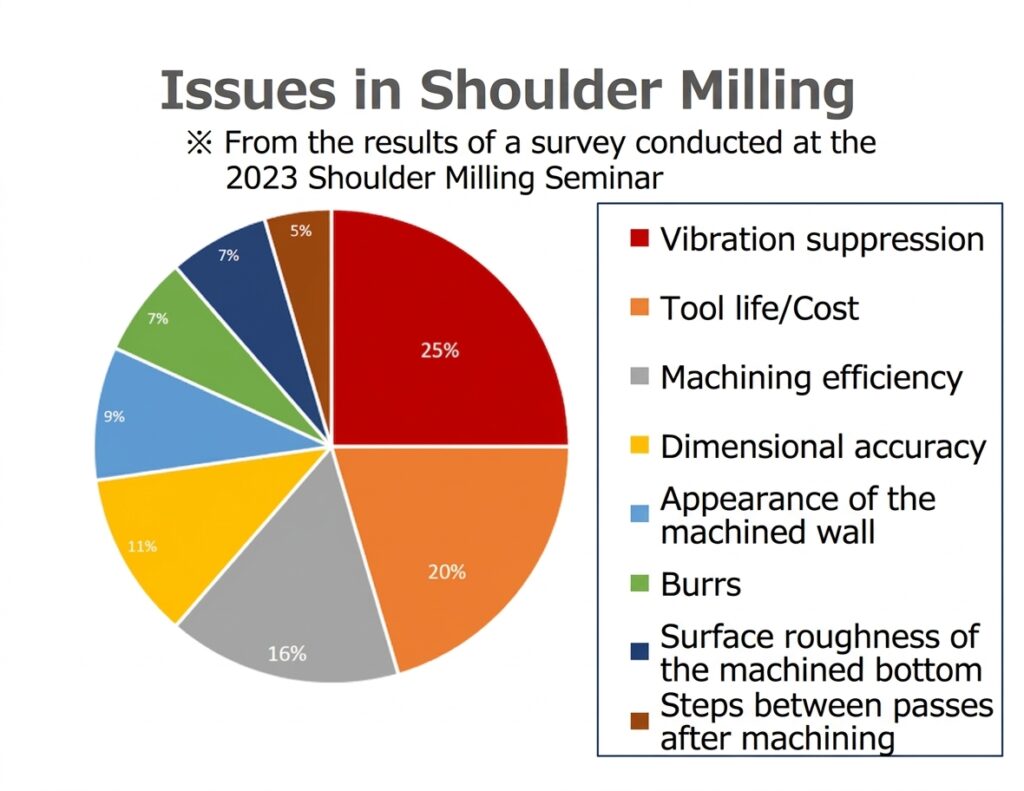
La réponse apparaît clairement dans une enquête réalisée par Tungaloy lors d’un séminaire consacré au fraisage à 90° en 2023.
| Rang | Problématique | Pourcentage |
|---|---|---|
| 1er | Suppression des vibrations | 25% |
| 2e | Durée de vie de l’outil / coût | 20% |
| 3e | Productivité d’usinage | 16% |
| 4e | Précision dimensionnelle | 11% |
| 5e | Aspect des parois | 9% |
| 6e | Bavures | 7% |
| 7e | Rugosité du fond | 7% |
| 8e | Marques de reprise entre les passes | 5% |
Un répondant sur quatre a identifié la « suppression des vibrations » comme son principal défi.
Elle occupe clairement la première place devant la « durée de vie/coût de l’outil » et la « productivité d’usinage ».
Cette enquête concernait le fraisage à 90°, mais la situation est encore plus critique en rainurage. Le rainurage présente en effet plusieurs caractéristiques qui favorisent davantage les vibrations.
- Nombre élevé d’arêtes engagées — le nombre maximal d’arêtes simultanément en coupe génère des efforts de coupe bien supérieurs à ceux du fraisage à 90°
- Évacuation des copeaux difficile — les copeaux ont tendance à s’accumuler au fond de la rainure, augmentant les risques de recoupe, d’échauffement et d’endommagement de l’outil
- Amplification des vibrations — l’engagement périphérique complet associé à une grande longueur de sortie favorise fortement les vibrations
- Risque de rupture — dans les rainures profondes (1×D ou plus), la flexion de l’outil augmente et peut entraîner une casse
Pourtant, de nombreux ateliers continuent d’utiliser par défaut « la traditionnelle fraise carbure monobloc 4 dents polyvalente ». Selon les données de vente Tungaloy (2022–2025), les fraises carbure monobloc 4 dents représentent 84 % des utilisations selon le nombre de dents. Bien qu’elles soient choisies pour leur polyvalence, elles ne sont pas spécifiquement conçues pour limiter les vibrations.
Comment supprimer les vibrations tout en garantissant productivité et stabilité en rainurage ? La réponse se trouve dans la géométrie Combination Edge.
2. La clé de la solution : qu’est-ce que la géométrie Combination Edge ?
Structure de la géométrie Combination Edge
La géométrie Combination Edge utilisée sur les têtes VEE-C et les fraises carbure monobloc FinishMeister est une géométrie exclusive alternant des arêtes de coupe ondulées et des arêtes de coupe droites.
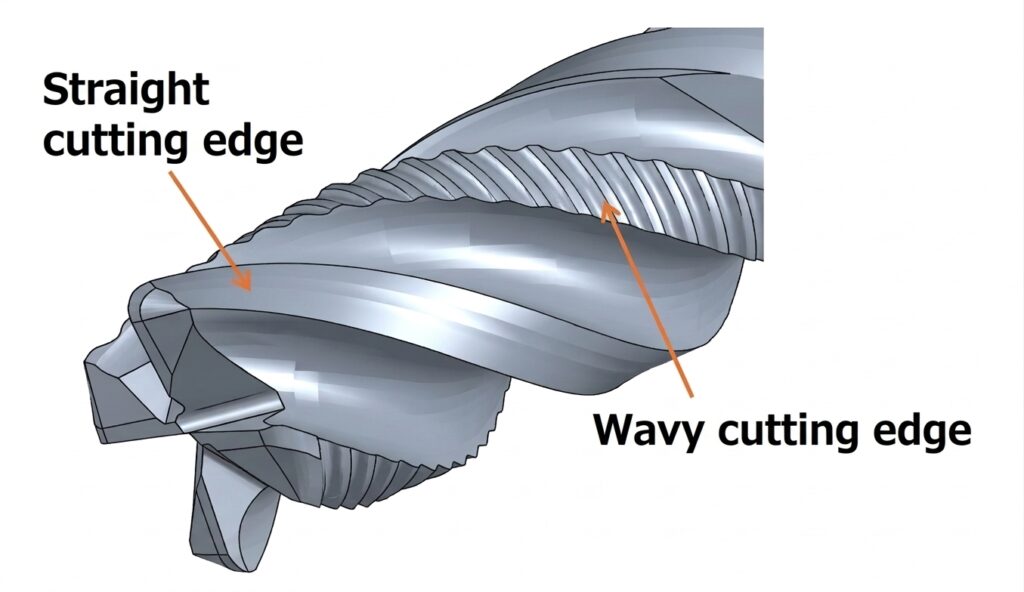
Cette conception remplit deux fonctions distinctes :
- Arêtes de coupe ondulées — répartissent la longueur de contact de l’arête afin de réduire les efforts de coupe. Elles permettent de supprimer les vibrations.
- Arêtes de coupe droites — lissent la surface laissée par les arêtes ondulées et éliminent l’état de surface rugueux typique des fraises carbure monobloc d’ébauche. Elles garantissent une excellente qualité de finition.
En d’autres termes, un seul outil permet simultanément de réduire les efforts de coupe en ébauche et d’obtenir une excellente qualité de surface en finition.
En quoi se distingue-t-elle des autres géométries ?
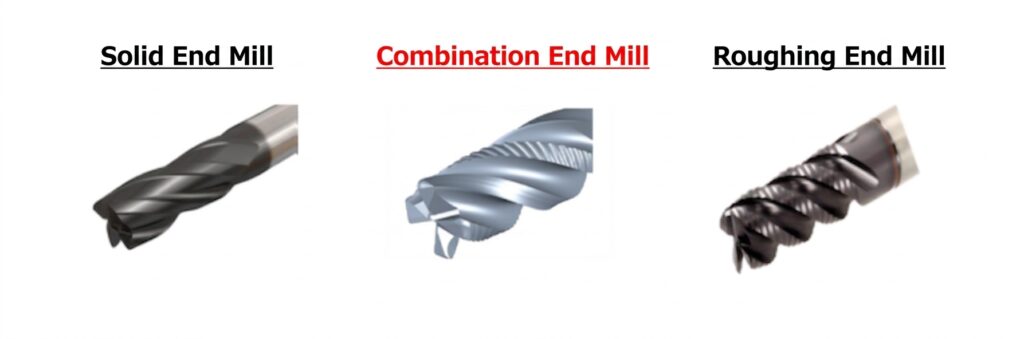
| Type de géométrie | Suppression des vibrations | Qualité de surface | Applications | Remarques |
|---|---|---|---|---|
| Fraise carbure monobloc 4 dents polyvalente (pas/hélice variables) | △ | ○ | Applications générales (rainurage, fraisage à 90°) | Risque de casse dans les rainures profondes |
| Ébauche | ◎ | × | Toutes les opérations d’ébauche | État de surface rugueux nécessitant un outil de finition séparé |
| Combination Edge | ○ | ○ | Du rainurage au fraisage à 90° (ébauche + finition) | Ébauche et finition avec un seul outil |
POINT CLÉ
Une géométrie exclusive disponible uniquement chez Tungaloy — une gamme en deux lignes de produits
La géométrie Combination Edge offre une suppression des vibrations comparable à celle d’une fraise carbure monobloc d’ébauche tout en procurant une qualité de finition proche de celle d’une fraise carbure monobloc 4 dents polyvalente. Cette combinaison n’existe dans aucun produit concurrent : il s’agit d’une géométrie exclusive propre à Tungaloy.
Combination Edge — Deux lignes de produits
Tungaloy propose la géométrie Combination Edge au travers de deux gammes de produits. Il est ainsi possible de choisir la solution optimale selon les conditions d’usinage, les objectifs économiques et les applications.
| Produit | Type | Diamètre d’outil | Caractéristiques et applications | |
|---|---|---|---|---|
 |
VEE-C | Tête interchangeable (TungMeister) |
φ10–φ25 | Le remplacement de la tête réduit les coûts d’exploitation. Compatible avec des queues haute rigidité pour les machines à faible rigidité. |
 |
FinishMeister | Monobloc | φ6–φ20 | Disponible dès les petits diamètres. Dispose d’un historique éprouvé sur les machines multitâches et les applications avec grande longueur de sortie. Cas d’application publié chez Kondo Iron Works. |
Les deux solutions reposent sur la même philosophie Combination Edge (alternance d’arêtes ondulées et droites). Bien que les données et études de cas de cet article concernent principalement VEE-C, la géométrie Combination Edge offre des performances tout aussi remarquables avec FinishMeister.
3. Comparaison des données mesurées — Pourquoi la géométrie Combination Edge excelle en rainurage, fraisage à 90° et finition
Nous allons maintenant vérifier les performances de la géométrie Combination Edge selon trois axes : le rainurage, le fraisage à 90° et la finition, à partir de données issues de nombreux essais de coupe réalisés par Tungaloy.
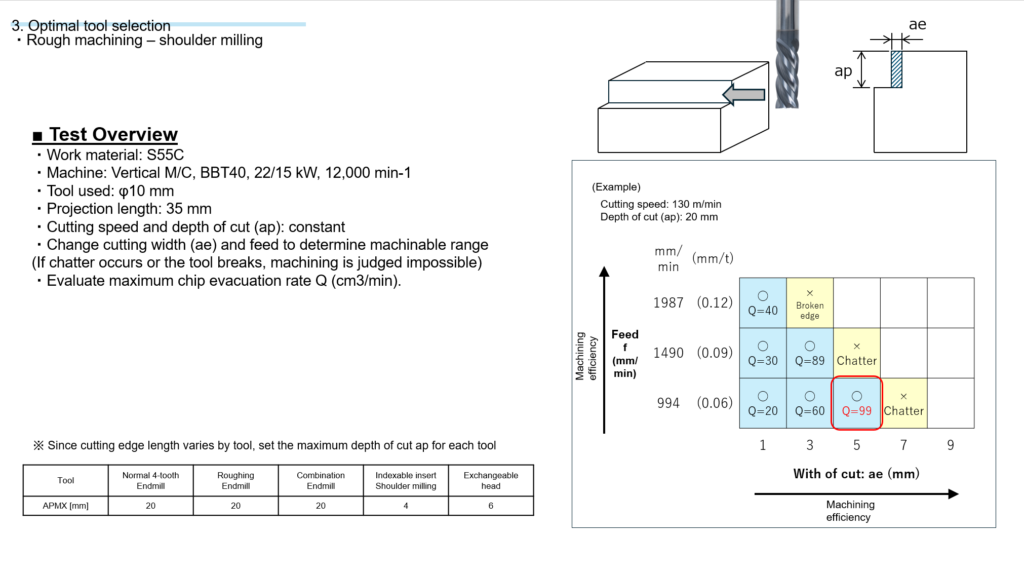
Présentation des essais
| Matière usinée | S55C |
|---|---|
| Machine | Centre d’usinage vertical BBT40 (22/15 kW, 12 000 min⁻¹) |
| Diamètre de l’outil | φ10 mm |
| Longueur de sortie | 35 mm (L/D = 3,5) |
| Vitesse de coupe | Vc = 100 m/min *Valeur choisie car favorable à l’apparition de vibrations dans le cadre de l’évaluation |
3. Comparaison des données mesurées — Pourquoi la géométrie Combination Edge excelle en rainurage, fraisage à 90° et finition
Nous vérifions ici les performances de la géométrie Combination Edge selon trois axes — le rainurage, le fraisage à 90° et la finition — à partir de données issues de nombreux essais de coupe réalisés en interne par Tungaloy.
Aperçu des essais
| Matière usinée | S55C |
|---|---|
| Machine | Centre d’usinage vertical BBT40 (22/15 kW, 12 000 min⁻¹) |
| Diamètre d’outil | φ10 mm |
| Longueur de sortie | 35 mm (L/D = 3,5) |
| Vitesse de coupe | Vc = 100 m/min *Évaluée à une vitesse propice aux vibrations à des fins de comparaison |
① Rainurage — Une efficacité remarquable dans les rainures profondes
En rainurage, l’arête de coupe est engagée sur toute la circonférence de l’outil, ce qui génère des efforts de coupe élevés ainsi que des risques de vibrations et de casse bien supérieurs à ceux du fraisage à 90°. Cet environnement exigeant est précisément celui où les arêtes de coupe ondulées de la géométrie Combination Edge offrent leur meilleur effet de répartition des efforts de coupe.
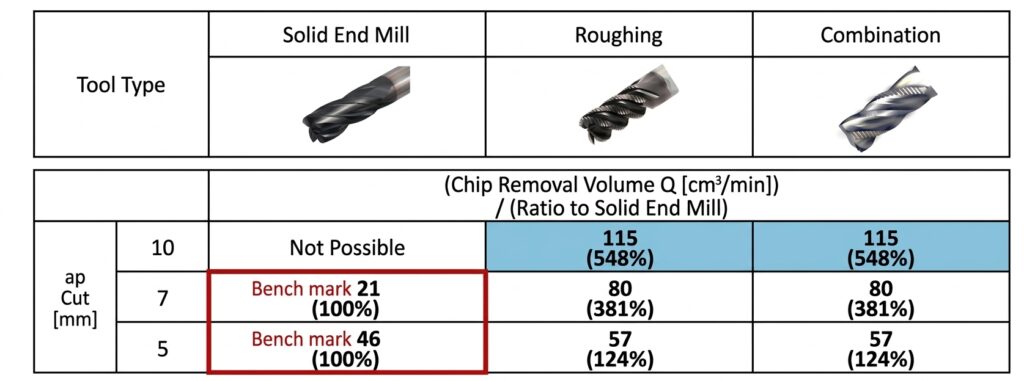
Donnée clé
548 % par rapport à une fraise carbure monobloc 4 dents polyvalente dans une rainure profonde de 1×D
À ap = 10 mm, soit une profondeur de rainure de 1×D, la fraise carbure monobloc 4 dents polyvalente était incapable d’usiner. La géométrie Combination Edge a atteint un taux d’enlèvement de matière de 548 % par rapport à une fraise 4 dents polyvalente. Dans cette plage de rainurage profond — où les outils grande-avance et les outils à plaquettes ne peuvent pas travailler — seule la géométrie Combination Edge permet un usinage stable.
Pourquoi est-elle performante dans les rainures profondes ? — Les arêtes de coupe ondulées répartissent la longueur de contact par dent, limitant la forte augmentation des efforts de coupe liée à l’engagement sur toute la circonférence. Cela permet de réduire les vibrations et de poursuivre l’usinage sans casse, même à des profondeurs qu’une fraise 4 dents polyvalente ne peut pas supporter.
② Fraisage à 90° — Moins de vibrations pour augmenter les conditions de coupe
Comme indiqué dans la section 1, le principal défi du fraisage à 90° est la « suppression des vibrations » (25 %). La géométrie Combination Edge offre également une excellente suppression des vibrations et une productivité élevée en fraisage à 90°.
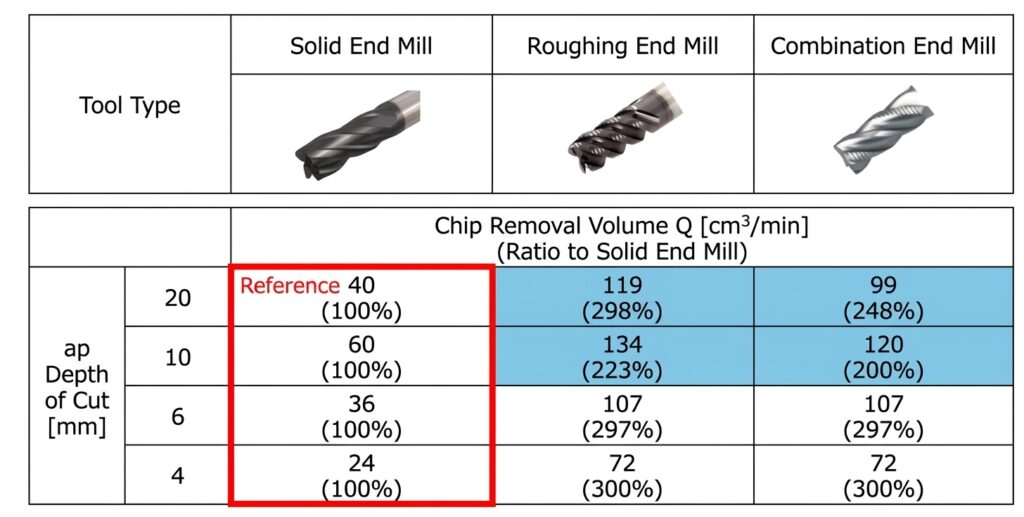
Trois enseignements principaux ressortent de ces données :
Point 1 : À ap ≤ 6 mm, une efficacité totalement équivalente à celle des fraises d’ébauche
Dans la plage ap = 4 à 6 mm — profondeur de passe la plus couramment utilisée en fraisage à 90° — la géométrie Combination Edge atteint un taux d’enlèvement de matière quasiment identique à celui des fraises d’ébauche. Par rapport à une fraise carbure monobloc 4 dents polyvalente, le gain atteint jusqu’à 300 % (3×). Dans cette plage, Combination Edge = ébauche en matière de productivité.
Point 2 : Même à ap = 10 à 20 mm, une efficacité 2 à 2,5× supérieure à celle d’une fraise 4 dents polyvalente
Même en fraisage à 90° profond à ap = 20 mm, la géométrie Combination Edge atteint 248 % par rapport à une fraise carbure monobloc 4 dents polyvalente. Même si elle n’égale pas complètement les fraises d’ébauche, elle obtient la deuxième meilleure productivité. De plus, puisque les fraises d’ébauche ne permettent pas d’obtenir la qualité de finition décrite ci-dessous, la géométrie Combination Edge est souvent plus performante sur l’ensemble du process lorsque la finition est incluse.
Point 3 : Moins de vibrations signifie la possibilité d’augmenter les conditions de coupe
Les arêtes de coupe ondulées de la géométrie Combination Edge répartissent également la longueur de contact en fraisage à 90°, ce qui réduit les efforts de coupe. Cela supprime les vibrations et facilite l’augmentation de Vc et fz. Au-delà des différences de productivité indiquées dans les données, cet avantage est essentiel du point de vue de l’atelier : est-il réellement possible d’augmenter les conditions de coupe en production ?
Dans l’étude de cas 3 (SS400, BT40), lors du remplacement d’une fraise d’ébauche par VEE-C, les conditions ont été augmentées — Vc : 100 → 120 m/min, fz : 0,12 → 0,15 mm/dent — avec à la clé une productivité multipliée par 1,5 et une durée de vie multipliée par 1,7. « L’outil ne vibre pas, donc on peut augmenter les conditions de coupe » — c’est ce que les utilisateurs constatent en atelier.
Résumé du fraisage à 90°
Jusqu’à 3× plus efficace qu’une fraise carbure monobloc 4 dents polyvalente
La géométrie Combination Edge offre jusqu’à 3× plus de productivité qu’une fraise carbure monobloc 4 dents polyvalente en fraisage à 90°. À ap ≤ 6 mm, elle est totalement équivalente aux fraises d’ébauche. De plus, son effet de suppression des vibrations offre une marge supplémentaire pour augmenter les conditions de coupe, générant des gains réels de productivité au-delà des données seules.
③ Finition — Une qualité de surface équivalente à celle d’une fraise carbure monobloc 4 dents polyvalente
« Je comprends qu’elle résiste aux vibrations et qu’elle soit efficace en ébauche. Mais la géométrie Combination Edge permet-elle vraiment d’obtenir une bonne finition ? » — C’est la question la plus fréquente.
La réponse courte est : la géométrie Combination Edge atteint une qualité de finition presque équivalente à celle d’une fraise carbure monobloc 4 dents polyvalente. Consultez ci-dessous les données de déflexion des parois et de rugosité de surface Ra mesurées lors des essais de séminaire.
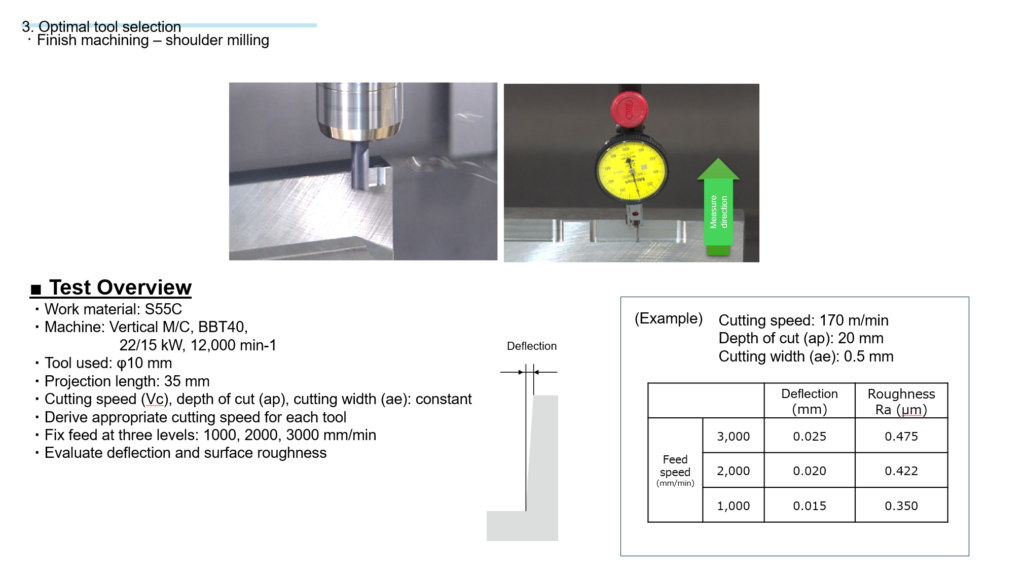
Comparaison de la déflexion de paroi [mm]
| Vitesse d’avance | 4 dents polyvalente | Combination Edge | Différence | 7 dents (référence) |
|---|---|---|---|---|
| 3 000 mm/min | 0,024 | 0,026 | +0,002 | 0,021 |
| 2 000 mm/min | 0,017 | 0,016 | −0,001 | 0,012 |
| 1 000 mm/min | 0,008 | 0,012 | +0,004 | 0,004 |
Comparaison de la rugosité de surface Ra [μm]
| Vitesse d’avance | 4 dents polyvalente | Combination Edge | Différence | 7 dents (référence) |
|---|---|---|---|---|
| 3 000 mm/min | 0,515 | 0,564 | +0,049 | 0,291 |
| 2 000 mm/min | 0,530 | 0,470 | −0,060 | 0,282 |
| 1 000 mm/min | 0,432 | 0,450 | +0,018 | 0,191 |
Voici les principaux enseignements issus des données :
① Les différences de déflexion et de Ra par rapport à une fraise 4 dents polyvalente sont minimes
L’écart maximal de déflexion est de 0,004 mm et l’écart maximal de Ra est de 0,049 μm. Dans les deux cas, ces écarts sont négligeables pour les applications d’usinage courantes. À une avance de 2 000 mm/min, la géométrie Combination Edge a même surpassé la fraise 4 dents polyvalente avec des valeurs plus faibles, aussi bien en déflexion qu’en Ra.
② Un niveau de finition totalement différent de celui des fraises d’ébauche
Les fraises d’ébauche sont entièrement constituées d’arêtes de coupe ondulées, laissant des irrégularités de surface qui nécessitent une opération de finition séparée. Les arêtes de coupe droites de la géométrie Combination Edge lissent la surface et permettent d’obtenir une qualité de finition radicalement différente de celle des fraises d’ébauche. C’est la raison directe pour laquelle l’ébauche et la finition peuvent être réalisées avec un seul outil.
③ Elle ne remplace pas un outil de finition dédié 7 dents, mais l’application est différente
Pour une finition de haute précision nécessitant une rugosité Ra de l’ordre de 0,2 μm, un outil multi-dents 7 dents reste optimal. Toutefois, pour des tolérances de finition courantes autour de Ra 0,5 μm, la géométrie Combination Edge est parfaitement adaptée. De plus, comme elle permet de passer directement de l’ébauche à la finition, les changements d’outils et les réglages intermédiaires sont supprimés.
Résumé finition
Une qualité de surface équivalente à celle d’une fraise carbure monobloc 4 dents polyvalente
L’état de surface obtenu avec la géométrie Combination Edge est équivalent à celui d’une fraise carbure monobloc 4 dents polyvalente, aussi bien en déflexion qu’en Ra. Il ne s’agit pas d’un simple outil d’ébauche : les données prouvent qu’elle peut couvrir l’ensemble des opérations, de l’ébauche à la finition, avec un seul outil. Pour une finition courante autour de Ra 0,5 μm, il n’est pas nécessaire de changer d’outil entre l’ébauche et la finition.
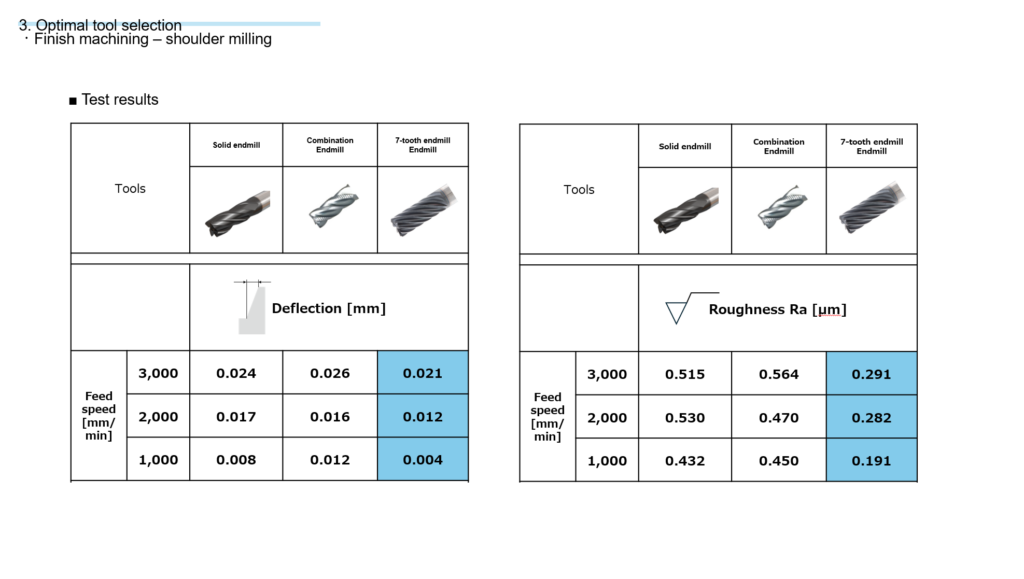
Résumé de la section 3 — Une polyvalence couvrant le rainurage, le fraisage à 90° et la finition
| Axe de comparaison | Par rapport à une fraise 4 dents polyvalente | Par rapport à une fraise d’ébauche |
|---|---|---|
| Productivité en rainurage | Jusqu’à 5,5× (548 %) | Équivalente ou supérieure (supérieure dans les rainures profondes) |
| Productivité en fraisage à 90° | Jusqu’à 3× (300 %) | Équivalente (ap ≤ 6 mm) |
| Suppression des vibrations | Très largement supérieure | Équivalente (supérieure en rainurage) |
| Qualité de finition | Équivalente (différences minimes en déflexion/Ra) | Très largement supérieure |
| Rationalisation des outils | — | Ébauche + finition avec un seul outil |
La géométrie Combination Edge n’est pas un simple outil dédié au rainurage. Productivité remarquable en rainurage, efficacité élevée avec suppression des vibrations en fraisage à 90° et qualité de finition équivalente à celle d’une fraise carbure monobloc 4 dents polyvalente : c’est la seule géométrie d’arête capable d’offrir un haut niveau de performance sur ces trois axes.
4. Performances en conditions réelles : études de cas clients (5 réussites + cas publié)
Au-delà des données d’essais réalisées en interne, les 5 évaluations réalisées chez les utilisateurs se sont toutes soldées par un résultat positif. Nous présentons ici des exemples d’applications avec VEE-C (tête interchangeable) et FinishMeister (fraise carbure monobloc).
Vue d’ensemble des études de cas
| # | Produit | Méthode d’usinage | Matière usinée | Diamètre outil | Machine | Gain de productivité | Gain de durée de vie |
|---|---|---|---|---|---|---|---|
| Cas 1 | FinishMeister | Fraisage à 90° (soupape) | SUS316 | φ12 | Machine multitâche | 3× | 15× |
| Cas 2 | FinishMeister | Fraisage à 90° (piston) | FCD500 | φ25 | Centre d’usinage horizontal grande taille / HSK100 | 3× | Équivalente |
| Cas 3 | VEE-C | Fraisage à 90° | SS400 / 160HB | φ25 | Centre d’usinage vertical / BT40 | 1,5× | 1,7× |
| Cas 4 | VEE-C | Rainurage | SKD11 / 40HRC | φ12 | Centre d’usinage vertical / BT50 | 2× | 2× |
| Cas 5 | VEE-C | Rainurage | SUS430F | φ10 | Centre d’usinage vertical / BT30 | 2,8× | Équivalente |
À retenir
Des résultats positifs avec VEE-C comme avec FinishMeister
Que ce soit en version à tête interchangeable ou en fraise carbure monobloc, l’efficacité de la géométrie Combination Edge est démontrée. Avec jusqu’à 3 fois plus de productivité et jusqu’à 15 fois plus de durée de vie, des améliorations significatives sont obtenues quel que soit le produit utilisé.
Études de cas FinishMeister
Cas 1 Usinage d’une soupape en SUS316 : productivité multipliée par 3 et durée de vie multipliée par 15
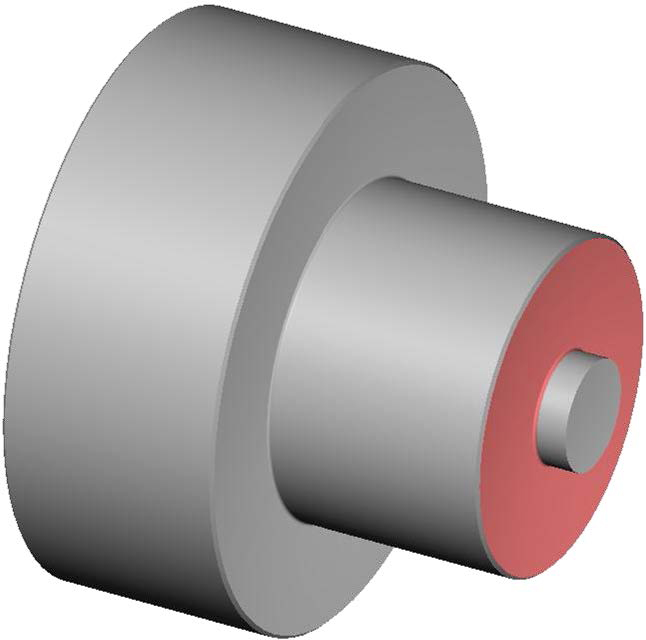
Détails de l’application
- Méthode d’usinage : Fraisage à 90° (diamètre extérieur de soupape)
- Matière usinée : SUS316 (acier inoxydable)
- Diamètre outil : φ12
- Machine : Machine multitâche
- Secteur : Automobile
Problématique
- La faible rigidité du bridage empêchait le tournage ; l’usinage était réalisé avec une fraise carbure monobloc 4 dents.
- La productivité stagnait et la durée de vie était faible, avec apparition de vibrations à mesure que l’usure progressait.
Résultats avec FinishMeister
- Outil utilisé : TEFS120B44-26C12-83 (AH725)
- Vc : 40 → 60 m/min, fz : 0,06 mm/dent, ap = 5 mm, ae : 1 → 2 mm — paramètres augmentés
- Débit copeaux : 1,27 → 3,82 cm³/min (productivité ×3)
- Longueur d’usinage : 0,3 → 4,5 m (durée de vie ×15)
- Les arêtes ondulées réduisent les efforts de coupe et suppriment les vibrations même en fin de vie de l’outil.
POINT CLÉ
Productivité ×3 et durée de vie ×15 : une amélioration majeure
Même dans un environnement à faible rigidité de bridage, les faibles efforts de coupe générés par la géométrie Combination Edge ont permis d’obtenir une productivité multipliée par 3 et une durée de vie multipliée par 15. Les vibrations restent maîtrisées malgré l’augmentation de la vitesse de coupe, garantissant un usinage stable dans des conditions plus agressives.
Cas 2 Usinage d’un segment de piston en FCD500 : productivité ×3 et rationalisation des outils
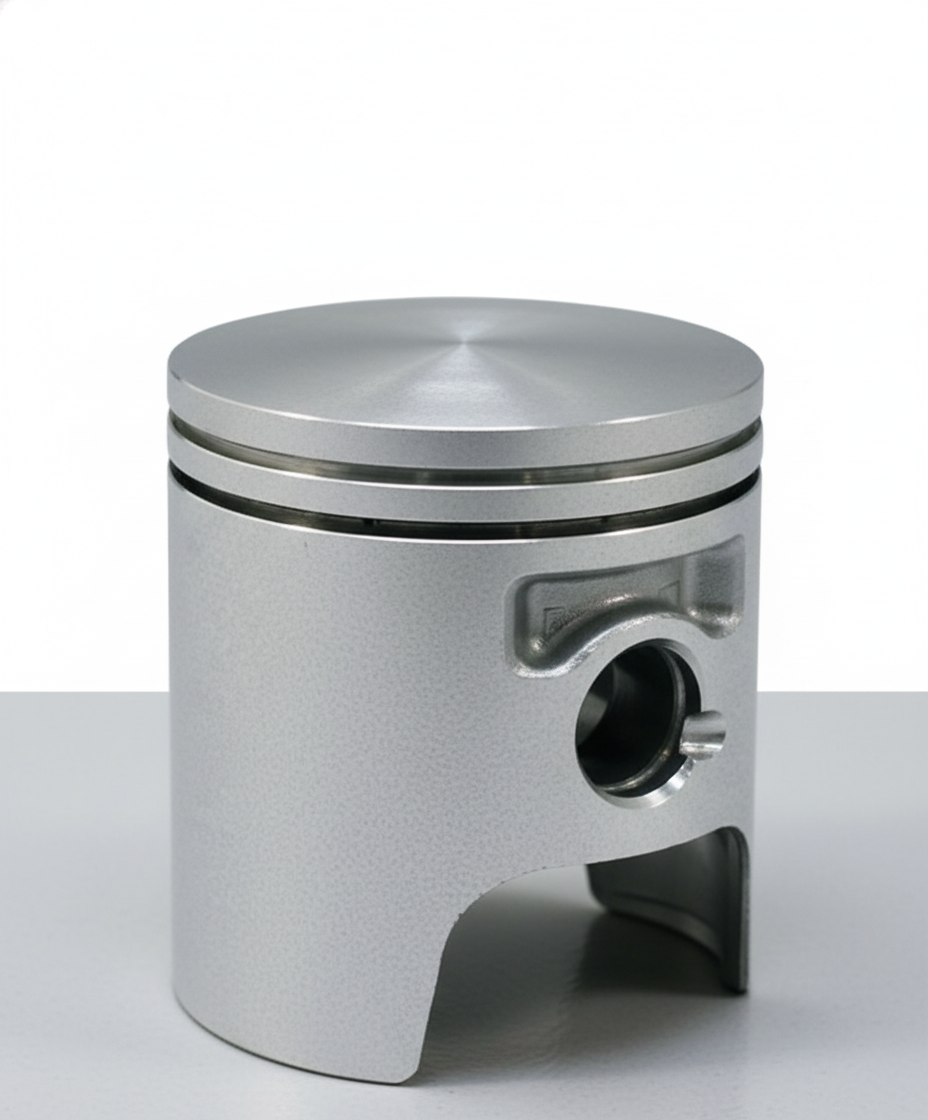
Détails de l’application
- Méthode d’usinage : Fraisage à 90° (tournage-fraisage du diamètre extérieur du piston)
- Matière usinée : FCD500 (fonte ductile)
- Diamètre outil : φ25
- Machine : Centre d’usinage horizontal grande taille (#50 / HSK100)
- Secteur : Construction navale
Problématique
- Deux fraises étaient utilisées : une pour l’ébauche et une pour la finition.
- Les changements d’outils et le temps de cycle constituaient des freins à la productivité.
Résultats avec FinishMeister
- Outil utilisé : TEFS250E44-52C25CF121 (AH725)
- Vc : 79 → 120 m/min, fz : 0,07 mm/dent, ap = 30 mm, ae : 3 → 6 mm — paramètres augmentés
- Débit copeaux : 25,35 → 77,01 cm³/min (productivité ×3)
- Durée de vie équivalente à la solution précédente
- L’ébauche et la finition ont été réalisées avec un seul FinishMeister. Solution adoptée sur la ligne de production de série.
POINT CLÉ
Productivité ×3 et un seul outil pour l’ensemble du processus
Le passage d’une stratégie à deux outils à un unique FinishMeister a permis de tripler la productivité tout en conservant la même durée de vie. Ces performances ont conduit à son adoption en production de série.
Études de cas VEE-C
Cas 3 Usinage d’acier de construction SS400 : productivité ×1,5 et durée de vie ×1,7
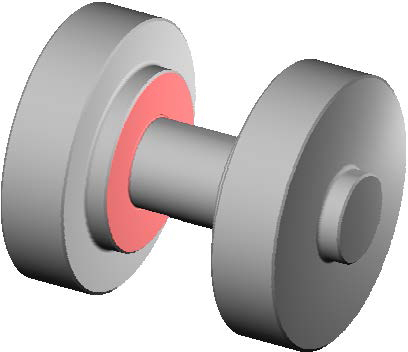
Détails de l’application
- Méthode d’usinage : Fraisage à 90°
- Matière usinée : SS400 (160 HB)
- Diamètre outil : φ25
- Machine : Centre d’usinage vertical BT40
- Secteur : Fabrication générale
Problématique
- Une fraise d’ébauche était utilisée pour limiter les vibrations.
- Les conditions de coupe ne pouvaient pas être augmentées en raison du risque de vibrations.
- La productivité et la durée de vie de l’outil étaient limitées.
Résultats avec VEE-C
- Outil utilisé : VEE160L12.0R05I04S10
- Nuance : AH715
- Vc : 100 → 120 m/min
- fz : 0,12 → 0,15 mm/dent
- ap = 5 mm
- ae = 25 mm
- Productivité : ×1,5
- Durée de vie : ×1,7
- Réduction significative des vibrations grâce aux arêtes de coupe ondulées.
POINT CLÉ
La réduction des vibrations permet d’augmenter les conditions de coupe
Le principal avantage observé n’est pas uniquement la géométrie elle-même, mais le fait qu’elle permette d’augmenter les paramètres de coupe sans générer de vibrations. Les utilisateurs ont ainsi obtenu simultanément une hausse de la productivité et une augmentation de la durée de vie de l’outil.
Cas 4 Rainurage dans un acier pour travail à froid SKD11 : productivité ×2 et durée de vie ×2

Détails de l’application
- Méthode d’usinage : Usinage de gorges
- Matière usinée : SKD11 (40 HRC)
- Diamètre outil : φ12
- Machine : Centre d’usinage vertical BT50
- Secteur : Moules et matrices
Problématique
- La fraise carbure monobloc conventionnelle générait des vibrations importantes.
- La profondeur de passe devait être limitée pour éviter la casse.
- La durée de vie de l’outil était insuffisante.
Résultats avec VEE-C
- Outil utilisé : VEE120L10.0R03I04S08
- Nuance : AH715
- Usinage stable malgré une matière durcie à 40 HRC.
- Productivité : ×2
- Durée de vie : ×2
- Réduction importante des vibrations lors du rainurage profond.
POINT CLÉ
Une géométrie idéale pour le rainurage dans les matières difficiles
Le rainurage génère généralement des efforts de coupe élevés en raison de l’engagement complet de l’outil. Grâce à la répartition des efforts procurée par les arêtes de coupe ondulées, VEE-C permet d’augmenter les conditions de coupe tout en limitant les vibrations et les risques de casse.
Cas 5 Profondeur de passe doublée pour réduire le temps de cycle
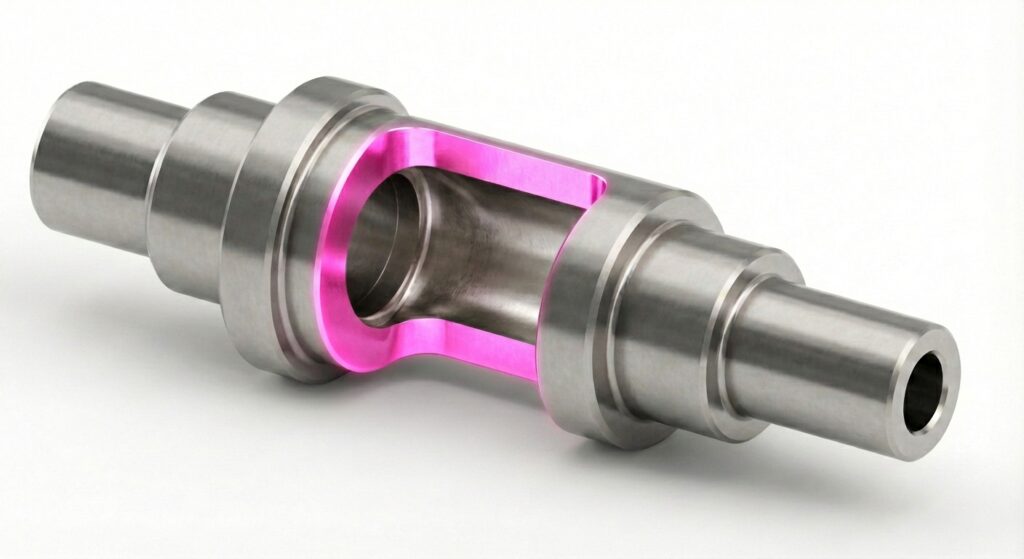
Détails de l’application
- Méthode d’usinage : Rainurage et fraisage à 90°
- Matière usinée : SUS430F
- Diamètre outil : φ10
- Machine : Centre d’usinage vertical / BT30
Problématiques
- Les vibrations générées avec la fraise carbure monobloc concurrente limitaient la profondeur de passe réalisable (ap)
- Il était difficile d’augmenter les conditions de coupe sur une machine BT30 à faible rigidité
Amélioration avec VEE-C
- Profondeur de passe augmentée de ap = 1 mm à 2 mm
- Essai 3 : Vc = 66, ap = 2, ae = 10, fz = 0,05 → Débit copeaux : 8,40 cm³/min
- Durée de vie équivalente à l’outil précédent, qualité de finition également équivalente. Le bruit de coupe était faible
POINT CLÉ
Profondeur de passe doublée pour réduire le temps de cycle
La résistance aux vibrations de VEE-C permet de réduire le temps de cycle. Même sur une machine BT30 à faible rigidité, l’usinage reste stable avec des conditions de coupe plus agressives.
Étude de cas publiée : Kondo Iron Works × FinishMeister Combination Edge
Les 5 cas ci-dessus sont issus de rapports d’essais internes, mais il existe également une réussite officiellement publiée.
Kondo Iron Works Co., Ltd. située à Inuyama, dans la préfecture d’Aichi, est spécialisée dans l’usinage de composants pour machines-outils et engins de chantier. L’entreprise a introduit la fraise carbure monobloc FinishMeister φ12 à géométrie Combination Edge sur une machine multitâche, obtenant des résultats significatifs.
| Produit utilisé | FinishMeister φ12 (fraise carbure monobloc à géométrie Combination Edge) |
|---|---|
| Détails d’usinage | Fraisage à 90° et rainurage sur la partie cylindrique d’un arbre (portée de vis, rainure de clavette) |
| Matière usinée | S45C |
| Machine | Machine multitâche (usinage multi-faces en un seul serrage) |
| Problématique | Sur les machines multitâches, la grande longueur de sortie de la fraise carbure monobloc génère des vibrations → impossibilité d’augmenter les conditions de coupe |
| Conditions de coupe | Vc = 100 m/min, f = 0,26 mm/tr (fz = 0,065), ap = 7–8 mm, ae = 12 mm |
Résultats :
- Réduction du temps d’usinage — La suppression des vibrations apportée par la géométrie Combination Edge a permis un usinage avec une profondeur de passe élevée. La réduction du nombre de passes a diminué le temps de cycle
- Rationalisation des outils — Capacité d’ébauche et qualité de finition réunies dans un seul outil. L’ébauche et la finition ont été regroupées avec un seul outil
Commentaires du directeur d’usine
« Des résultats significatifs ont été obtenus dans les usinages à grande longueur de sortie, où les vibrations apparaissent facilement »
« Le temps d’usinage a été réduit grâce à la diminution du nombre de passes »
« La longueur de sortie de l’outil a pu être augmentée afin de permettre également la mutualisation de l’outil entre plusieurs montages »
VEE-C adopte la même géométrie Combination Edge éprouvée chez Kondo Iron Works, dans une version à tête interchangeable. FinishMeister en version monobloc et VEE-C en version à tête interchangeable : choisissez parmi deux gammes selon votre application et vos objectifs économiques.