


Vibrationen unterdrücken und an die Grenzen gehen: Schruppen und Schlichten mit einem Werkzeug – Der Kombinations-Schaftfräser
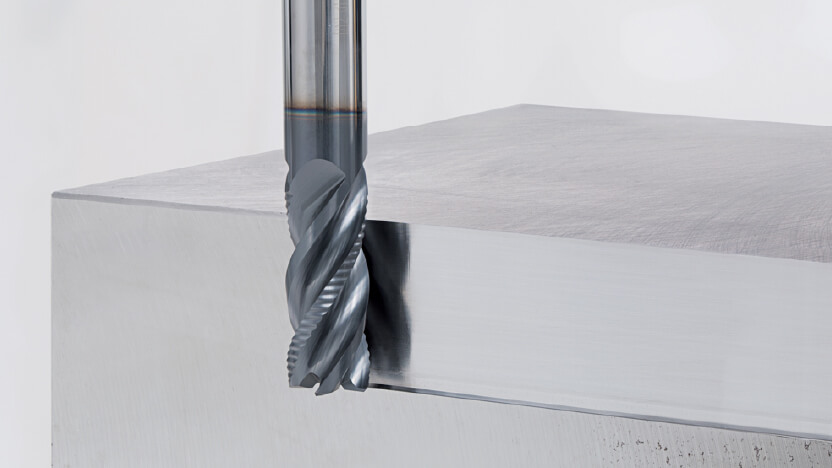
Vibrationen beim Nutenfräsen, raue Oberflächen durch Schrupp-Schaftfräser und der hohe Aufwand für den Werkzeugwechsel zwischen Schruppen und Schlichten – das einzigartige „Combination Edge“-Design von Tungaloy löst all diese Herausforderungen in der Fertigung. Mit seiner proprietären Schneidkanten-Geometrie, die wellenförmige und gerade Schneidkanten kombiniert – auf dem Markt konkurrenzlos –, unterdrückt das Werkzeug Vibrationen und bewältigt den gesamten Prozess vom Schruppen bis zum Schlichten mit nur einem einzigen Werkzeug. Das 2-Linien-Produktsortiment, bestehend aus dem Wechselkopf-Typ VEE-C und dem Vollhartmetall-Typ FinishMeister, deckt jede Anwendung ab. Dieser Artikel bietet eine umfassende Analyse der Leistungsfähigkeit der „Combination Edge“, gestützt durch interne Testdaten und 5 Anwender-Fallstudien aus der Zerspanungspraxis.
Was Sie in diesem Artikel erfahren
- Die größte Herausforderung beim Schaftfräsen sind „Vibrationen“ – was die Praxisdaten zeigen
- Der Schlüssel zur Lösung: Was verbirgt sich hinter der „Combination Edge“?
- Vergleich gemessener Daten – warum sie beim Nutenfräsen, Schulterfräsen und Schlichten überzeugt
- Praxisleistung: Anwender-Fallstudien zur Zerspanung (5 Erfolgsgeschichten + veröffentlichter Fall)
- Zusammenfassung – Vibrationen unterdrücken und neue Potenziale ausschöpfen
1. Die größte Herausforderung beim Schaftfräsen sind Vibrationen – was die Praxisdaten zeigen
Welche Herausforderung bereitet den meisten Betrieben beim Schaftfräsen heute die größten Probleme?
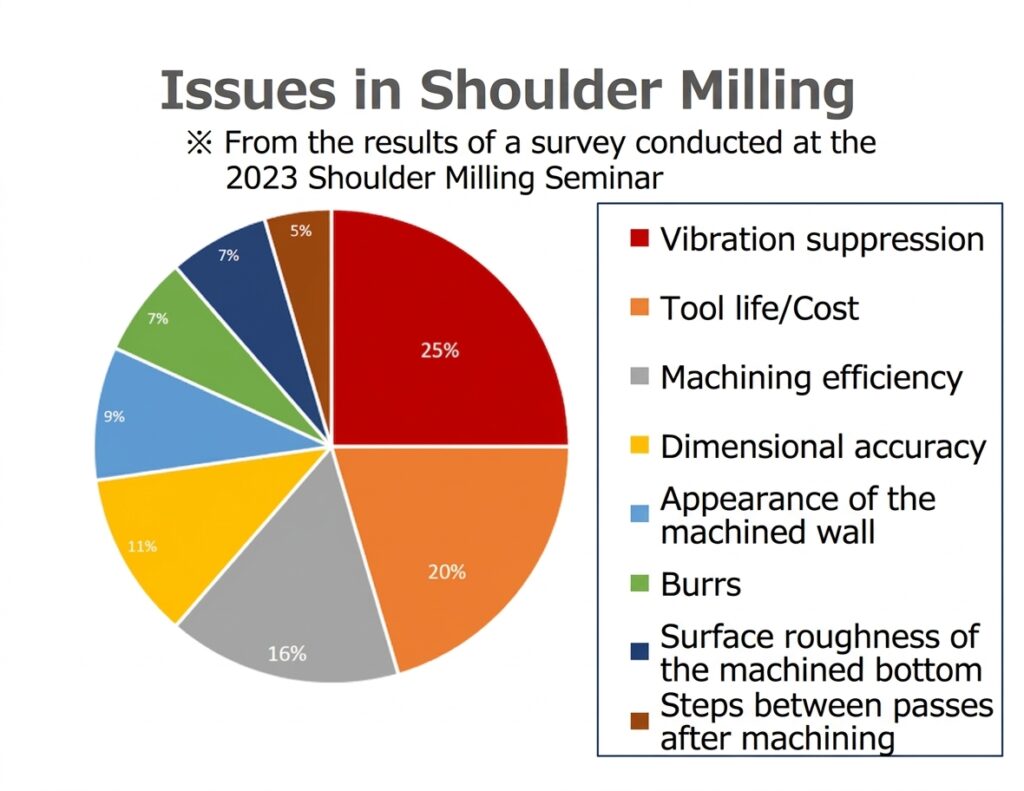
Die Antwort zeigt sich eindeutig in einer Umfrage, die Tungaloy 2023 bei einem Schulterfräsen-Seminar durchgeführt hat.
| Rang | Herausforderung | Prozentsatz |
|---|---|---|
| 1. | Vibrationen unterdrücken | 25% |
| 2. | Standzeit / Kosten | 20% |
| 3. | Bearbeitungseffizienz | 16% |
| 4. | Maßgenauigkeit | 11% |
| 5. | Oberflächengüte der Wand | 9% |
| 6. | Gratbildung | 7% |
| 7. | Rauheit der Bodenfläche | 7% |
| 8. | Absatzmarken zwischen den Zustellungen | 5% |
1 von 4 Befragten nannte das Unterdrücken von Vibrationen als größte Herausforderung. Es liegt klar auf Platz 1, vor „Standzeit/Kosten“ (Platz 2) und „Bearbeitungseffizienz“ (Platz 3).
Diese Umfrage bezog sich auf Schulterfräsen, doch beim Nutenfräsen ist die Situation noch anspruchsvoller. Beim Nutenfräsen gibt es konstruktive Faktoren, die Vibrationen wahrscheinlicher machen als beim Schulterfräsen.
- Hohe Anzahl eingreifender Flute – Maximale gleichzeitige Schneidkanten bedeuten, dass der Schnittwiderstand den beim Schulterfräsen deutlich übersteigt
- Schwierige Spanabfuhr – Späne sammeln sich am Nutgrund, mit Risiko von Nachschneiden, Wärmestau und Beschädigungen
- Verstärkung von Vibrationen – Vollumfänglicher Eingriff + lange Auskragung erhöhen die Schwingungsneigung zusätzlich
- Bruchrisiko – In tiefen Nuten (1×D oder mehr) steigt die Werkzeugabdrängung erheblich und kann direkt zum Werkzeugbruch führen
Gleichzeitig greifen viele Betriebe standardmäßig zum „üblichen universellen 4-Schneiden-Schaftfräser“. Laut Tungaloys Verkaufsdaten (2022–2025) entfallen 84 % der Schaftfräser-Nutzung nach Flute-Anzahl auf 4-Schneiden-Schaftfräser. Obwohl sie fast ausschließlich wegen ihrer Vielseitigkeit gewählt werden, sind 4-Schneiden-Schaftfräser nicht speziell zur Unterdrückung von Vibrationen ausgelegt.
Wie lässt sich Vibrationen unterdrücken und gleichzeitig Effizienz sowie Stabilität beim Nutenfräsen erreichen? Die Antwort lautet: „Combination Edge“.
2. Der Schlüssel zur Lösung: Was verbirgt sich hinter der „Combination Edge“?
Aufbau der „Combination Edge“
Die „Combination Edge“ bei den FinishMeister-Werkzeugen und VEE-C-Wechselköpfen ist eine proprietäre Edge-Geometry mit abwechselnd angeordneten wellenförmigen und geraden Schneidkanten.
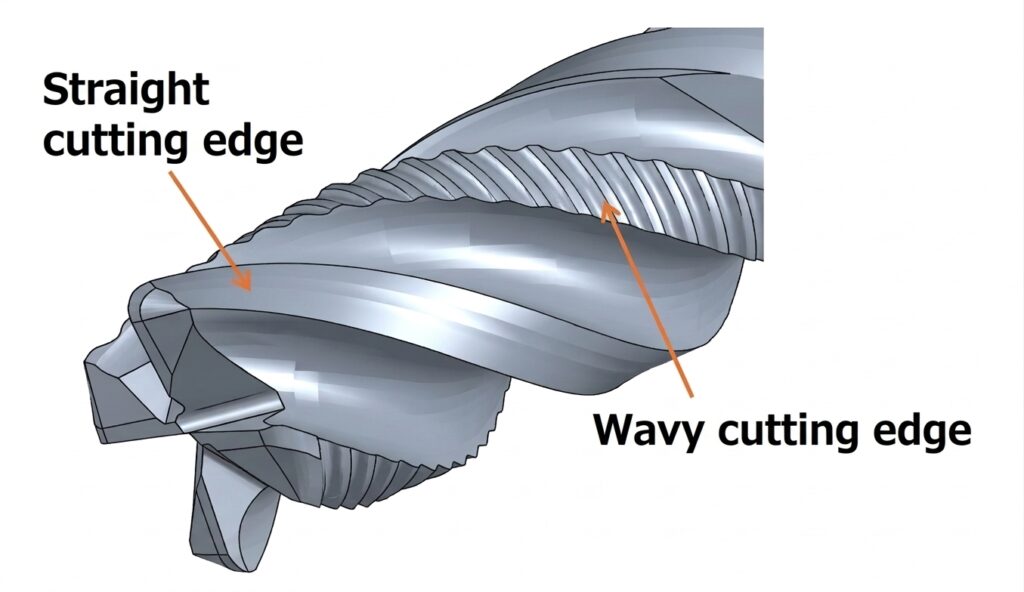
Diese Struktur erfüllt zwei klar getrennte Aufgaben:
- Wellenförmige Schneidkanten – Sie unterteilen die im Eingriff befindliche Schneidenlänge, um den Schnittwiderstand spürbar zu reduzieren und Vibrationen effektiv zu unterdrücken.
- Gerade Schneidkanten – Sie glätten die von den Wellenkanten hinterlassene Oberfläche und beseitigen die für Schrupp-Schaftfräser typische raue Struktur. Dies sichert eine hervorragende Oberflächenqualität.
Mit anderen Worten: Ein einziges Werkzeug vereint „geringeren Schnittwiderstand beim Schruppen“ und „höchste Oberflächengüte beim Schlichten“.
Unterschiede zu anderen Schneidenarten
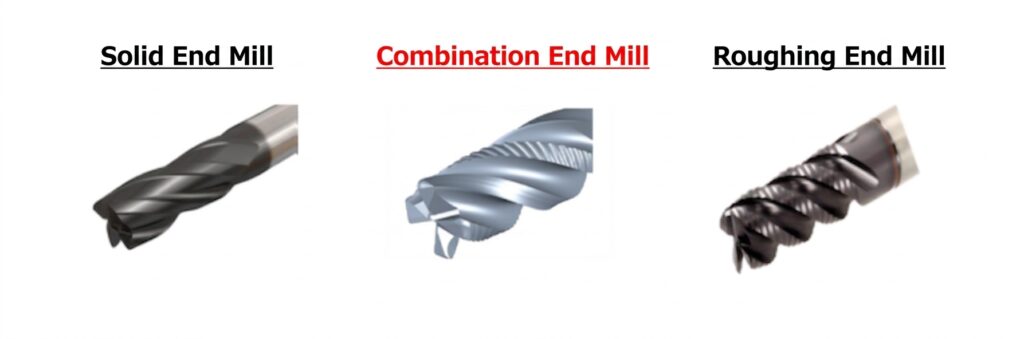
| Schneidentyp | Vibrationsunterdrückung | Oberflächengüte | Anwendungsbereich | Hinweise |
|---|---|---|---|---|
| Vierschneidiges Universalwerkzeug (ungleiche Teilung/Drall) | △ | ○ | Universal (Nutenfräsen, Schulterfräsen) | Bruchrisiko in tiefen Nuten |
| Schruppen | ◎ | × | Alle Schruppbearbeitungen | Raue Oberfläche erfordert separates Schlichtwerkzeug |
| Combination | ○ | ○ | Vom Nutenfräsen bis zum Schulterfräsen (Schruppen + Schlichten) | Schruppen bis Schlichten mit einem Werkzeug |
POINT
Eine einzigartige Schneidkanten-Geometrie, exklusiv von Tungaloy – Erhältlich in zwei Produktlinien
Die „Combination Edge“ unterdrückt Vibrationen auf dem Niveau von Schrupp-Schaftfräsern und erreicht gleichzeitig eine Oberflächengüte, die der von universellen vierschneidigen Schaftfräsern nahekommt. Diese Kombination ist auf dem Markt konkurrenzlos – eine innovative Schneidkanten-Geometrie, die so nur Tungaloy bieten kann.
Combination Edge – 2 Produktlinien
Tungaloy bietet die „Combination Edge“ in zwei verschiedenen Produktlinien an. Wählen Sie die optimale Variante je nach Bearbeitungsbedingungen, Kosten und Anwendungsanforderungen.
| Produkt | Typ | Werkzeugdurchmesser | Merkmale & Anwendungen | |
|---|---|---|---|---|
 |
VEE-C | Wechselkopf (TungMeister) |
φ10–φ25 | Kopfwechsel senkt die laufenden Kosten. Kompatibel mit hochsteifen Schäften für Maschinen mit geringer Steifigkeit |
 |
FinishMeister | Vollhartmetall | φ6–φ20 | Ab kleinen Durchmessern verfügbar. Bewährte Erfolgsbilanz auf Multitasking-Maschinen und bei Anwendungen mit langer Auskragung. Veröffentlichte Fallstudie bei Kondo Iron Works |
Beide folgen derselben Designphilosophie der Combination Edge (abwechselnd wellenförmig + gerade Kanten). Während sich die Daten und Fallstudien in diesem Artikel hauptsächlich auf VEE-C konzentrieren, liefert die Combination Edge mit FinishMeister ebenso wirksame Ergebnisse.
3. Vergleich gemessener Daten – warum sie beim Nutenfräsen, Schulterfräsen und Schlichten überzeugt
Ab hier verifizieren wir die Performance der „Combination Edge“ entlang dreier Kriterien – Nutenfräsen, Schulterfräsen und Schlichten – anhand von Daten aus umfangreichen Schneidtests, die bei Tungaloy intern durchgeführt wurden.
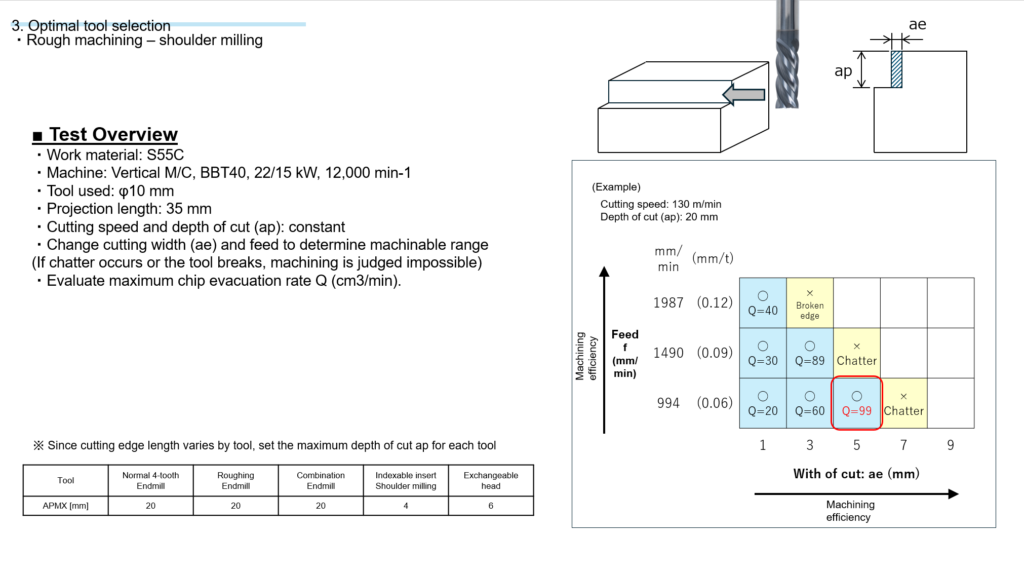
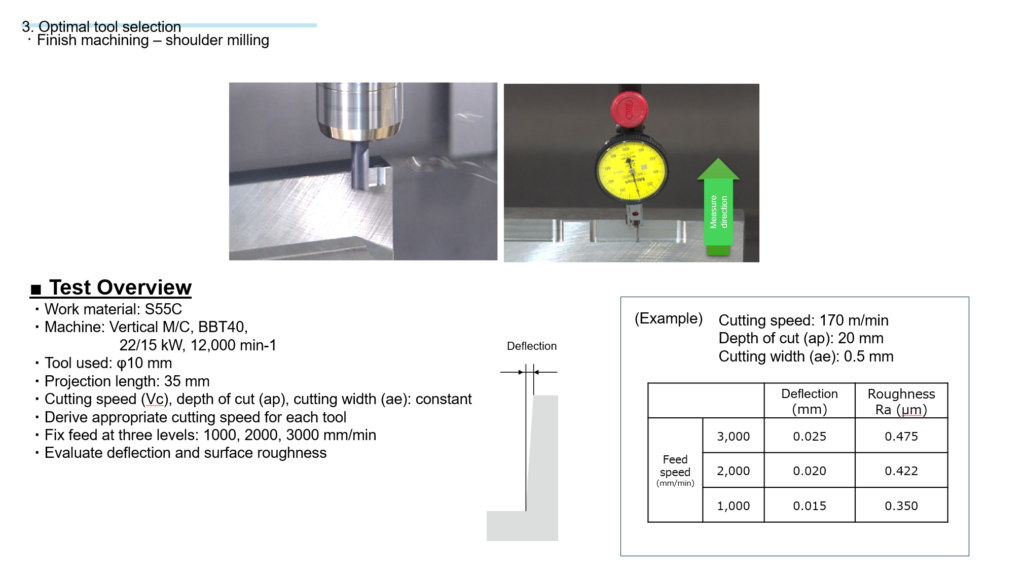
Testübersicht
| Werkstückmaterial | S55C |
|---|---|
| Maschine | Vertikales Bearbeitungszentrum BBT40 (22/15kW, 12.000 min⁻¹) |
| Werkzeugdurchmesser | φ10mm |
| Auskraglänge | 35mm (L/D=3,5) |
| Schnittgeschwindigkeit | Vc = 100 m/min *Getestet bei einer vibrationsanfälligen Schnittgeschwindigkeit zur präzisen Evaluierung |
① Nutenfräsen – Überragende Effizienz in tiefen Nuten
Beim Nutenfräsen greift das Werkzeug über den gesamten Umfang in das Werkstück ein, wodurch der Schnittwiderstand sowie das Risiko von Vibrationen und Werkzeugbruch deutlich höher sind als beim Eckfräsen. Genau in dieser anspruchsvollen Umgebung entfalten die wellenförmigen Schneidkanten der „Combination Edge“ die größte Wirkung bei der Verteilung des Schnittwiderstands.
Kerndaten
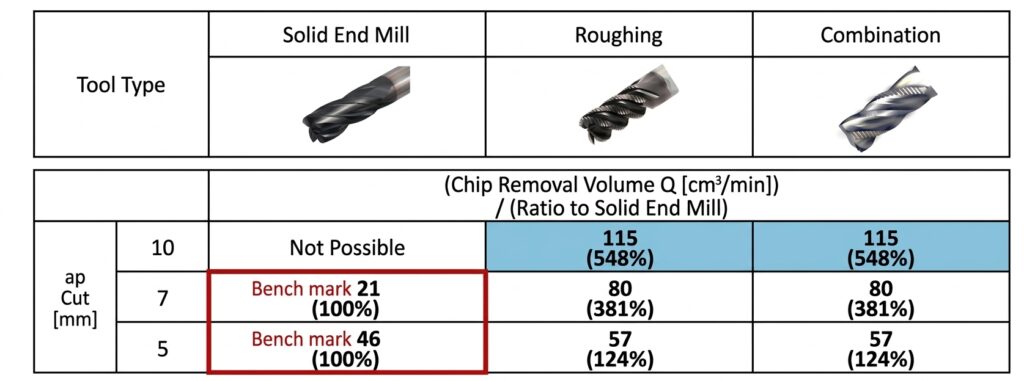
548 % Leistungssteigerung gegenüber einem universellen vierschneidigen Schaftfräser bei einer Nuttiefe von 1×D
Bei ap=10mm (Nuttiefe 1×D) war eine Bearbeitung mit dem universellen vierschneidigen Schaftfräser überhaupt nicht möglich. Die „Combination Edge“ erreichte hier ein um 548 % höheres Zeitspanvolumen im Vergleich zum universellen Werkzeug. In diesem Bereich tiefer Nuten – in dem High-Feed-Werkzeuge und wendeschneidplatten-Typen nicht arbeiten können – ermöglicht nur die „Combination Edge“ eine stabile Bearbeitung.
Warum ist sie in tiefen Nuten so stark? – Die wellenförmigen Schneidkanten unterteilen die Kontaktlänge pro Schneide und mildern so den starken Anstieg des Schnittwiderstands durch den vollen Umschlingungswinkel (Vollumfangeingriff) effektiv ab. Das unterdrückt Vibrationen und ermöglicht eine absolut bruchsichere Bearbeitung – selbst bei Tiefen, die ein universeller vierschneidiger Schaftfräser nicht mehr bewältigen kann.
② Schulterfräsen – Weniger Vibrationen bedeutet: Sie können näher an die Grenzen gehen
Wie in Abschnitt 1 gezeigt, ist das Unterdrücken von Vibrationen mit 25 % die größte Herausforderung beim Schulterfräsen. Die „Combination Edge“ liefert auch beim Schulterfräsen sowohl eine hervorragende Vibrationsunterdrückung als auch maximale Effizienz.
Drei zentrale Erkenntnisse aus diesen Daten:
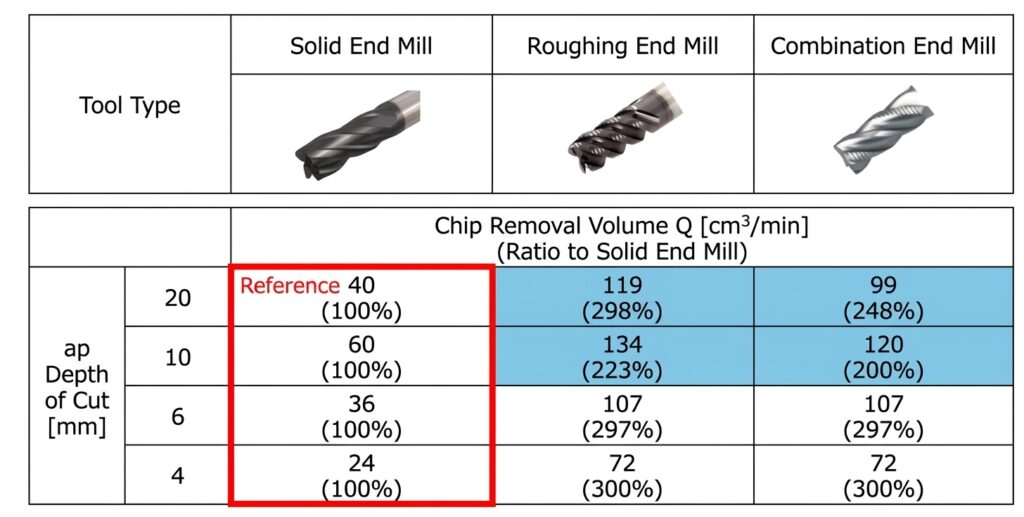
Punkt 1: Bei ap≤6mm absolute Gleichwertigkeit zur Effizienz von Schrupp-Schaftfräsern
Im Bereich ap=4–6mm – der in der Praxis beim Schulterfräsen am häufigsten verwendeten Schnitttiefe – erreicht die Combination Edge eine nahezu identische Zeitspanvolumen wie Schrupp-Schaftfräser. Gegenüber einem universellen vierschneidigen Schaftfräser erzielt sie eine Steigerung von bis zu 300 % (3-fache Leistung). In diesem Bereich gilt: Combination = Schruppen in Bezug auf die Effizienz.
Punkt 2: Selbst bei tiefen Schnitten von ap = 10 – 20 mm eine 2- bis 2,5-fache Leistung gegenüber einem universellen vierschneidigen Schaftfräser
Selbst beim tiefen Schulterfräsen mit ap=20mm erreicht die Combination Edge 248 % im Vergleich zum universellen vierschneidigen Schaftfräser. Sie reicht zwar nicht ganz an das Niveau reiner Schrupp-Schaftfräser heran, behauptet jedoch stabil die zweithöchste Effizienz. Da Schrupp-Schaftfräser zudem die unten diskutierte Oberflächenqualität nicht liefern können, gewinnt die Combination Edge oft bei der Gesamtprozesseffizienz, wenn das Schlichten mit betrachtet wird.
Punkt 3: Weniger Vibrationen bedeutet, dass Sie „die Bedingungen stärker ausreizen“ können
Die wellenförmigen Schneidkanten der Combination Edge verteilen auch beim Schulterfräsen die Kontakt-Schneidenlänge und reduzieren so den Schnittwiderstand. Das unterdrückt Vibrationen und erleichtert es, Vc und fz zu erhöhen. Über die in den Daten gezeigten Effizienzunterschiede hinaus ist dies ein großer Vorteil im Hinblick auf die Frage: „Lassen sich die Bedingungen in der Fertigung tatsächlich erhöhen?“
Tatsächlich wurden in Fallstudie 3 (SS400, BT40) beim Ersatz eines Schrupp-Schaftfräsers durch VEE-C die Bedingungen erhöht – Vc: 100→120 m/min, fz: 0,12→0,15 mm/Z – mit 1,5× Effizienz und 1,7× Standzeit. „Es rattert nicht, also kann man stärker ausreizen“ – das ist die Erfahrung der Anwender in der Fertigung.
Zusammenfassung Schulterfräsen
Bis zu 3-fache Effizienz gegenüber einem universellen vierschneidigen Schaftfräser
Die „Combination Edge“ liefert beim Schulterfräsen eine bis zu 3-mal höhere Effizienz im Vergleich zum herkömmlichen vierschneidigen Universalwerkzeug. Bei ap≤6mm ist das Werkzeug reinen Schrupp-Schaftfräsern vollständig gleichwertig. Zudem schafft die Vibrationsunterdrückung den nötigen Spielraum, um die Schnittbedingungen prozesssicher zu steigern. Dies ermöglicht reale Produktivitätsgewinne, die weit über das hinausgehen, was nackte Labordaten vermuten lassen.
③ Schlichten – Nachgewiesene Oberflächengüte auf dem Niveau eines universellen vierschneidigen Schaftfräsers
„Ich verstehe, dass das Werkzeug Vibrationen effektiv unterdrückt und beim Schruppen extrem effizient ist. Aber kann die ‚Combination Edge‘ wirklich eine hervorragende Oberfläche liefern?“ – Das ist die am häufigsten gestellte Frage.
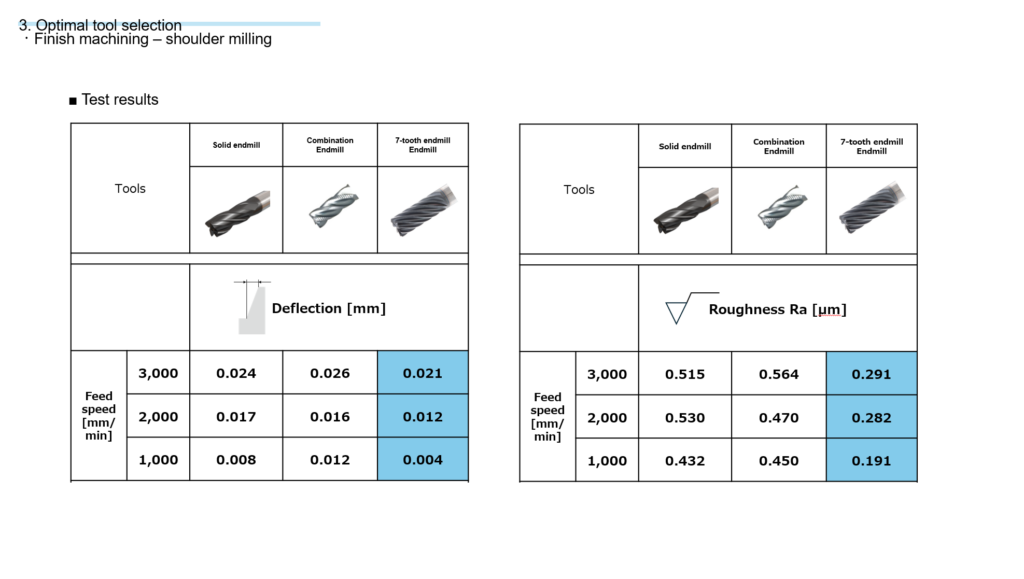
Die kurze Antwort lautet: Die „Combination Edge“ erreicht eine Oberflächengüte, die nahezu auf dem Niveau eines universellen vierschneidigen Schaftfräsers liegt. Überzeugen Sie sich selbst von den in Seminartests gemessenen Daten zur Wandabdrängung und zur Oberflächenrauheit Ra.
Vergleich der Wanddurchbiegung [mm]
| Vorschubgeschwindigkeit | Universelles Werkzeug (4 Schneiden) | Combination | Differenz | 7 Schneiden (Referenz) |
|---|---|---|---|---|
| 3.000 mm/min | 0.024 | 0.026 | +0.002 | 0.021 |
| 2.000 mm/min | 0.017 | 0.016 | −0,001 | 0.012 |
| 1.000 mm/min | 0.008 | 0.012 | +0.004 | 0.004 |
Vergleich der Oberflächenrauheit Ra [μm]
| Vorschubgeschwindigkeit | Universelles Werkzeug (4 Schneiden) | Combination | Differenz | 7 Schneiden (Referenz) |
|---|---|---|---|---|
| 3.000 mm/min | 0.515 | 0.564 | +0.049 | 0.291 |
| 2.000 mm/min | 0.530 | 0.470 | −0,060 | 0.282 |
| 1.000 mm/min | 0.432 | 0.450 | +0.018 | 0.191 |
Hier sind die wichtigsten Erkenntnisse aus den Daten:
① Differenzen bei Abdrängung und Ra gegenüber einem universellen vierschneidigen Schaftfräser sind minimal
Die maximale Differenz bei der Abdrängung beträgt lediglich 0,004 mm und bei der Oberflächenrauheit Ra nur 0,049 µm. Beides sind für die praktische Bearbeitung keine signifikanten Unterschiede. Bei einer Vorschubgeschwindigkeit von $2.000\text{ mm/min}$ hat die „Combination Edge“ das universelle vierschneidige Werkzeug in beiden Werten sogar übertroffen (niedrigere und somit bessere Werte).
② Ein völlig anderes Schlichtniveau im Vergleich zu Schrupp-Schaftfräsern
Schrupp-Schaftfräser bestehen vollständig aus wellenförmigen Schneidkanten und hinterlassen Oberflächenunregelmäßigkeiten, die eine separate Schlichtbearbeitung erfordern. Die geraden Schneidkanten der „Combination Edge“ hingegen glätten die Oberfläche kontinuierlich und erzielen eine Oberflächengüte, die sich fundamental von der eines Schrupp-Schaftfräsers unterscheidet. Dies ist der direkte Grund, warum „Schruppen und Schlichten mit nur einem Werkzeug“ prozesssicher möglich ist.
③ Kein Ersatz für ein dediziertes siebenschneidiges Schlichtwerkzeug – aber das Anwendungsziel ist ein anderes
Für hochpräzises Schlichten mit Ra im Bereich von 0,2μm ist ein mehrschneidiges Werkzeug (z. B. 7 Schneiden) nach wie vor optimal. Jedoch ist die Combination Edge für typische Schlichttoleranzen (etwa Ra 0,5μm) voll geeignet. Da die Combination Edge zudem direkt vom Schruppen ins Schlichten übergehen kann, entfallen Werkzeugwechsel und Rüstaufwand.
Zusammenfassung Schlichten
Oberflächengüte auf dem Niveau eines universellen vierschneidigen Schaftfräsers
Die Messergebnisse der „Combination Edge“ belegen bei der Abdrängung und der Oberflächenrauheit Ra ein Qualitätsniveau, das absolut dem eines universellen vierschneidigen Schaftfräsers entspricht. Sie ist nicht nur „ein reines Schruppwerkzeug“ – die Daten belegen, dass sie alles vom Schruppen bis zum Schlichten mit einem Werkzeug abdeckt. Für allgemeines Schlichten um Ra 0,5μm ist kein Werkzeugwechsel zwischen Schruppen und Schlichten erforderlich.
Zusammenfassung Abschnitt 3 – Vielseitigkeit für Nutenfräsen, Schulterfräsen und Schlichten
| Vergleichskriterien | im Vergleich zu einem universellen vierschneidigen Schaftfräser | im Vergleich zu reinen Schrupp-Schaftfräsern |
|---|---|---|
| Effizienz beim Nutenfräsen | Bis zu 5,5-fach (548 %) | Gleich oder besser (in tiefen Nuten überlegen) |
| Effizienz beim Schulterfräsen | Bis zu 3-fach (300 %) | Gleich (ap≤6mm) |
| Vibrationsunterdrückung | Überwältigend überlegen | Gleich (beim Nutenfräsen überlegen) |
| Oberflächengüte | Gleich (minimale Differenzen bei Abdrängung Ra) | Überwältigend überlegen |
| Werkzeugkonsolidierung | — | Schruppen + Schlichten mit einem Werkzeug |
Die „Combination Edge“ ist keineswegs „nur ein Werkzeug fürs Nutenfräsen“. Überragende Effizienz beim Nutenfräsen, hohe Produktivität mit exzellenter Vibrationsunterdrückung beim Schulterfräsen und eine Oberflächengüte auf dem Niveau eines universellen vierschneidigen Schaftfräsers – sie ist die marktweit einzige Schneidkanten-Geometrie, die über alle drei Kernbereiche hinweg eine derart kompromisslose Performance liefert.
4. Praxisleistung: Anwender-Fallstudien aus der Zerspanung (5 Erfolgsgeschichten + ein veröffentlichter Anwenderbericht)
Über die internen Testdaten hinaus ergaben alle 5 Anwender-Feldtests sogenannte „Win“-Bewertungen. Wir präsentieren Ihnen im Folgenden konkrete Fallstudien sowohl zum Typ VEE-C (Wechselkopf) als auch zum FinishMeister (Vollhartmetall).
Übersicht der Fallstudien
| # | Produkt | Bearbeitungsverfahren | Werkstückmaterial | Werkzeug-Ø | Maschine | Effizienzfaktor | Standzeitfaktor |
|---|---|---|---|---|---|---|---|
| Fall 1 | FinishMeister | Schulterfräsen (Ventil) | SUS316 | φ12 | Multitasking-Maschine | 3× | 15× |
| Fall 2 | FinishMeister | Schulterfräsen (Kolben) | FCD500 | φ25 | Großes horizontales BAZ / HSK100 | 3× | Gleich |
| Fall 3 | VEE-C | Schulterfräsen | SS400 / 160HB | φ25 | Vertikales BAZ / BT40 | 1,5× | 1,7× |
| Fall 4 | VEE-C | Nutenfräsen | SKD11 / 40HRC | φ12 | Vertikales BAZ / BT50 | 2× | 2× |
| Fall 5 | VEE-C | Nutenfräsen | SUS430F | φ10 | Vertikales BAZ / BT30 | 2,8× | Gleich |
Highlight
„Win“-Bewertungen für VEE-C und FinishMeister
Ob Wechselkopf oder Vollhartmetall: Die Wirksamkeit der Combination Edge ist nachgewiesen. Mit einer bis zu 3-fachen Effizienzsteigerung und einer bis zu 15-fachen Standzeit werden deutliche Produktivitätsgewinne erzielt – unabhängig vom gewählten Produkttyp.
FinishMeister-Fallstudien
Fall 1 SUS316 Ventilbearbeitung: 3× Effizienz, 15× Standzeit
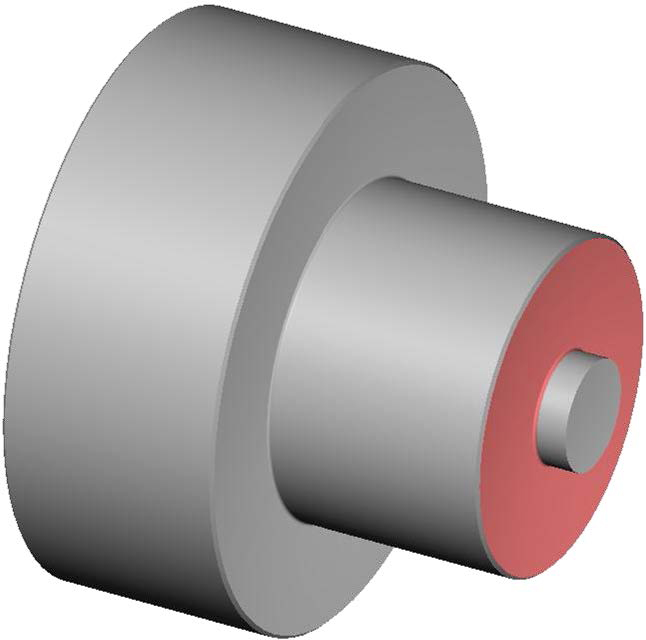
Bearbeitungsdetails
- Bearbeitungsmethode: Schulterfräsen (Außendurchmesser Ventil)
- Werkstückmaterial: SUS316 (Edelstahl)
- Werkzeugdurchmesser: φ12
- Maschine: Multitasking-Maschine
- Branche: Automobil
Herausforderungen
- eringe Spannsteifigkeit des Werkstücks verhinderte das Drehen; zuvor bearbeitet mit einem universellen vierschneidigen Vollhartmetall-Schaftfräser.
- Produktivität stagnierte. Kurze Standzeit, da mit zunehmendem Verschleiß Vibrationen auftraten
Verbesserung mit FinishMeister
- Eingesetztes Werkzeug: TEFS120B44-26C12-83 (AH725)
- Vc: 40→60 m/min, fz: 0,06 mm/Z, ap=5 mm, ae: 1→2 mm – Bedingungen erhöht
- MRR: 1,27 → 3,82 cm³/min (3× Effizienz)
- Schnittlänge: 0,3 → 4,5 m (15× Standzeit)
- Wellenförmige Schneidkanten reduzierten den Schnittwiderstand und unterdrückten Vibrationen auch bei fortschreitendem Verschleiß
POINT
3× Effizienz und 15× Standzeit – deutliche Verbesserung
Selbst bei geringer Spannsteifigkeit erzielten die Niedrigwiderstands-Eigenschaften der Combination Edge 3× Effizienz und 15× Standzeit. Vibrationen bleiben auch bei erhöhter Schnittgeschwindigkeit unterdrückt und ermöglichen eine stabile Bearbeitung unter aggressiven Bedingungen.
Fall 2 FCD500 Kolbenringbearbeitung: 3× Effizienz + Werkzeugkonsolidierung
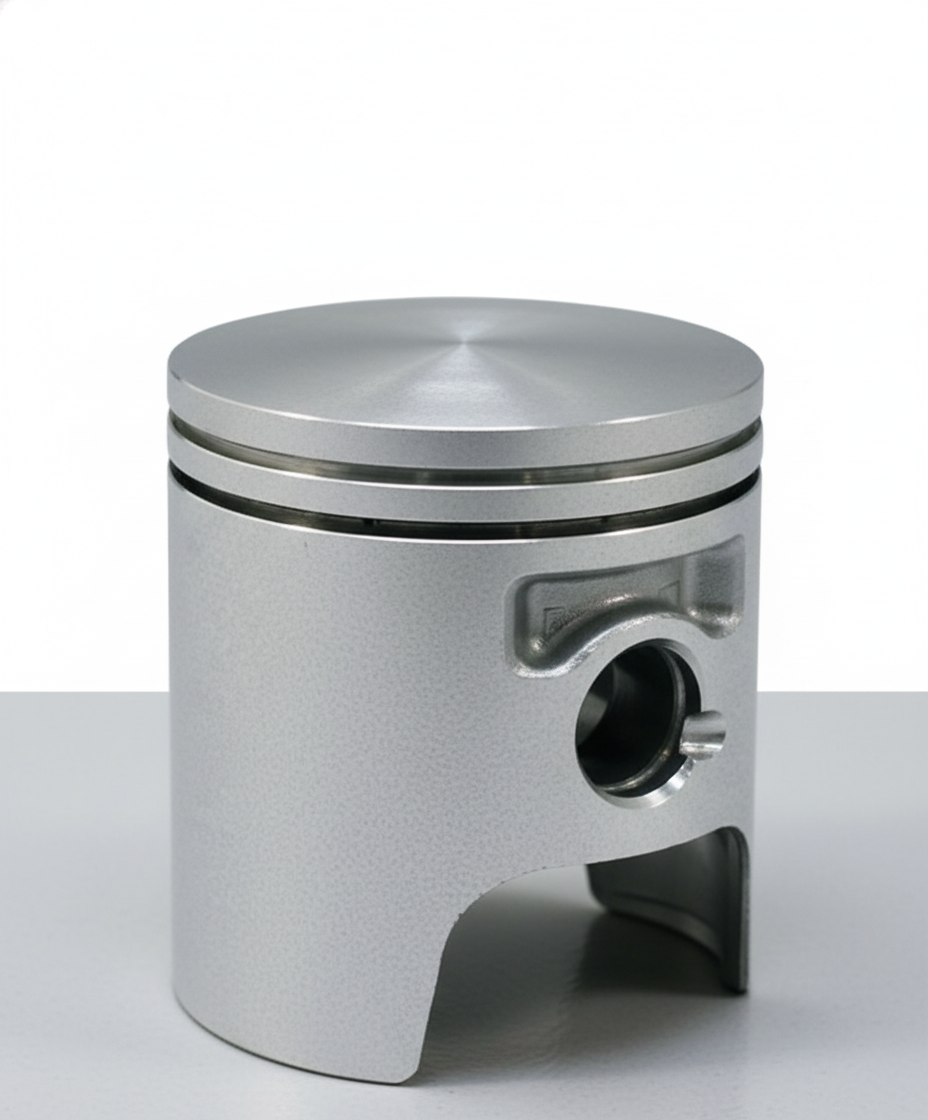
Bearbeitungsdetails
- Bearbeitungsmethode: Schulterfräsen (Kolben-OD Turn-Milling)
- Werkstückmaterial: FCD500 (Sphäroguss)
- Werkzeugdurchmesser: φ25
- Maschine: Großes horizontales Bearbeitungszentrum (#50 / HSK100)
- Branche: Schiffbau
Herausforderungen
- Zuvor wurden zwei Schaftfräser eingesetzt – einer zum Schruppen und einer zum Schlichten
- Werkzeugwechselaufwand und Zykluszeit waren problematisch
Verbesserung mit FinishMeister
- Eingesetztes Werkzeug: TEFS250E44-52C25CF121 (AH725)
- Vc: 79→120 m/min, fz: 0,07 mm/Z, ap=30 mm, ae: 3→6 mm – Bedingungen erhöht
- MRR: 25,35 → 77,01 cm³/min (3× Effizienz)
- Standzeit wie zuvor – keine Probleme
- Schruppen und Schlichten in einem einzigen FinishMeister konsolidiert. Für die Serienfertigungslinie übernommen
POINT
3× Effizienz + Werkzeugkonsolidierung – für die Serienfertigung übernommen
Von einem 2-Werkzeug-Setup auf einen einzigen FinishMeister konsolidiert und 3× Effizienz erreicht. Die Standzeit blieb gleichwertig, was zur Einführung in der Serienfertigungslinie führte.
VEE-C-Fallstudien
Fall 3 Ersatz eines Schrupp-Schaftfräsers: 1,5× Effizienz + Werkzeugkonsolidierung
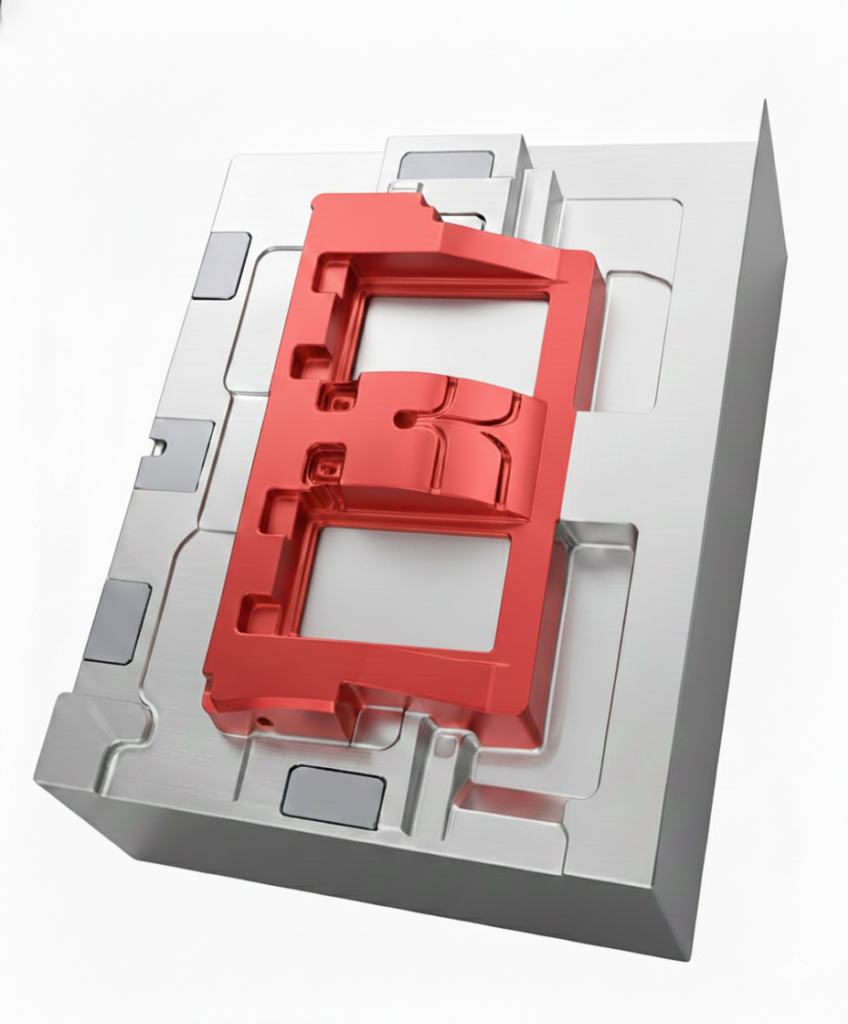
Bearbeitungsdetails
- Bearbeitungsmethode: Schulterfräsen
- Werkstückmaterial: SS400 (160HB)
- Werkzeugdurchmesser: φ25
- Maschine: Vertikale M/C / BT40
Herausforderungen
- Derzeit Einsatz eines Hartmetall-Schrupp-Schaftfräsers eines Wettbewerbers
- Vollhartmetall-Schaftfräser auf 20mm Schnitttiefe begrenzt. Schneidkantenschäden treten auf
- Separate Werkzeuge für Schruppen und Schlichten erforderlich
Verbesserung mit VEE-C
- Vc: 100→120 m/min, fz: 0,12→0,15 mm/Z – Bedingungen erhöht
- MRR: 61,12 → 91,67 cm³/min (ca. +50 %)
- Kopfstandzeit: 3 Teile pro Kopf → 5 Teile pro Kopf (1,7×)
- Schruppen + Schlichten in einem einzigen VEE-C konsolidiert. Auch die Werkzeugwechselzeit wurde reduziert
POINT
1,5× Effizienz + 1,7× Standzeit + Werkzeugkonsolidierung
Der Schrupp-Schaftfräser konnte keine Schlichtqualität liefern und erforderte ein separates Schlichtwerkzeug. VEE-C konsolidierte Schruppen + Schlichten in einem Werkzeug und erreichte gleichzeitig 1,5× Effizienz und 1,7× Standzeit.
Fall 4 Von 2 HSS-Werkzeugen auf 1 VEE-C konsolidiert: 2× Effizienz, 2× Standzeit
Bearbeitungsdetails
- Bearbeitungsmethode: Nutenfräsen
- Werkstückmaterial: SKD11 (40HRC)
- Werkzeugdurchmesser: φ12
- Maschine: Vertikales BAZ / BT50
Herausforderungen
- Derzeit 2-Werkzeug-HSS-Setup: Schrupp-Schaftfräser + HSS-Schlicht-Schaftfräser
- Werkzeugwechselaufwand und Zykluszeit waren problematisch
- HSS-Werkzeuge begrenzen die Bearbeitungsgeschwindigkeit
Verbesserung mit VEE-C
- Bedingung B: Vc=40, ap=4, ae=12, fz=0,03 → MRR: 3,06 → 6,11 cm³/min (2×)
- 5 Teile pro Kopf (2× Standzeit)
- Schruppen und Schlichten in einem einzigen VEE-C konsolidiert → keine Werkzeugwechsel erforderlich
POINT
2× Effizienz, 2× Standzeit – deutliche Verbesserung
Von einem 2-Werkzeug-HSS-Setup auf einen einzigen VEE-C konsolidiert. 2× Effizienz und 2× Standzeit – eine deutliche Verbesserung. Stabile Bearbeitung selbst bei SKD11 mit hoher Härte von 40HRC.
Quelle: TR78848
Fall 5 Schnitttiefe verdoppelt, um die Zykluszeit zu reduzieren
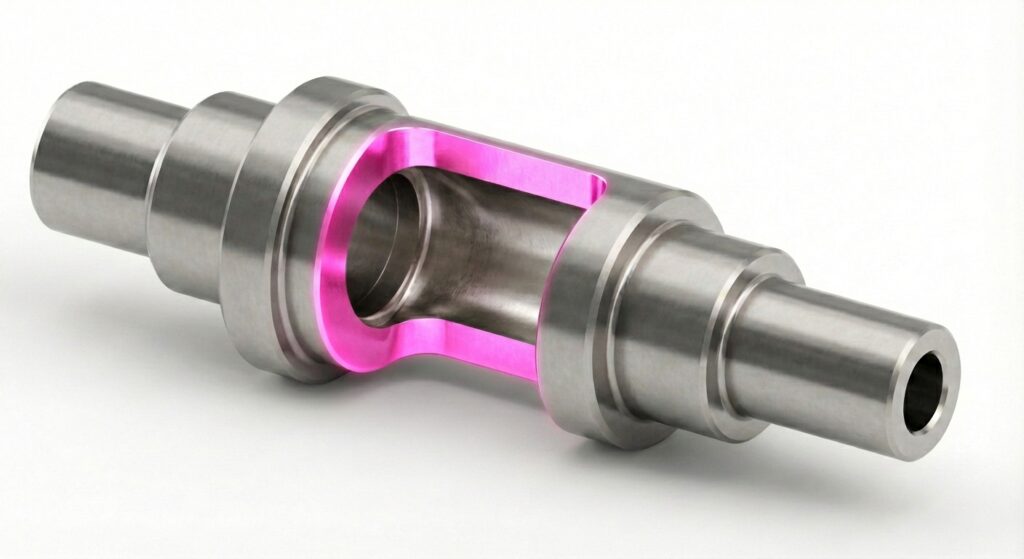
Bearbeitungsdetails
- Bearbeitungsmethode: Nutenfräsen & Schulterfräsen
- Werkstückmaterial: SUS430F
- Werkzeugdurchmesser: φ10
- Maschine: Vertikales BAZ / BT30
Herausforderungen
- Rattern mit dem aktuellen Hartmetall-Schaftfräser eines Wettbewerbers begrenzte die erreichbare Schnitttiefe (ap)
- Schwierig, die Bedingungen in einer BT30-Umgebung mit geringer Steifigkeit zu erhöhen
Verbesserung mit VEE-C
- Schnitttiefe von ap=1mm auf 2mm erhöht
- Test 3: Vc=66, ap=2, ae=10, fz=0,05 → MRR: 8,40 cm³/min
- Standzeit wie zuvor beibehalten, Oberflächengute ebenfalls gleichwertig. Das Schnittgeräusch war leise
POINT
Schnitttiefe verdoppelt, um die Zykluszeit zu reduzieren
Durch Nutzung der Vibrationsfestigkeit von VEE-C wurde die Zykluszeit reduziert. Stabile Bearbeitung unter aggressiven Bedingungen selbst auf einer BT30-Maschine mit geringer Steifigkeit.
Veröffentlichte Fallstudie: Kondo Iron Works × FinishMeister Combination Edge
Die 5 Fälle oben basieren auf internen Testberichten, aber es gibt auch eine offiziell veröffentlichte Erfolgsgeschichte.
Kondo Iron Works Co., Ltd. (Inuyama City, Präfektur Aichi) ist auf die Bearbeitung von Komponenten für Werkzeugmaschinen und Baumaschinen spezialisiert. Das Unternehmen führte den Combination Edge Vollhartmetall-Schaftfräser FinishMeister φ12 auf einer Multitasking-Maschine ein und erzielte signifikante Ergebnisse.
| Eingesetztes Produkt | FinishMeister φ12 (Combination Edge Vollhartmetall-Schaftfräser) |
|---|---|
| Bearbeitungsdetails | Schulterfräsen und Nutenfräsen am zylindrischen Abschnitt einer Welle (Schraubensitz, Passfedernut) |
| Werkstückmaterial | S45C |
| Maschine | Multitasking-Maschine (Einspannung, Mehrseitenbearbeitung) |
| Herausforderung | Auf Multitasking-Maschinen verursacht lange Werkzeugauskragung Rattern → Schnittbedingungen konnten nicht erhöht werden |
| Schnittbedingungen | Vc=100 m/min, f=0,26 mm/U (fz=0,065), ap=7–8 mm, ae=12 mm |
Ergebnisse:
- Bearbeitungszeit reduziert – Die Ratternunterdrückung der Combination Edge ermöglichte Bearbeitung mit hoher Schnitttiefe. Weniger Zustellungen reduzierten die Zykluszeit
- Werkzeugkonsolidierung – Schruppleistung plus Schlichtqualität in einem Werkzeug. Schruppen und Schlichten in einem Werkzeug konsolidiert
Kommentare des Werksleiters
„Erzielte signifikante Ergebnisse bei Bearbeitungen mit langer Auskragung, bei denen Rattern leicht auftritt“
„Bearbeitungszeit reduziert, indem die Anzahl der Schnittdurchgänge verringert wurde“
„Werkzeugauskragung länger eingestellt, um auch Werkzeugsharing über Rüstungen hinweg zu ermöglichen“
VEE-C ist ein Produkt, das dieselbe bei Kondo Iron Works bewährte Combination Edge in einem Wechselkopf-Format übernimmt. Vollhartmetall-FinishMeister und Wechselkopf-VEE-C – wählen Sie aus 2 Linien je nach Anwendung und Wirtschaftlichkeit.
Zusammenfassung – Rattern unterdrücken und zum nächsten Schnitt übergehen
Dieser Artikel hat die Leistungsfähigkeit von Tungaloys Combination Edge anhand von Aufbau, Daten und Fallstudien aufgezeigt. Hier sind die wichtigsten Punkte:
- Die größte Herausforderung beim Schaftfräsen ist „Rattern“ – 25 % der Befragten aus der Fertigung stuften es in einer Praxisumfrage auf Platz 1 ein
- Die Combination Edge ist eine einzigartige Geometry – Wellenkanten unterdrücken Rattern, gerade Kanten glätten die Oberfläche
- Nachgewiesen über 874 Testbedingungen – Bis zu 5,5× Effizienz beim Nutenfräsen, bis zu 3× beim Schulterfräsen. Oberflächenqualität auf dem Niveau der universellen 4-Flute
- Alle 5 Anwender-Fallstudien wurden mit „Win“ bewertet – Bis zu 3× Effizienz, bis zu 15× Standzeit
- Bewährt auf BT30-, BT40- und Multitasking-Maschinen – Stabile Bearbeitung selbst auf Maschinen mit geringer Steifigkeit und langer Auskragung
- Schruppen und Schlichten mit einem Werkzeug – Werkzeugkonsolidierung reduziert Rüstzeit und Kosten
- 2-Linien-Produktsortiment deckt jede Anwendung ab – VEE-C (Wechselkopf) und FinishMeister (Vollhartmetall)
Wenn Sie die Effizienz beim Nutenfräsen steigern, Rattern bekämpfen oder Werkzeuge konsolidieren möchten, probieren Sie die Combination Edge aus.