



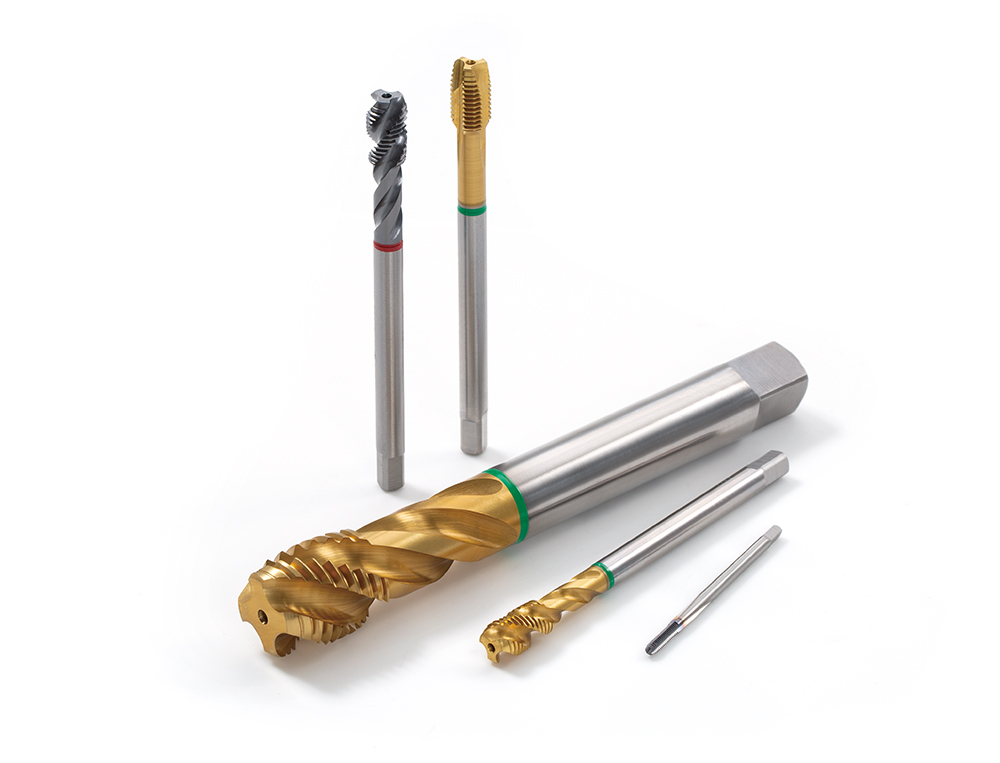
Tarauds économiques et performants pour un filetage fiable
Tarauds HSS de haute qualité pour une large gamme de matériaux
Applications et caractéristiques
Applications
Caractéristiques
1. L’anneau coloré sur la queue permet d’identifier facilement le matériau recommandé pour le taraud.
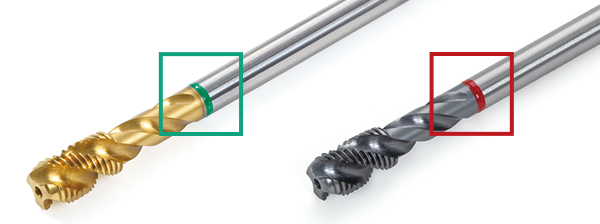
- M – Application multi-matériaux
- W – Acier à bonne usinabilité Rm<750 N/mm2
- S – Acier inoxydable
- H – Acier trempé et alliages haute température/super alliages Rm>750 N/mm2
- G – Fonte grise
- N – Acier faiblement allié Rm<600 N/mm2
- A – Aluminium et alliages d’aluminium
- F – Tout matériau avec au moins 8~10 % d’allongement
- Y – Alliages de nickel
Tarauds et nuances
Tarauds
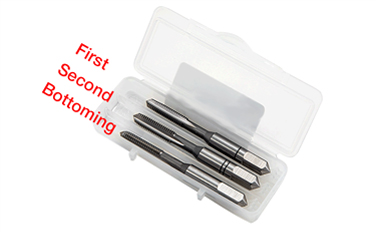
Taraud ébaucheur
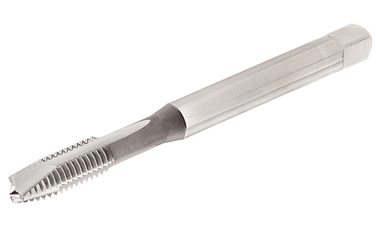
TP-**
- M – Filetage métrique ISO à pas gros
- MF – Filetage métrique ISO à pas fin
- UNC – Filetage unifié ISO à pas gros
- UNF – Filetage unifié à pas fin
Taraud hélicoïdal
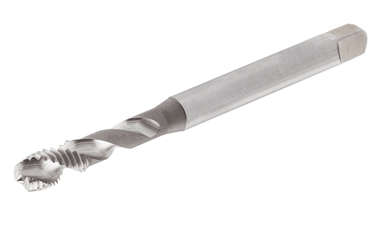
TS-**
- M – Filetage métrique ISO à pas gros
- MF – Filetage métrique ISO à pas fin
- UNC – Filetage unifié ISO à pas gros
- UNF – Filetage unifié à pas fin
Taraud droit
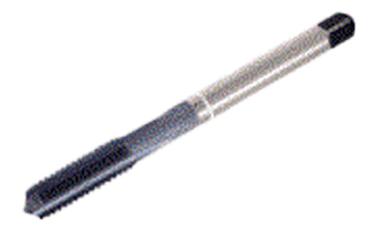
TT-**
- M – Filetage métrique ISO à pas gros
- MF – Filetage métrique ISO à pas fin
Taraud à refouler
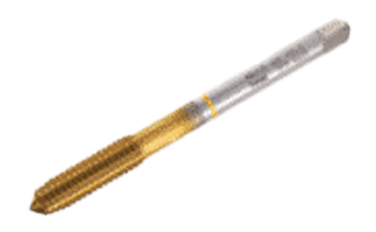
TF-**
- M – Filetage métrique ISO à pas gros
- MF – Filetage métrique ISO à pas fin
Nuances
HB070

- Le traitement à la vapeur est un revêtement d’oxyde Fe3O4 qui réduit la friction entre l’outil et la pièce et empêche le soudage à froid.
NB070


- Traitement de surface recommandé pour l’usinage de matériaux durs/abrasifs tels que la fonte grise, les alliages d’aluminium à forte teneur en silicium (plus de 10 %).
PB070


- Le revêtement TiN a une dureté d’environ 2 300 HV et résiste à des températures allant jusqu’à environ 600 °C. C’est un excellent revêtement de couleur dorée pour les applications générales.
GB070
- Le TiCN remplace le TiN lorsque les conditions exigent un revêtement de dureté et de ténacité différentes. Le TiCN offre un avantage pour l’usinage d’aciers très difficiles ou le perçage d’alésages interrompus. Le revêtement TiCN a une dureté d’environ 3 000 HV, mais ne résiste qu’à des températures allant jusqu’à environ 400 °C. Cela signifie que le TiCN nécessite un excellent refroidissement pour une longue durée de vie.
DB070

- Avec sa haute résistance à l’usure et sa faible adhérence sur les métaux non ferreux, le revêtement DLC (carbone de type diamant) est parfaitement recommandé pour l’usinage de l’aluminium et des alliages d’aluminium.
AB070
- Il s’agit d’un revêtement spécial pour l’usinage de matériaux abrasifs tels que : fonte grise, alliages d’aluminium avec silicium, plastiques renforcés de fibres,
etc., ou l’usinage à hautes températures, c’est-à-dire avec un refroidissement insuffisant, ou à vitesses élevées ≥ 600 m/min. Le TiAIN a une dureté d’environ 3 000 HV et résiste à des températures allant jusqu’à environ 800 °C.
Exemples pratiques
Clé de désignation des tarauds
T T – M 10 X1.5 – D N E G – (Grade)
-
Tap
-
Tap Style:
- H – Hand Tap
- F – Formed Tap
- P – Point Tap
- S – Spiral Tap
- T – Straight Tap
-
Thread standard:
- M – ISO metric coarse thread
- MF – ISO metric fi ne thread
- UNC – Unifi ed coarse thread
- UNF – Unifi ed fi ne thread
-
Diameter
-
Pitch
-
Standard:
- D – DIN
- J – JIS
- A – ANSI
-
Coolant hole
- C – With
- N – Without
-
Chamfer lead
- A Form a (chamfer lead 5-6 threads)
- B Form b (with gun-nose and chamfer lead 4-5 threads)
- C Form c (chamfer lead 2-3 threads)
- D Form d (chamfer lead 4-5 threads)
- E Form e (chamfer lead 1.5-2 threads)
- F Form f (chamfer lead 1-1.5 threads)
- G 1-3 for Hand Tap set
-
Tap Color codes
- M – Multi-material application
- W – Steel with good machinability Rm<750 N/mm2
- S – Stainless steel
- H – Hardened steel and high temp./super alloys Rm>750 N/mm2
- G – Grey cast iron
- N – Low alloy steel Rm<600 N/mm2
- A – Aluminum and aluminum alloys
- F – Any material with at least 8~10% elongation
- Y – Nickel alloys
-
Grade
Substrate HSS HSSE PM Surface treatment TiN – PB070 PB060 TiCN – GB070 GB060 TiAlN – AB070 AB060 DLC – DB070 – Without surface treatment B080 For Hand Taps B070 – Nitriding – NB070 NB060 Stream tempered – HB070 HB060
Guide de sélection des tarauds et recommandations de vitesse de coupe
| Type de trou | code couleur taraud | W | M | M | M | M | M | M | S | H | N | H | G | F | ||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
 1 |
 2 |
 3 |
 4 |
 5 |
||||||||||||||||||||||||||||
| matériau de l’outil | HSS | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | |||||||||||||||||||
| traitement de surface/revêtement | – | – | TI | ST | – | TI | ST | ST | – | ST | ST | NI | TI | |||||||||||||||||||
| sens et angle de goujure | – | – | – | – | R40° | R40° | R40° | – | – | R40° | R40° | – | – | |||||||||||||||||||
| entrée selon DIN 2197 | 1\2\3 | B | B | B | C | C | C | B | B | C | C | C | C | |||||||||||||||||||
| Type de trou | 1-2-3-4-5 | 4-5 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3-4-5 | 1-2-3-4-5 | |||||||||||||||||||
| Matériau N° |
Matériau | État | Résistance à la traction [N/mm²] |
Dureté HB | Copeaux | Liquide de refroidissement | m/min | m/min | m/min | m/min | m/min | m/min | m/min | m/min | m/min | m/min | m/min | m/min | m/min | |||||||||||||
| 1 | acier non allié et acier moulé, acier de décolletage | <0,25 % C | recuit | 420 | 125 | Ext. Longs | T | ● | 10-25 | ●● | 15-45 | ● | 8-25 | ●● | 20-25 | ●● | 15-45 | ● | 8-25 | ●● | 20-25 | ●● | 8-25 | ● | 20-25 | ●● | 20-60 | |||||
| 2 | ≥0,25 % C | recuit | 650 | 190 | Moyen | T | ● | 10-20 | ●● | 12-40 | ● | 10-35 | ●● | 15-20 | ●● | 12-40 | ● | 10-35 | ●● | 15-20 | ●● | 10-35 | ●● | 15-20 | ●● | 20-60 | ||||||
| 3 | <0,55 % C | trempé et revenu | 850 | 250 | Longs | T | ● | 12-18 | ●● | 15-25 | ● | 6-12 | ●● | 12-18 | ●● | 15-25 | ● | 6-12 | ●● | 12-18 | ●● | 12-18 | ●● | 17-55 | ||||||||
| 4 | ≥0,55 % C | recuit | 750 | 220 | Longs | T | ● | 12-18 | ●● | 15-40 | ● | 6-20 | ●● | 12-18 | ●● | 15-40 | ● | 6-20 | ●● | 12-18 | ●● | 12-18 | ●● | 17-55 | ||||||||
| 7 | acier faiblement allié et acier moulé (moins de 5 % d’éléments d’alliage) |
trempé et revenu | 930 | 275 | Longs | X | ● | 10-15 | ●● | 5-25 | ● | 4-10 | ●● | 10-15 | ●● | 5-25 | ● | 4-10 | ●● | 10-15 | ●● | 10-15 | ●● | |||||||||
| 8 | 1000 | 300 | Longs | X | ● | 6-10 | ●● | 5-25 | ● | 4-10 | ●● | 6-10 | ●● | 5-25 | ● | 4-10 | ●● | 6-10 | ●● | 6-10 | ●● | |||||||||||
| 9 | 1200 | 350 | Longs | A | ● | 3-5 | ●● | 5-20 | ● | 3-5 | ●● | 3-5 | ●● | 5-20 | ● | 3-5 | ●● | 3-5 | ●● | 3-5 | ●● | |||||||||||
| 10 | acier fortement allié, acier moulé et acier à outils | recuit | 680 | 200 | Longs | X | ● | 10-15 | ●● | 20-30 | ● | 7-12 | ●● | 10-15 | ●● | 20-30 | ● | 7-12 | ●● | 10-15 | ●● | 10-15 | ●● | 10-30 | ||||||||
| 11 | trempé et revenu | 1100 | 325 | Longs | X | ● | 7-13 | ●● | 12-25 | ● | 5-10 | ●● | 7-13 | ●● | 12-25 | ● | 5-10 | ●● | 7-13 | ●● | 7-13 | ●● | ||||||||||
| 12 | acier inoxydable et acier moulé | ferritique/martensitique | 680 | 200 | Moyen | A | ● | 5-9 | ●● | 8-18 | ● | 1-5 | ● | 5-9 | ●● | 2-10 | ● | 1-5 | ●● | 2-10 | ● | 5-9 | ●● | 7-15 | ||||||||
| 13 | martensitique | 820 | 240 | Longs | A | ● | 4-6 | ●● | 8-15 | ● | 1-5 | ● | 4-6 | ●● | 2-10 | ● | 1-5 | ● | 2-10 | ● | 4-6 | ●● | ||||||||||
| 14 | acier inoxydable et acier moulé | austénitique, duplex | 600 | 180 | Longs | A | ● | 5-9 | ●● | 8-15 | ● | 1-4 | ● | 5-9 | ●● | 2-10 | ● | 1-4 | ● | 2-10 | ● | 5-9 | ●● | |||||||||
| 15 | fonte grise (gg) | ferritique/perlitique | 180 | Ext. Courts | X | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 10-30 | ● | ||||||||||
| 16 | perlitique/martensitique | 260 | Ext. Courts | X | ● | 8-12 | ●● | 10-40 | ●● | 21-31 | ● | 8-12 | ●● | 10-40 | ●● | 21-31 | ● | 8-12 | ●● | 10-30 | ● | |||||||||||
| 17 | fonte à graphite sphéroïdal (ggg) | ferritique | 160 | Courts | X | ● | 8-12 | ●● | 10-25 | ●● | 21-31 | ● | 8-12 | ● | 10-25 | ● | 21-31 | ● | 8-12 | ●● | 10-40 | ● | ||||||||||
| 18 | perlitique | 250 | Ext. Courts | X | ● | 8-12 | ●● | 10-20 | ●● | 21-31 | ● | 8-12 | ●● | 10-20 | ●● | 21-31 | ● | 8-12 | ●● | 10-35 | ● | |||||||||||
| 19 | fonte malléable | ferritique | 130 | Courts | X | ● | 10-15 | ● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 10-45 | ● | ||||||||||
| 20 | perlitique | 230 | Courts | X | ● | 10-15 | ● | 10-40 | ●● | 13-20 | ● | 10-15 | ●● | 10-40 | ●● | 13-20 | ● | 10-15 | ●● | 10-40 | ● | |||||||||||
| 21 | alliages d’aluminium corroyés | non trempable | 60 | Moyen | T | ● | 25-35 | ● | 50-70 | ● | 12-25 | ●● | 25-35 | ● | 30-60 | ● | 12-25 | ●● | 12-25 | ●● | 25-35 | ●● | ||||||||||
| 22 | trempable | 100 | Moyen | T | ● | 25-35 | ● | 50-70 | ● | 12-25 | ●● | 25-35 | ● | 30-60 | ● | 12-25 | ●● | 12-25 | ●● | 25-35 | ●● | |||||||||||
| 23 | alliages d’aluminium moulés | ≤12 % Si | non trempable | 75 | Courts | T | ● | 10-15 | ● | 10-40 | ● | 10-25 | ●● | 10-15 | ● | 15-40 | ● | 10-25 | ●● | 10-25 | ●● | 10-15 | ●● | |||||||||
| 24 | trempable | 90 | Courts | T | ● | 10-15 | ● | 10-40 | ● | 10-25 | ●● | 10-15 | ● | 15-40 | ● | 10-25 | ●● | 10-25 | ●● | 10-15 | ●● | |||||||||||
| 25 | >12 % Si | haute température | 130 | Courts | T | ● | 10-15 | ● | 10-30 | ● | 10-20 | ●● | 10-15 | ● | 15-30 | ● | 10-20 | ●● | 10-20 | ●● | 10-15 | ●● | ||||||||||
| 26 | alliages de cuivre | >1 % Pb | décolletage | 110 | Moyens/Courts | T | ● | 25-35 | ● | 50-70 | ● | 20-40 | ●● | 25-35 | ● | 30-65 | ● | 20-40 | ●● | 20-40 | ●● | 25-35 | ●● | 17-40 | ||||||||
| 27 | laiton | 90 | Longs | T | ● | 15-20 | ● | 5-60 | ● | 13-30 | ●● | 15-20 | ● | 20-45 | ● | 13-30 | ●● | 13-30 | ●● | 15-20 | ●● | 20-60 | ||||||||||
| 28 | cuivre électrolytique | 100 | Longs | T | ● | 15-20 | ● | 5-25 | ● | 10-17 | ●● | 15-20 | ● | 15-30 | ● | 10-17 | ●● | 10-17 | ●● | 15-20 | ●● | 20-60 | ||||||||||
| 29 | non métallique | duroplastiques, plastiques fibrés | 70 Shore D | Courts | Z | ● | 6-10 | ● | 5-25 | ● | 6-13 | ●● | 6-10 | ● | 10-20 | ● | 6-13 | ●● | 6-13 | ●● | 6-10 | ●● | ||||||||||
| 31 | alliages haute température | à base de Fe | recuit | 200 | Longs | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | ● | 3-7 | ●● | 2-4 | 2-4 | ● | ||||||||||||||
| 32 | trempé | 280 | Longs | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 33 | à base de Ni ou Co | recuit | 250 | Longs | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | ||||||||||||||||
| 34 | trempé | 350 | Longs | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 35 | moulé | 320 | Longs | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 36 | alliages de titane | pur | 400 | 190 | Moyens/Courts | A | ● | 6-10 | ●● | 6-10 | ●● | 6-10 | 6-10 | ● | ||||||||||||||||||
| 37 | alliages alpha+bêta, trempés | 1050 | 310 | Moyens/Courts | A | ● | 6-10 | ● | 6-10 | ●● | 6-10 | 6-10 | ● | |||||||||||||||||||
| A – huile de coupe T – huile X – huile ou émulsion Z – à sec ou émulsion |
● Recommandé ●● Adapté |
|||||||||||||||||||||||||||||||
| Type de trou | code couleur taraud | W | M | M | M | M | M | M | S | H | N | H | G | F | ||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1 |
2 |
3 |
4 |
5 |
||||||||||||||||||||||||||||
| matériau de l’outil | HSS | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | |||||||||||||||||||
| traitement de surface/revêtement | – | – | TI | ST | – | TI | ST | ST | – | ST | ST | NI | TI | |||||||||||||||||||
| sens et angle de goujure | – | – | – | – | R40° | R40° | R40° | – | – | R40° | R40° | – | – | |||||||||||||||||||
| entrée selon DIN 2197 | 1\2\3 | B | B | B | C | C | C | B | B | C | C | C | C | |||||||||||||||||||
| Type de trou | 1-2-3-4-5 | 4-5 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3-4-5 | 1-2-3-4-5 | |||||||||||||||||||
| Matériau N° |
Matériau | État | Résistance à la traction [ksi] |
Dureté HB | Copeaux | Liquide de refroidissement | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | |||||||||||||
| 1 | acier non allié et acier moulé, acier de décolletage | <0,25 % C | recuit | 61 | 125 | Ext. Longs | T | ● | 35-80 | ●● | 15-150 | ● | 25-80 | ●● | 65-80 | ●● | 50-150 | ● | 25-80 | ●● | 65-80 | ●● | 25-80 | ● | 65-80 | ●● | 65-195 | |||||
| 2 | ≥0,25 % C | recuit | 94 | 190 | Moyen | T | ● | 35-65 | ●● | 40-130 | ● | 35-115 | ●● | 60-65 | ●● | 40-130 | ● | 35-115 | ●● | 50-65 | ●● | 35-115 | ●● | 50-65 | ●● | 65-195 | ||||||
| 3 | <0,55 % C | trempé et revenu | 123 | 250 | Longs | T | ● | 40-60 | ●● | 50-80 | ● | 20-40 | ●● | 40-60 | ●● | 50-80 | ● | 20-40 | ●● | 40-60 | ●● | 40-60 | ●● | 55-180 | ||||||||
| 4 | ≥0,55 % C | recuit | 109 | 220 | Longs | T | ● | 40-60 | ●● | 50-130 | ● | 20-65 | ●● | 40-60 | ●● | 50-130 | ● | 15-35 | ●● | 40-60 | ●● | 40-60 | ●● | 55-180 | ||||||||
| 7 | acier faiblement allié et acier moulé (moins de 5 % d’éléments d’alliage) |
trempé et revenu | 135 | 275 | Longs | X | ● | 35-50 | ●● | 15-80 | ● | 15-35 | ●● | 35-50 | ●● | 15-80 | ● | 15-35 | ●● | 35-50 | ●● | 35-50 | ●● | |||||||||
| 8 | 145 | 300 | Longs | X | ● | 20-35 | ●● | 15-80 | ● | 15-35 | ●● | 20-35 | ●● | 15-80 | ● | 15-35 | ●● | 20-35 | ●● | 20-35 | ●● | |||||||||||
| 9 | 174 | 350 | Longs | A | ● | 10-15 | ●● | 15-65 | ● | 10-15 | ●● | 10-15 | ●● | 15-65 | ● | 10-15 | ●● | 10-15 | ●● | 10-15 | ●● | |||||||||||
| 10 | acier fortement allié, acier moulé et acier à outils | recuit | 99 | 200 | Longs | X | ● | 35-50 | ●● | 65-100 | ● | 25-40 | ●● | 35-50 | ●● | 65-100 | ● | 25-40 | ●● | 35-50 | ●● | 35-50 | ●● | 35-100 | ||||||||
| 11 | trempé et revenu | 160 | 325 | Longs | X | ● | 25-45 | ●● | 40-80 | ● | 15-35 | ●● | 25-45 | ●● | 40-80 | ● | 15-35 | ●● | 25-45 | ●● | 25-45 | ●● | ||||||||||
| 12 | acier inoxydable et acier moulé | ferritique/martensitique | 99 | 200 | Moyen | A | ● | 15-30 | ●● | 25-60 | ● | 5-15 | ● | 15-30 | ●● | 5-35 | ● | 5-16 | ●● | 5-35 | ● | 15-30 | ●● | 25-50 | ||||||||
| 13 | martensitique | 119 | 240 | Longs | A | ● | 15-20 | ●● | 25-50 | ● | 5-15 | ● | 15-20 | ●● | 5-35 | ● | 5-16 | ● | 5-35 | ● | 15-20 | ●● | ||||||||||
| 14 | acier inoxydable et acier moulé | austénitique, duplex | 87 | 180 | Longs | A | ● | 15-30 | ●● | 25-50 | ● | 5-15 | ● | 15-30 | ●● | 5-35 | ● | 5-15 | ● | 5-35 | ● | 15-30 | ●● | |||||||||
| 15 | fonte grise (gg) | ferritique/perlitique | 180 | Ext. Courts | X | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 35-100 | ● | ||||||||||
| 16 | perlitique/martensitique | 260 | Ext. Courts | X | ● | 25-40 | ●● | 35-130 | ●● | 70-100 | ● | 25-40 | ●● | 35-130 | ●● | 70-100 | ● | 25-40 | ●● | 35-100 | ● | |||||||||||
| 17 | fonte à graphite sphéroïdal (ggg) | ferritique | 160 | Courts | X | ● | 25-40 | ●● | 35-80 | ●● | 70-100 | ● | 25-40 | ● | 35-80 | ● | 70-100 | ● | 25-40 | ●● | 35-130 | ● | ||||||||||
| 18 | perlitique | 250 | Ext. Courts | X | ● | 25-40 | ●● | 35-65 | ●● | 70-100 | ● | 25-40 | ●● | 35-65 | ●● | 70-100 | ● | 25-40 | ●● | 35-100 | ● | |||||||||||
| 19 | fonte malléable | ferritique | 130 | Courts | X | ● | 35-50 | ● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 35-150 | ● | ||||||||||
| 20 | perlitique | 230 | Courts | X | ● | 35-50 | ● | 35-130 | ●● | 45-65 | ● | 35-50 | ●● | 35-130 | ●● | 45-65 | ● | 35-50 | ●● | 35-130 | ● | |||||||||||
| 21 | alliages d’aluminium corroyés | non trempable | 60 | Moyen | T | ● | 80-115 | ● | 165-230 | ● | 40-80 | ●● | 80-115 | ● | 100-195 | ● | 40-80 | ●● | 40-80 | ●● | 80-115 | ●● | ||||||||||
| 22 | trempable | 100 | Moyen | T | ● | 80-115 | ● | 165-230 | ● | 40-80 | ●● | 80-115 | ● | 100-195 | ● | 40-80 | ●● | 40-80 | ●● | 80-115 | ●● | |||||||||||
| 23 | alliages d’aluminium moulés | ≤12 % Si | non trempable | 75 | Courts | T | ● | 35-50 | ● | 35-130 | ● | 35-80 | ●● | 35-50 | ● | 50-130 | ● | 35-80 | ●● | 35-80 | ●● | 35-50 | ●● | |||||||||
| 24 | trempable | 90 | Courts | T | ● | 35-50 | ● | 35-100 | ● | 35-80 | ●● | 35-50 | ● | 50-130 | ● | 35-80 | ●● | 35-80 | ●● | 35-50 | ●● | |||||||||||
| 25 | >12 % Si | haute température | 130 | Courts | T | ● | 35-50 | ● | 35-100 | ● | 35-65 | ●● | 35-50 | ● | 50-100 | ● | 35-65 | ●● | 35-65 | ●● | 35-50 | ●● | ||||||||||
| 26 | alliages de cuivre | >1 % Pb | décolletage | 110 | Moyens/Courts | T | ● | 80-115 | ● | 165-230 | ● | 65-130 | ●● | 80-115 | ● | 100-215 | ● | 65-130 | ●● | 65-130 | ●● | 80-115 | ●● | 55-130 | ||||||||
| 27 | laiton | 90 | Longs | T | ● | 50-65 | ● | 15-195 | ● | 45-100 | ●● | 50-65 | ● | 65-150 | ● | 45-100 | ●● | 45-100 | ●● | 50-65 | ●● | 65-195 | ||||||||||
| 28 | cuivre électrolytique | 100 | Longs | T | ● | 50-65 | ● | 15-80 | ● | 35-55 | ●● | 50-65 | ● | 50-100 | ● | 35-55 | ●● | 35-55 | ●● | 50-65 | ●● | 65-195 | ||||||||||
| 29 | non métallique | duroplastiques, plastiques fibrés | 70 Shore D | Courts | Z | ● | 20-35 | ● | 15-80 | ● | 25-45 | ●● | 20-35 | ● | 35-65 | ● | 20-45 | ●● | 20-45 | ●● | 20-35 | ●● | ||||||||||
| 31 | alliages haute température | à base de Fe | recuit | 200 | Longs | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | ● | 10-25 | ●● | 5-15 | 5-15 | ● | ||||||||||||||
| 32 | trempé | 280 | Longs | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 33 | à base de Ni ou Co | recuit | 250 | Longs | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | ||||||||||||||||
| 34 | trempé | 350 | Longs | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 35 | moulé | 320 | Longs | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 36 | alliages de titane | pur | 58 | 190 | Moyens/Courts | A | ● | 20-35 | ●● | 20-35 | ●● | 20-35 | 20-35 | ● | ||||||||||||||||||
| 37 | alliages alpha+bêta, trempés | 152 | 310 | Moyens/Courts | A | ● | 20-35 | ● | 20-35 | ●● | 20-35 | 20-35 | ● | |||||||||||||||||||
| A – huile de coupe T – huile X – huile ou émulsion Z – à sec ou émulsion |
● Recommandé ●● Adapté |
|||||||||||||||||||||||||||||||
Pour plus d’informations sur ce produit, visitez notre e-catalogue en ligne ou téléchargez le rapport produit :
Métrique
Industries |
|
Industries Learn more |
e-Catalog |
|
e-Catalog Learn more |
Ressources
 Tungaloy APP
 TUNG NaviConditions De Coupe Recommandées
 Machine Power Calculator
 Turning Insert Selection Guide
 Tungaloy Success ReportExplorez le TSR de Tungaloy pour des informations sur l’usinage personnalisé grâce à une recherche simplifiée.
 Guides techniquesAccédez aux guides techniques de Tungaloy pour des informations, des références et des ressources précieuses.
 MatrixSystème De Gestion D'outils
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalWhich High-Feed Milling Cutter Is Right for Your Application?