


Calculadora de Redução de Custos de Retificação
Calculadora de Redução de Custos de Retificação
Esta calculadora pode ser utilizada ao considerar a mudança do seu processo de retificação atual para o acabamento com ferramentas de CBN/cerâmica.
Ao introduzir valores nos campos seguintes, pode calcular a poupança de custos esperada ao mudar para ferramentas de CBN/cerâmica.
Os valores representativos estão pré-preenchidos em cada campo, mas deve modificá-los de acordo com a sua situação e verificar os resultados.
-
Unidade
*campos obrigatóriosResultados da Simulação
Ao utilizar insertos de CBN
Ao utilizar insertos de cerâmica
Valor da Redução Anual
0USD por ano Taxa de Redução
0% Valor da Redução por Peça
0USD por peça (Custo de Retificação)
0USD por peça (Custo de Torneamento)
0USD por peça Redução no Tempo de Ciclo
0horas por ano Redução no Tempo Real de Processamento
0segundos por peça Tempo Médio de Processamento Durante a Retificação
0segundos por peça Tempo Médio de Processamento Durante o Torneamento
0segundos por peça Número de peças que podem ser produzidas com o tempo poupado
0peças por ano Materiais Recomendados e Condições de Corte Padrão
Avanço Recomendado f (mm/rev):
Aplicação Material da Peça Classes Velocidade de Corte Vc (m/min) Profundidade de Corte ap (mm) Avanço f (mm/rev) 
Inconel 718, etc. BX815 80 - 500 0,05 - 0,5 0,05 - 0,3 Liga de Titânio BX480 80 - 200 0,05 - 0,5 0,05 - 0,3 Aplicação Material da Peça Classes Velocidade de Corte Vc (m/min) Profundidade de Corte ap (mm) Avanço f (mm/rev) 
Ferro fundido BX480 500 - 2000 0,05 - 0,5 0,05 - 0,3 BX5015 100 - 700 0,05 - 0,5 0,05 - 0,3 SBN30 300 - 2000 0,08 - 4 0,05 - 0,5 Ferro Fundido Dúctil BX930 150 - 500 0,05 - 0,5 0,05 - 0,3 Aplicação Classes Condição da peça Velocidade de Corte Vc (m/min) Profundidade de corte ap (mm) Avanço f (mm/rev) 
BM05M Contínuo 200 - 350 0,05 - 0,2 0,05 - 0,2 BXA10 Contínuo 100 - 230 0,05 - 0,5 0,05 - 0,3 Ligeiramente interrompido 100 - 230 0,05 - 0,3 0,05 - 0,2 BXA20 Interrompido 60 - 180 0,05 - 0,3 0,05 - 0,2 BR35F Fortemente interrompido 50 - 150 0,05 - 0,3 0,05 - 0,2 Aplicação Classes Condição da peça Velocidade de Corte Vc (m/min) Avanço f (mm/rev)
BX360 Contínuo 80 - 150 0,03 - 0,08 Ligeiramente interrompido 50 - 120 0,03 - 0,08 Aplicação Materiais da peça Classes Velocidade de Corte Vc (m/min) Profundidade de corte ap (mm) Avanço f (mm/rev) Liga sinterizada Liga sinterizada geral BX4015 10 - 300 0,05 - 0,5 0,01 - 0,3 Liga sinterizada endurecida 10 - 180 0,05 - 0,3 0,01 - 0,2 Aplicação Materiais da peça Classes Velocidade de Corte Vc (m/min) Profundidade de corte ap (mm) Avanço f (mm/rev) Superligas à base de Ni TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Superligas à base de Co TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Aplicação Materiais da peça Condição da Peça Refrigerante Classes Velocidade de Corte Vc (m/min) Profundidade de corte ap (mm) Avanço f (mm/rev) Ferro fundido cinzento Contínuo Seco TZ120 400 - 850 0,5 - 2 0,1 - 0,3 Contínuo, Ligeiramente interrompido Seco LX21 400 - 800 0,5 - 2 0,1 - 0,4 Contínuo, Interrompido Seco, Húmido FX105 300 - 600 0,5 - 4 0,2 - 0,6 Ferro fundido centrífugo Contínuo Seco TZ120 150 - 400 0,5 - 2 0,1 - 0,3 Aplicação Materiais da peça Condição da Peça Refrigerante Classes Velocidade de Corte Vc (m/min) Profundidade de corte ap (mm) Avanço f (mm/rev) Aço endurecido Contínuo Húmido LX10 50 - 150 0,05 - 2 0,05 - 0,2 Notas e Isenções de Responsabilidade
- Os resultados da simulação não garantem os efeitos reais. Tenha em atenção que os efeitos reais podem variar dependendo das circunstâncias individuais.
-
Unidade
*campos obrigatóriosMoeda Unidade Peça de trabalho
Aplicação Material da Peça 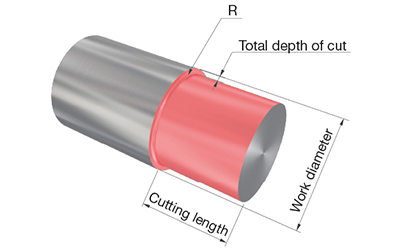
Diâmetro da Peça Comprimento de Corte Profundidade de Corte Total Raio de Canto Condição de Interrupção Material da Peça 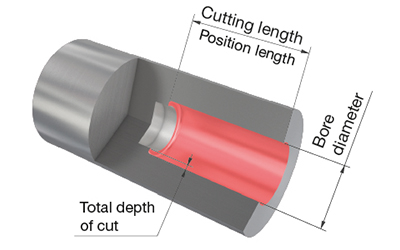
Diâmetro do Furo Comprimento de Corte Profundidade de Corte Total Raio de Canto Condição de Interrupção Material da Peça 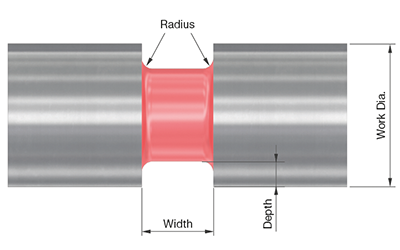
Diâmetro da Peça Profundidade do Canal Largura do Canal Raio de Canto Condição de Interrupção Material da Peça 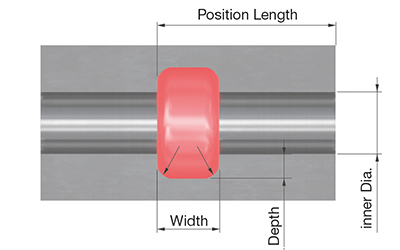
Diâmetro Interno Profundidade do Canal Largura do Canal Raio de Canto Comprimento da Posição Condição de Interrupção Material da Peça 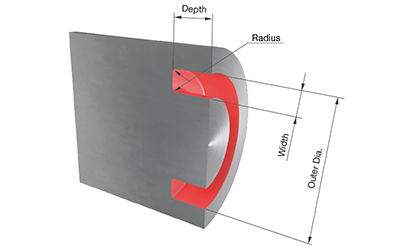
Diâmetro da Peça Diâmetro Externo Largura do Canal Profundidade do Canal Raio de Canto Condição de Interrupção Rugosidade Superficial Alvo Quantidade de produção de peças
Quantidade de produção anual de peças Itens de Entrada do Processo de Retificação Atual
Custo da máquina Custo da mó Vida útil da mó Custo de Consumíveis(Refrigerante, Ferramentas de Dressagem, etc.) Salário horário de um operador Tempo Médio de Processamento Tempo de Troca de Peça Itens de Entrada ao Mudar para Torneamento
Custo da Máquina Custo de Consumíveis(Refrigerante, etc.) Salário horário de um operador Tempo de troca de peça Outros Itens de Entrada
Prioridade A carregarResultados da Simulação
Ao utilizar insertos de CBN
Ao utilizar insertos de cerâmica
Valor da Redução Anual
0USD por ano Taxa de Redução
0% Valor da Redução por Peça
0USD por peça (Custo de Retificação)
0USD por peça (Custo de Torneamento)
0USD por peça Redução no Tempo de Ciclo
0horas por ano Redução no Tempo Real de Processamento
0segundos por peça Tempo Médio de Processamento Durante a Retificação
0segundos por peça Tempo Médio de Processamento Durante o Torneamento
0segundos por peça Número de peças que podem ser produzidas com o tempo poupado
0peças por ano Materiais Recomendados e Condições de Corte Padrão
Avanço Recomendado f (mm/rev):
Aplicação Materiais da peça Classes Velocidade de Corte Vc (m/min) Profundidade de corte ap (mm) Avanço f (mm/rev) Inconel 718, etc. BX815 80 - 500 0,05 - 0,5 0,05 - 0,3 Liga de Titânio BX480 80 - 200 0,05 - 0,5 0,05 - 0,3 Aplicação Materiais da peça Classes Velocidade de Corte Vc (m/min) Profundidade de corte ap (mm) Avanço f (mm/rev) Ferro fundido BX480 500 - 2000 0,05 - 0,5 0,05 - 0,3 BX5015 100 - 700 0,05 - 0,5 0,05 - 0,3 SBN30 300 - 2000 0,08 - 4 0,05 - 0,5 Ferro Fundido Dúctil BX930 150 - 500 0,05 - 0,5 0,05 - 0,3 Aplicação Classes Condição da peça Velocidade de Corte Vc (m/min) Profundidade de corte ap (mm) Avanço f (mm/rev)
BM05M Contínuo 200 - 350 0,05 - 0,2 0,05 - 0,2 BXA10 Contínuo 100 - 230 0,05 - 0,5 0,05 - 0,3 Ligeiramente interrompido 100 - 230 0,05 - 0,3 0,05 - 0,2 BXA20 Interrompido 60 - 180 0,05 - 0,3 0,05 - 0,2 BR35F Fortemente interrompido 50 - 150 0,05 - 0,3 0,05 - 0,2 Aplicação Classes Condição da peça Velocidade de Corte Vc (m/min) Avanço f (mm/rev)
BX360 Contínuo 80 - 150 0,03 - 0,08 Ligeiramente interrompido 50 - 120 0,03 - 0,08 Aplicação Materiais da peça Classes Velocidade de Corte Vc (m/min) Profundidade de corte ap (mm) Avanço f (mm/rev) Liga sinterizada Liga sinterizada geral BX4015 10 - 300 0,05 - 0,5 0,01 - 0,3 Liga sinterizada endurecida 10 - 180 0,05 - 0,3 0,01 - 0,2 Aplicação Materiais da peça Classes Velocidade de Corte Vc (m/min) Profundidade de corte ap (mm) Avanço f (mm/rev) Superligas à base de Ni TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Superligas à base de Co TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Aplicação Materiais da peça Condição da Peça Refrigerante Classes Velocidade de Corte Vc (m/min) Profundidade de corte ap (mm) Avanço f (mm/rev) Ferro fundido cinzento Contínuo Seco TZ120 400 - 850 0,5 - 2 0,1 - 0,3 Contínuo, Ligeiramente interrompido Seco LX21 400 - 800 0,5 - 2 0,1 - 0,4 Contínuo, Interrompido Seco, Húmido FX105 300 - 600 0,5 - 4 0,2 - 0,6 Ferro fundido centrífugo Contínuo Seco TZ120 150 - 400 0,5 - 2 0,1 - 0,3 Aplicação Classes Materiais da peça Condição da Peça Refrigerante Velocidade de Corte Vc (m/min) Profundidade de corte ap (mm) Avanço f (mm/rev) Aço endurecido Contínuo Húmido LX10 50 - 150 0,05 - 2 0,05 - 0,2 Outras Ferramentas Recomendadas
Suporte: descrição do suporte Inserto: descrição do inserto Notas e Isenções de Responsabilidade
- Os resultados da simulação não garantem os efeitos reais. Tenha em atenção que os efeitos reais podem variar dependendo das circunstâncias individuais.
Recursos
 Tungaloy APP
 TUNG NaviRecomendações de ferramentas para as suas necessidades específicas
 Machine Power Calculator
 Turning Insert Selection Guide
 Tungaloy Success ReportExplore el Informe de éxito de Tungaloy (TSR) para obtener información sobre mecanizado personalizado con una búsqueda sencilla.
 Guías técnicasAcceda a las guías técnicas de Tungaloy para obtener información valiosa, referencias y recursos.
 MatrixSistema de gestão de ferramentas
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalQual fresa de alto avanço é ideal para sua aplicação?