シャフトキー溝を、もっと速く、もっとシンプルに
TungMeister VVFHで穴あけから外周仕上げまで
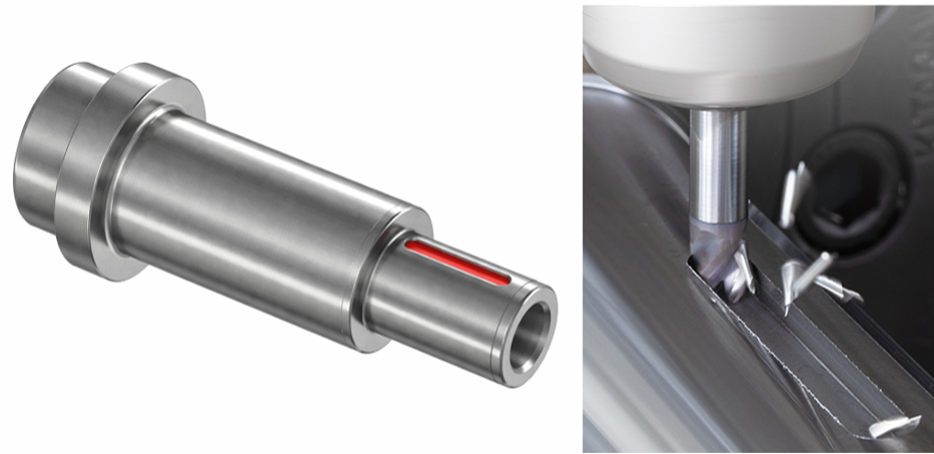
シャフトのキー溝加工では、エンドミルによるランピング加工や、ドリルで下穴をあけてからエンドミルで溝を加工する方法が広く使われています。
しかし、その加工方法は本当に最適でしょうか。
ランピング加工ではツールパスが長くなりがち。ドリルとエンドミルを使い分ければ負荷は減りますが、工具本数と工具交換が増加します。
TungMeisterの多機能ヘッド VVFH は、穴あけ性能を高めた3枚刃スクエアエンドミル。加工開始位置で穴あけを行い、そのまま横送りで溝内部を加工し、外周の肩削り仕上げへ展開できます。
つまりVVFHは、単に「穴をあけられるエンドミル」ではありません。シャフトキー溝の工程・工具・ツールパスをまとめて見直すための工具です。
1. シャフトキー溝加工、その工程が「当たり前」になっていませんか?
シャフトのキー溝、特に端部が閉じたポケット形状では、工具を横方向から進入させることができません。
そのため、加工深さまでどのように進入するかが、加工時間や使用工具数を左右します。
一般的な加工方法は、主に次の3つです。
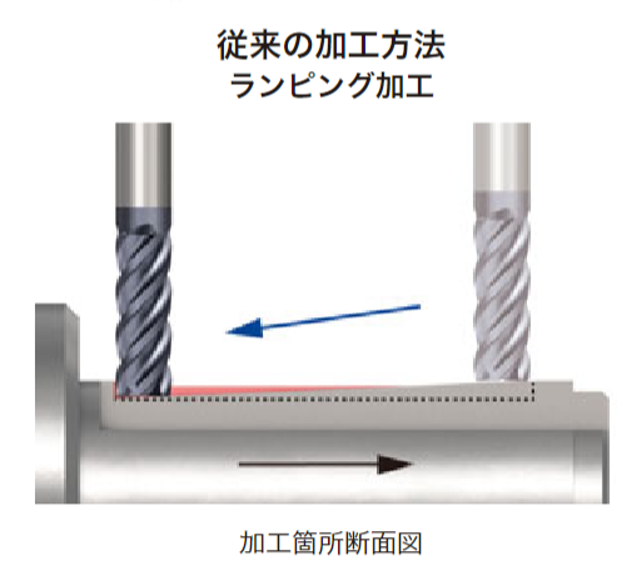
方法1:エンドミルでランピング加工する
エンドミルを斜め方向に進入させ、徐々に所定の深さまで切り込みます。その後、横送りで溝内部を加工し、最後に外周を肩削りして仕上げます。
工具交換を抑えられる一方、加工深さまで到達するための進入距離が必要です。溝が深い場合にはランピングパスが長くなり、加工時間短縮の妨げになることがあります。
方法2:少量ずつ切り込み、横送りを繰り返す
軸方向切込みを小さく設定し、Z方向への切込みと横送りを繰り返して溝内部を加工します。
工具にかかる負荷は抑えやすいものの、パス回数が多くなります。その後の外周仕上げも含めると、キー溝1か所当たりの加工時間が長くなりがちです。
方法3:ドリルで下穴をあけ、エンドミルで溝加工する
ドリルで加工深さまで下穴をあけた後、エンドミルへ交換して溝内部を加工し、外周を肩削りして仕上げます。
ランピング距離やエンドミルの進入負荷を減らせますが、次のような課題が生じます。
- 下穴用ドリルとエンドミルが必要
- 工具交換が発生する
- 使用する工具ポットや回転工具ユニットが増える
- 各工具の補正と寿命管理が必要
- 工具在庫と段取り作業が増える
ジレンマ
工具本数を減らすとツールパスが長くなり、ツールパスを短くすると工具本数が増える
このトレードオフを解消するのが VVFH です。
2. 穴あけから外周仕上げまでをつなぐVVFH
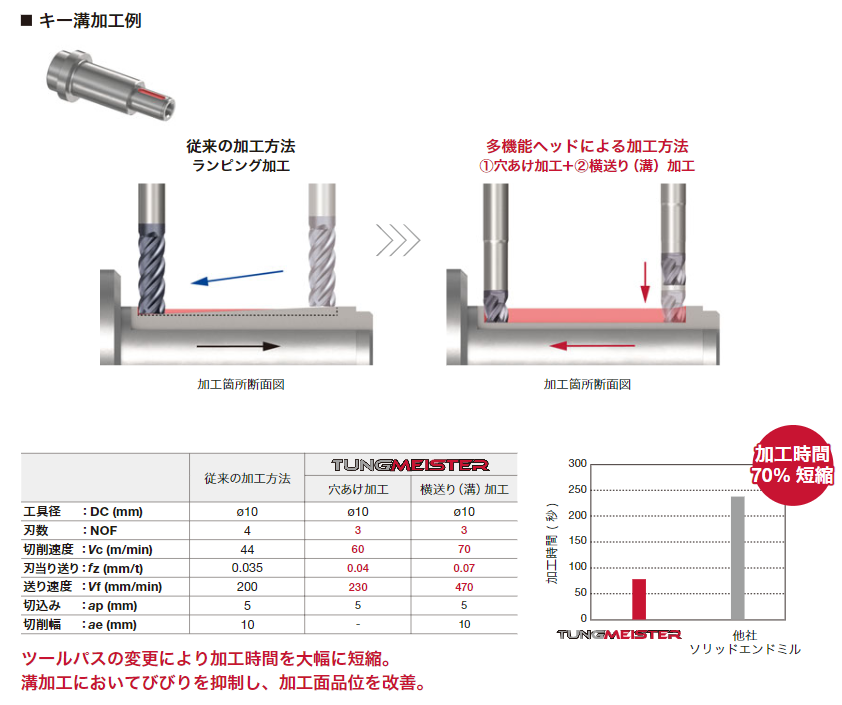
VVFHは、穴あけ加工に対応する中心切れ刃を備えた3枚刃スクエアエンドミルです。加工開始位置でZ方向に穴あけし、所定の深さに到達した後、そのまま横方向へ送って溝内部を加工できます。さらに、キー溝の外周を肩削りして仕上げる工程へつなげられます。
加工方式の比較
従来のランピング方式
→
溝内部の横送り
→
外周の肩削り仕上げ
従来のドリル併用方式
→
工具交換
→
エンドミル溝加工
→
外周の肩削り仕上げ
VVFHによる加工方式
→
横送り溝加工
→
外周肩削り仕上げ
POINT
VVFHは、キー溝のツールパスを変えるための工具
VVFHの価値は、一般的なエンドミルに穴あけ機能を加えたことだけではありません。
ランピングや複数工具を前提とした工程から、穴あけ、横送り、外周仕上げへ連続する加工方法に変更できることが最大の特長です。
加工時間の改善例
S45Cシャフト キー溝加工
従来のランピング加工:240秒 → VVFH採用:75秒(社内資料より)
3. VVFHの安定加工を支える3つの技術
穴あけと溝加工は、工具にかかる負荷の方向も、切りくずの排出状態も異なります。
VVFHには、この異なる加工形態を1本で行うための技術が組み込まれています。
特長1:穴あけ時に機能する中心3枚刃
VVFHは中心3枚刃仕様です。穴あけ時に3枚の切れ刃が切削に関与し、刃先負荷を分散しながら加工します。
中心部まで切れ刃が機能することで、加工開始位置からZ方向へ直接進入し、その後の横送りへ移行できます。
特長2:従来比150%のフルート容積
穴あけ加工では、工具周囲がワークに囲まれるため、生成された切りくずを排出する空間が重要です。
VVFHは広い切りくずポケットを採用し、フルート容積を従来比150%(社内製品資料より)。穴あけ時に発生する切りくずの滞留を抑え、その後の横送りへつなげやすい構造となっています。
この大フルート容積は穴あけだけでなく、溝加工(全幅加工)時の切りくず排出性向上にも大きく貢献します。キー溝のような全幅溝加工では工具径全体が切削に関与するため、多量の切りくずが同時に発生します。フルート容積が大きいほど切りくずがポケット内に滞留しにくく、切りくずの噛みこみによる負荷上昇を防ぎます。これにより、穴あけから溝加工まで一貫して安定した加工を実現します。
特長3:不等リードによる耐びびり性
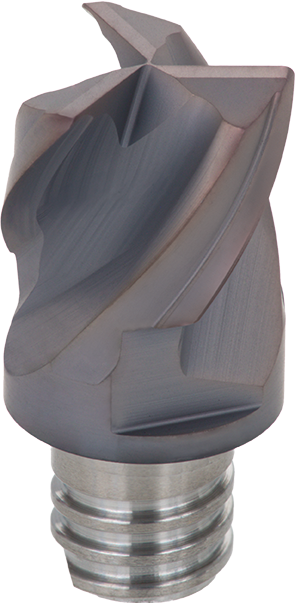
横送りによる溝加工では、工具径全体が切削に関与するため、切削負荷が大きく振動が発生しやすい加工です。
VVFHは不等リード仕様を採用。切りくず排出性と耐びびり性を備え、キー溝やポケット加工における穴あけから横送りへのツールパスに対応します。
3つの技術
中心3枚刃 × 大フルート容積 × 不等リード
穴あけと溝加工という異なる加工形態を1本で実現するために、これら3つの技術が相互に機能しています。
4. VVFHの性能を引き出すシャンク選定
シャフトキー溝加工では、VVFHヘッドの選定だけでなく、シャンクを含めた工具全体の剛性が重要です。
溝の全幅加工と外周の肩削り加工では、工具に径方向の負荷がかかります。工具構成の基本は、できるだけ短く、できるだけ太くすることです。
高剛性シャンク VSSD
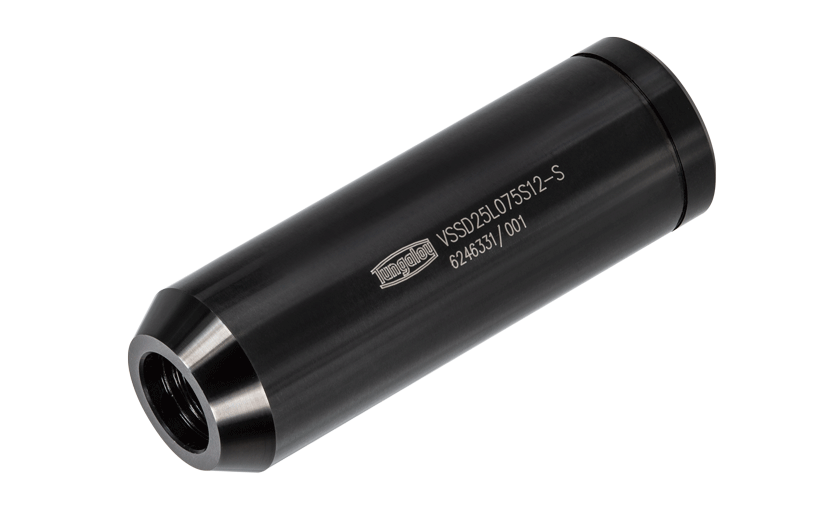
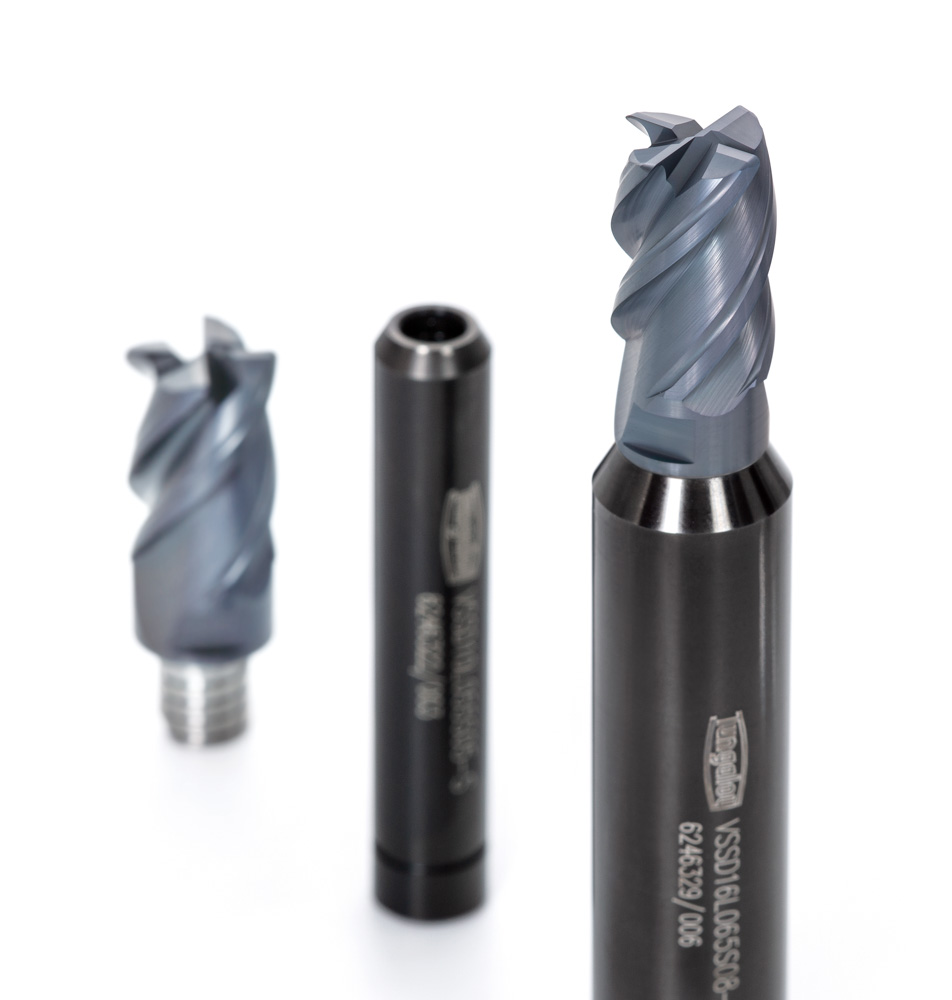
VSSDは、ヘッドの接続ねじ径に対して太いストレートシャンクを採用し、工具全体の剛性を高める構成です。
キー溝の全幅加工や長い溝など、径方向の負荷が大きい加工で工具のたわみを抑えます。
社内技術資料の溝加工試験では、比較したソリッドエンドミルに対して3倍の切込み量までびびりなく加工した結果が示されています。
VSSDが有効な加工:
- キー溝の全幅加工
- 溝長が長い加工
- SCM材などで切削負荷が高い加工
- びびりや工具のたわみが発生している加工
- 外周の肩削り仕上げで寸法が安定しない加工
ERコレット一体型 VERシャンク
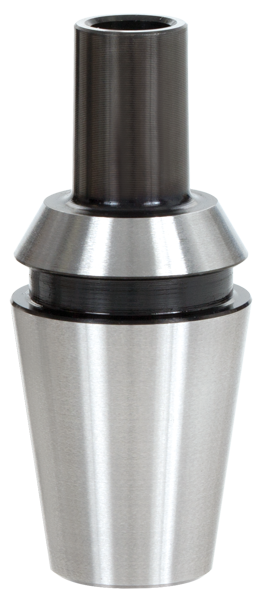
旋盤、複合加工機、自動盤など、機械側のERコレットを使用する環境で有効です。
ERコレットに対応した一体型構成により、工具の突き出しを短くできます。回転工具ユニットや小型設備など、剛性を確保しにくい環境で、たわみとびびりの抑制を狙えます。
ER11、ER16、ER20、ER25に対応。
シャンク選定の考え方
| 旋盤・複合加工機で突き出しを短くしたい | VERコレット一体型シャンク |
|---|---|
| 溝加工の径方向負荷に対する剛性を高めたい | VSSD高剛性シャンク |
| 干渉がなく、太いシャンクを使用できる | 可能な限り短く太い構成を優先 |
5. ユーザー加工事例
VVFHの実力を示すユーザー加工事例を紹介します。 工程集約・工具寿命・加工安定性 の観点で、VVFHがどのような改善をもたらしたのかをご覧ください。
事例1 SCM440 EV用モーターシャフト — ハイスエンドミルから切替、加工数6倍
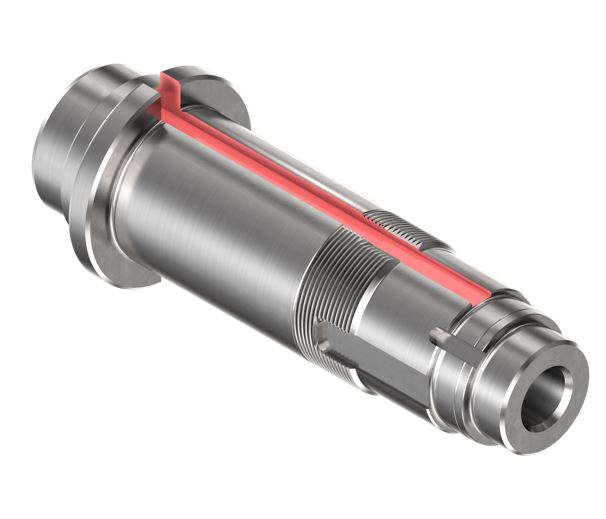
加工内容
- 部品名:EV・HEV駆動用モーターシャフト
- 被削材:SCM440(27〜35HRC)
- 機械:旋盤/外部給油
- 加工内容:溝幅9.8mm × 溝長405mm × 深さ4.5mm のキー溝加工
課題
- 現行のハイスエンドミルは5個加工で交換が必要な短寿命
- 損傷形態は切れ刃欠損。工具寿命の延長が求められていた
- 溝長405mmと長く、工具のたわみを抑える必要があった
切削条件比較
| 従来(ハイスエンドミル) | VVFH + VSSD | |
|---|---|---|
| 工具・シャンク | φ8 ハイスエンドミル(2枚刃) | VVFH0800S03R04S05 VSSD10L055S05-S |
| ヘッド材質・材種 | HSS(コーティング有) | 超硬 AH715 |
| 切削速度 Vc | 23 m/min | 23 m/min |
| 切込み深さ ap | 4.5 mm | 4.5 mm |
| 送り速度 | 45 mm/min | 45 mm/min |
| 突き出し | 20 mm | 20 mm |
| 1ヘッド当りの加工数 | 5個 | 30個(6倍) |
| 損傷形態 | 切れ刃欠損 | 逃げ面摩耗 |
| 仕上げ面品位 | 従来と同等 | 良い |
| 工具安定性 | 従来と同等 | 良い |
POINT
超硬化と高剛性シャンクで、欠損から安定摩耗へ
切削速度・切込み・送り速度をすべて同条件としたまま、ハイスから超硬AH715のVVFHへ置き換え、さらにVSSD高剛性シャンクを組み合わせました。その結果、損傷形態が突発的な切れ刃欠損から安定した逃げ面摩耗へ移行し、加工数は5個から30個へ向上。仕上げ面品位も改善しました。
事例2 SCM420/430 シャフトキー溝 — 3工程を2工程へ、工具3本を1本へ
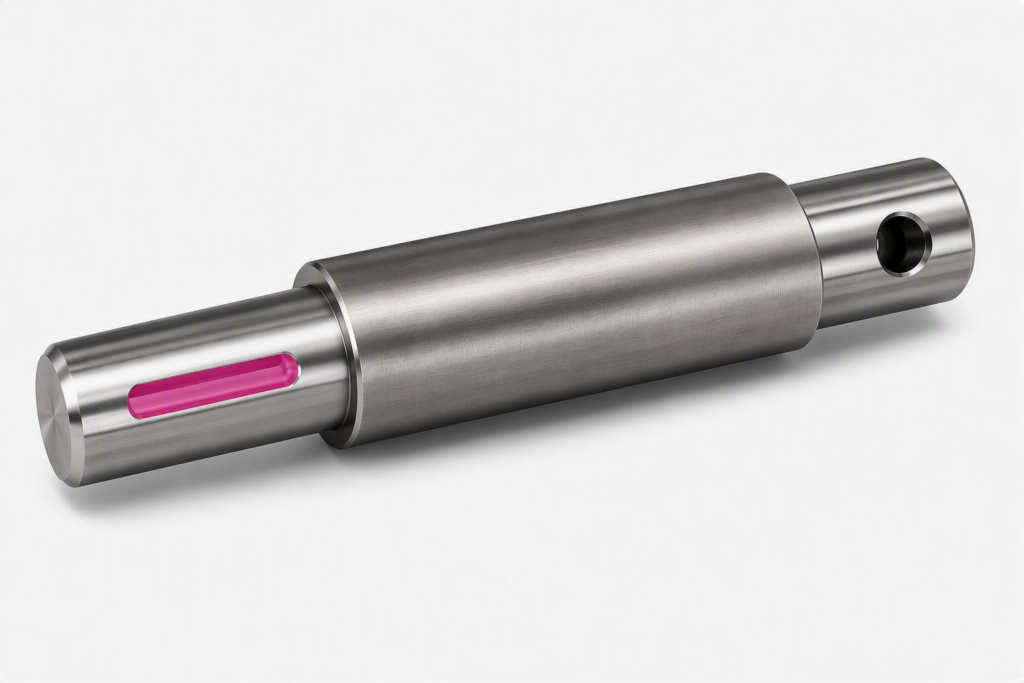
加工内容
- 部品名:シャフト(キー溝荒加工)
- 被削材:SCM420/SCM430
- 機械:回転主軸付きターニングセンタ
- キー溝幅:8/10/12/16mm
課題(従来3工程)
- ① フラットドリルによる下穴加工
- ② ラフィングエンドミル(4枚刃)による溝荒加工
- ③ 仕上げエンドミル(4枚刃)による外周仕上げ
- 工具3本が必要で、工具交換と工具管理の工数が大きかった
VVFHによる加工条件
- 穴あけ:Z3.5mm × 2パス、Vc60、fz0.03
- 溝横送り:ap3.5mm、Vc100、fz0.07
- ドリル・横送りともに結果良好
改善結果
| 従来 | VVFH + VSSD | |
|---|---|---|
| 工具・シャンク | φ9 ラフィングエンドミル(4枚刃) | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| 刃当り送り fz | 0.05 mm/t | 0.07 mm/t |
| 突き出し | 20 mm | 15 mm |
| 切りくず排出量 | 22.28 cm³/min | 23.4 cm³/min |
| 工程数 | 3工程 | 2工程(荒+仕上げ) |
| 必要工具数 | 3本 | 1本 |
| 仕上げ面品位 | 劣る | 良い |
| 工具安定性 | — | 良い |
POINT
ドリルと荒加工をVVFH1本へ集約
外周の仕上げ工程は残しつつ、フラットドリルとラフィングエンドミルをVVFH1本に集約。工程は3工程から2工程へ、必要工具数は3本から1本へ削減されました。突き出しも20mmから15mmへ短縮し、送りを高めながら仕上げ面品位も改善しています。
事例3 S45C シャフトキー溝 — 工程1本化と寿命向上を同時に実現
加工内容
- 部品名:シャフト(ディーゼルエンジン部品)
- 被削材:S45C
- 機械:回転工具主軸付き旋盤/外部給油
- 加工内容:φ8 キー溝加工(切込み5mm、加工長58mm)
課題
- 従来はφ8ドリルで下穴 → 競合品φ8エンドミルで溝加工の2工程
- 工程集約による生産性向上が求められていた
切削条件比較
| 従来(競合品) | VVFH + VSSD | |
|---|---|---|
| 工具・シャンク | φ8 エンドミル(4枚刃) | VVFH0800S03R04S05 VSSD10L055S05-S |
| 材種 | ALCRONA | AH715 |
| 切削速度 Vc | 60 m/min | 60 m/min |
| 切込み深さ ap | 5 mm | 5 mm |
| 刃当り送り fz | 0.01 mm/t | 0.03 mm/t |
| 送り速度 | 95 mm/min | 215 mm/min |
| 1ヘッド当りの加工数 | 126ワーク | 160ワーク |
| 切りくず排出量 | 3.82 cm³/min | 8.59 cm³/min |
| 工程数 | 2工程(ドリル+溝加工) | 1工程に集約 |
| 仕上げ面品位 | 良い | 良い |
POINT
送りを「下げる」のではなく「適正化する」
ドリル加工ができるVVFHで工程集約を提案。当初は競合品と同じ低い送りで加工したところ刃先チッピングが発生しましたが、推奨条件に合わせてfz=0.03mm/tへ最適化することで、加工数は126ワークから160ワークへ向上しました。切りくず排出量も2倍以上となり、工程の1本化と寿命向上を同時に実現して切替に成功しています。
3事例の共通点
単なる工具置換ではなく、工程・シャンク・条件をまとめて見直す
3件はいずれも、既存のエンドミルをVVFHへ置き換えただけではありません。ハイスから超硬への材質変更、VSSD高剛性シャンクによる工具剛性の確保、突き出しの短縮、VVFHに適した送り条件の設定——これらを組み合わせることで、工程集約と工具寿命の向上を同時に実現しています。
6. 穴あけ、溝加工、外周仕上げで条件を分ける
VVFHは1本で複数の加工を行えますが、すべてを同じ切削条件で加工するわけではありません。
加工形態ごとに、適切な条件を設定することが重要です。
穴あけ加工
- 穴あけ時の切削速度
- Z方向の送り
- 穴あけ深さ
- ステップ送りの要否
- クーラント供給
- 切りくずの排出状態
溝加工
- 刃当たり送り
- 軸方向切込み
- 溝幅
- 加工長
- 切りくず排出状態
- びびりや異常音
- 工具の損傷状態
外周の肩削り仕上げ
- 外周の仕上げ代
- 径方向切込み
- 刃当たり送り
- キー溝幅
- 肩部の寸法
- 必要な隅R
- 加工面の状態
IMPORTANT
加工形態ごとに最適条件を設定する
穴あけ・溝加工・外周仕上げでは、工具にかかる負荷の方向と大きさが異なります。それぞれの工程に適した切削条件を個別に設定することで、VVFHの性能を最大限に引き出せます。
まとめ — シャフトキー溝加工の「当たり前」を変えるVVFH
本記事では、シャフトキー溝加工における課題と、TungMeister VVFHによる解決策を紹介しました。
ポイントを整理します。
- シャフトキー溝加工には「工具本数 vs ツールパス」のジレンマがある — ランピング・ドリル併用・段切りなど、どの方法も一長一短
- VVFHは穴あけ・溝加工・外周仕上げを1本でつなぐ — 中心3枚刃でZ方向に直接進入し、そのまま横送りへ移行
- 3つの技術で安定加工を実現 — 中心3枚刃、フルート容積150%、不等リード
- シャンク選定が性能を左右する — VSSD高剛性シャンクとVERコレット一体型シャンクを使い分け
- 加工形態ごとに切削条件を最適化する — 穴あけ・溝加工・外周仕上げで条件を個別設定
- ユーザー事例で実証済み — 加工時間69%短縮、びびり抑制、工具交換削減など
- ヘッド交換式でランニングコスト低減 — シャンクは継続使用可能
シャフトキー溝加工の工程改善をお考えの方は、ぜひVVFHをお試しください。