


Suzbijte vibracije i pomaknite granice. Gruba i završna obrada jednim alatom — kombinirano glodalo
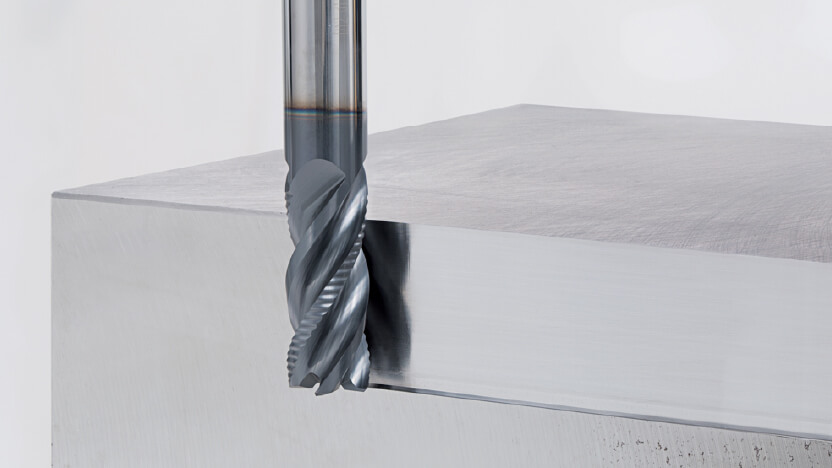
Vibracije kod izrade utora, grube površine od glodala za grubu obradu, gnjavaža mijenjanja alata između grube i završne obrade — jedinstveni dizajn Combination Edge tvrtke Tungaloy rješava sve ove izazove u radionici. Sa svojom vlastitom geometrijom oštrice, koja kombinira valovite i ravne rezne oštrice — nedostupnom kod konkurencije — suzbija vibracije dok obrađuje sve od grube do završne obrade s jednim alatom. Izmjenjiva glava VEE-C i tvrdometalni FinishMeister — dvije su linije proizvoda koje pokrivaju svaku primjenu.
Ovaj članak pruža temeljitu analizu mogućnosti kombiniranih oštrica, potkrijepljenu internim podacima ispitivanja i 5 studija slučaja strojne obrade kod korisnika.
Što ćete naučiti u ovom članku
- Najveći izazov kod glodanja je „vibracija“ — što otkrivaju podaci s terena
- Ključ rješenja: Što je kombinirana oštrica?
- Usporedba izmjerenih podataka — zašto se naročito dobro pokazuje u izradi utora, kutnom glodanju i završnoj obradi
- Stvarne performanse: studije slučaja strojne obrade kod korisnika (5 uspješnih priča + objavljeni slučaj)
- Sažetak — Suzbijte vibracije i prijeđite na sljedeći rez
1. Najveći izazov kod glodanja je „vibracija“ — što otkrivaju podaci s terena
Koji je izazov u kutnom glodanju s kojim danas suočava najveći broj radionica?
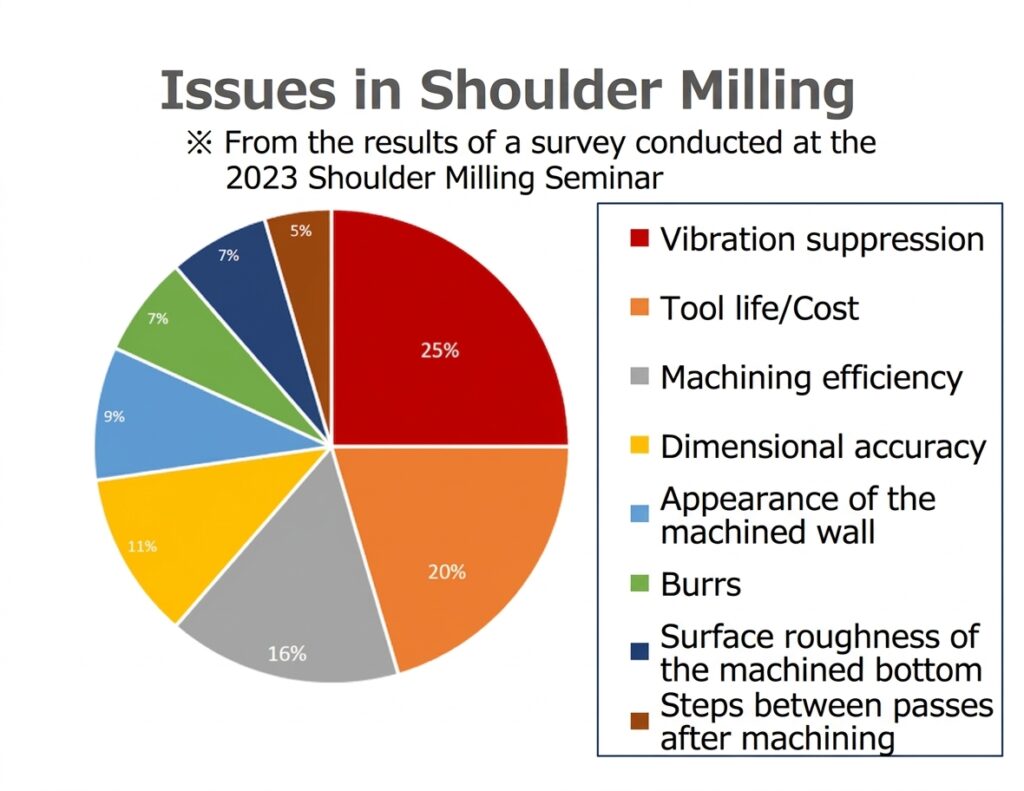
Odgovor je jasno prikazan u anketi koju je Tungaloy proveo na seminaru o kutnom glodanju iz 2023. godine.
| Rang | Izazov | Postotak |
|---|---|---|
| 1. | Suzbijanje vibracija | 25% |
| 2. | Trajnost alata / Trošak | 20% |
| 3. | Učinkovitost strojne obrade | 16% |
| 4. | Točnost dimenzija | 11% |
| 5. | Izgled površine boka | 9% |
| 6. | Srhovi | 7% |
| 7. | Hrapava površina dna | 7% |
| 8. | Uočljivi prijelazi između prolaza | 5% |
Jedan od četiri ispitanika naveo je “suzbijanje vibracija“ kao svoj najveći izazov. Čvrsto je na 1. mjestu, ispred „trajnosti trajanja alata/troška“ (2.) i “učinkovitosti strojne obrade“ (3.).
Ovo istraživanje se odnosilo na kutno glodanje, a u glodanju utora situacija je još gora. Izrada utora ima strukturne čimbenike koji čine vibracije izvjesnijima, nego kod kutnog glodanja.
- Velik broj oštrica u zahvatu — Maksimalni broj oštrica istovremeno u zahvatu znači da otpor rezanja daleko premašuje otpor kod kutnog glodanja
- Otežano odvođenje strugotine — Odvojene čestice se obično nakupljaju na dnu utora što dovodi do rizika mljevenja strugotine ispod oštrica, nakupljanje topline i oštećenja
- Pojačavanje vibracija — Potpuni zahvat po opsegu + dugi prepust čine vibracije još vjerojatnijima
- Rizik od loma — U dubokim utorima (1×D ili više), otklon alata se povećava što izravno dovodi do loma
U međuvremenu, mnoge radionice po difoltu koriste višenamjensko 4-perno glodalo. Prema Tungaloyevim podacima o prodaji (2022. – 2025.), glodala s 4 oštrice se koriste u 84% obrada ako gledamo prema broju oštrica. Iako su odabrana gotovo isključivo zbog svoje svestranosti, 4-perna glodala nisu ciljano konstruirana za suzbijanje vibracija.
Kako možete suzbiti vibracije, a istovremeno postići učinkovitost i stabilnost u glodanju utora? Odgovor je Kombinirana oštrica.
2. Ključ rješenja: Što je Kombinirana oštrica?
Struktura Kombinirane oštrice
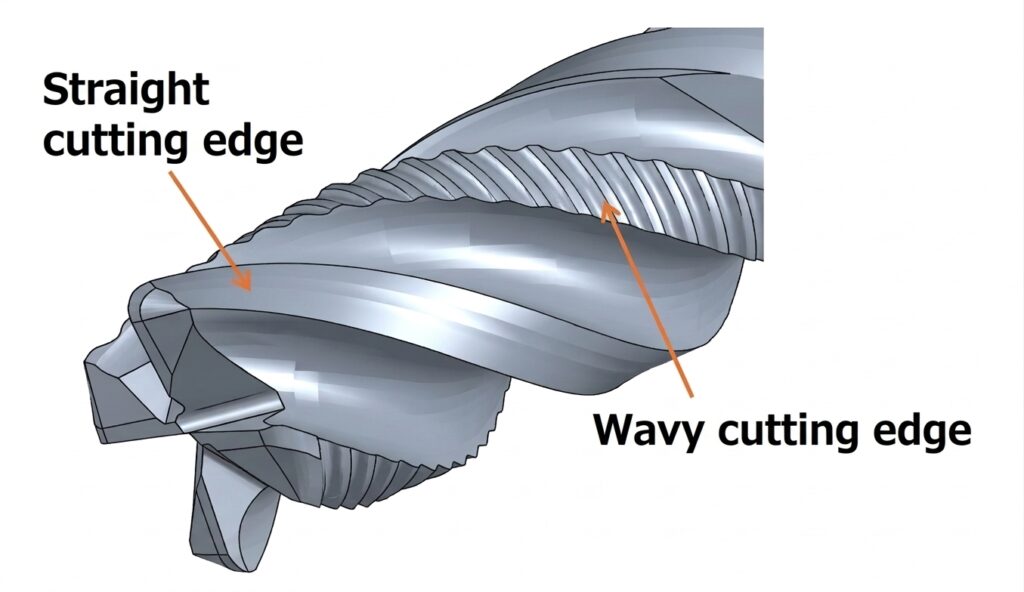
Kombinirana oštrica, koja se nalazi na glavama FinishMeister i VEE-C, je vlastita geometrija oštrice s valovitim reznim oštricama i ravnim reznim oštricama raspoređenim naizmjenično
Ova struktura ima dvije različite uloge:
- Valovite rezne oštrice — Raspoređuju duljinu kontakta oštrice kako bi smanjile otpor rezanja. Suzbijaju vibracije
- Ravne rezne oštrice — Zaglađuju površinu koju su ostavile valovite oštrice, eliminirajući grubu teksturu tipičnu za glodala za grubu obradu. Osigurava kvalitetu površinske obrade
Drugim riječima, jedan alat istovremeno postiže “smanjeni otpor kod grube obrade“ i “osigurava kvalitetu površinske obrade“.
Kako se razlikuje od drugih vrsta oštrica
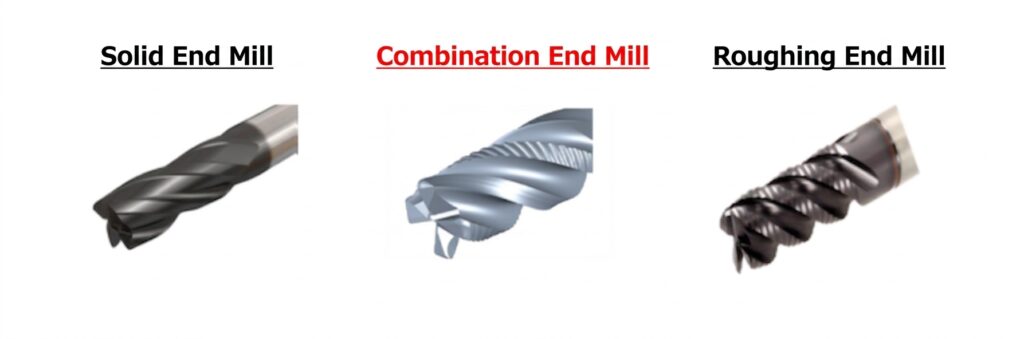
| Vrsta oštrice | Suzbijanje vibracija | Kvaliteta površine | Raspon primjene | Napomene |
|---|---|---|---|---|
| Višenamjensko glodalo s 4 oštrice (nejednak korak/nagib) | △ | ○ | Opća namjena (Slotting, Shoulder milling) | Rizik od loma u dubokim utorima |
| Oštrica za grubu obradu | ◎ | × | Sve operacije grube obrade | Gruba površina zahtijeva dodatan alat za završnu obradu |
| Kombinirano | ○ | ○ | Glodanje utora i kutno glodanje (gruba + završna obrada) | Od grube do završne obrade jednim alatom |
VAŽNO
Jedinstvena geometrija oštrice dostupna samo kod Tungaloya — dostupna kod dvije linije alata
Kombinirana oštrica pruža suzbijanje vibracija usporedivo s glodalima za grubu obradu, dok postiže kvalitetu površinske obrade blisku višenamjenskim 4-pernim glodalima. Ova kombinacija ne postoji ni u jednom konkurentskom proizvodu — to je geometrija oštrice koju može ponuditi samo Tungaloy.
Kombinirana oštrica — 2 linije proizvoda
Tungaloy nudi kombiniranu oštricu u 2 serije proizvoda. Odaberite optimalnu liniju na temelju uvjeta strojne obrade, troškova i zahtjeva primjene.
| Proizvod | Vrsta | Promjer alata | Značajke i Primjene | |
|---|---|---|---|---|
 |
VEE-C | Izmjenjiva glava (TungMeister) |
φ10–φ25 | Izmjena glava smanjuje operativne troškove. Kompatibilna s držačima visoke krutosti za manje stabilne strojeve |
 |
FinishMeister | Monolitni | φ6–φ20 | Dostupan od malih promjera. Dokazani rezultati na višenamjenskim strojevima i primjenama s dugim prepustom. Objavljena studija slučaja u Kondo Iron Works |
Oba dijele istu filozofiju konstrukcije kombinirane oštrice (naizmjenične valovite + ravne oštrice). Dok se podaci i studije slučaja u ovom članku prvenstveno fokusiraju na VEE-C, Kombinirana oštrica pruža jednako učinkovite rezultate s FinishMeisterom.
3. Usporedba izmjerenih podataka — zašto se ističe u izradi utora, kutnom glodanju i završnoj obradi
Odavde provjeravamo performanse Kombinirane oštrice iz tri kuta — Izrada utora, kutno glodanje i završna obrada — koristeći podatke iz opsežnih testova glodanja provedenih interno u Tungaloyu.
Pregled testa
| Materijal obratka | S55C |
|---|---|
| Stroj | Vertikalni obradni centar BBT40 (22/15kW, 12.000 min⁻¹) |
| Promjer alata | φ10mm |
| Prepust alata | 35mm (L/D=3.5) |
| Brzina rezanja | Vc = 100 m/min *Procijenjena kao brzina pri kojoj može doći do vibracija |
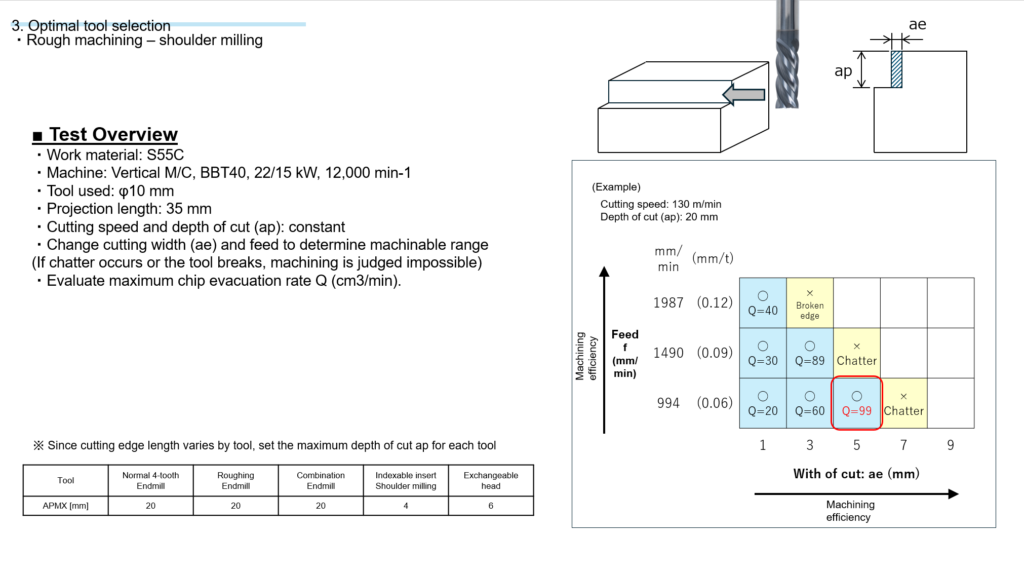
① Izrada utora — Iznimna učinkovitost u dubokim utorima
U obradi punih utora, rezna oštrica zahvaća obradak po cijelom opsegu, što rezultira visokim otporom rezanja i rizicima od vibracija/loma koji daleko premašuju ona kod kutnog glodanja. Ovo zahtjevno okruženje je upravo ono gdje valovite rezne oštrice kombinirane oštrice pružaju najveći učinak raspodjele otpora rezanja.
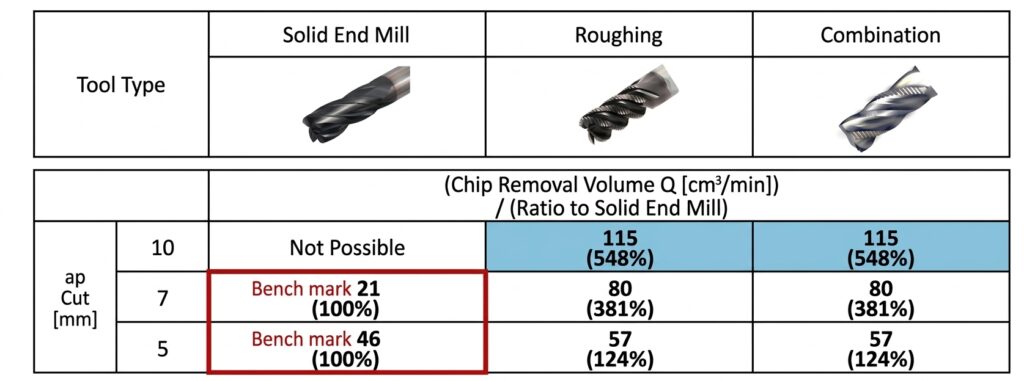
Ključni podaci
548% u odnosu na višenamjensko 4-perno glodalo pri utoru dubine 1×Dv
Pri ap=10mm (dubina utora 1×D), višenamjensko 4-perno glodalo nije funkcioniralo. Kombinirana oštrica postigla je 548% stope uklanjanja strugotine u odnosu na višenamjensko 4-perno glodalo. U ovom rasponu dubokih utora — gdje high-feed alati i glodala s izmjenjivim pločicama ne mogu raditi — samo Kombinirana oštrica omogućuje stabilnu strojnu obradu.
Zašto je jaka u dubokim utorima? — Valovite rezne oštrice raspoređuju duljinu kontakta po oštrici, ublažavajući nagli porast otpora rezanja od potpunog zahvata po opsegu. To suzbija vibracije, omogućujući nastavak strojne obrade bez loma čak i na dubinama koje višenamjensko 4-perno glodalo ne može izdržati.
② Kutno glodanje — Manje vibracija znači da možete jače gurati
Kao što je navedeno u Poglavlju 1, izazov br. 1 u Kutnom glodanju je “suzbijanje vibracija“ (25%). Kombinirana oštrica pruža i suzbijanje vibracija i visoku učinkovitost u kutnom glodanju.
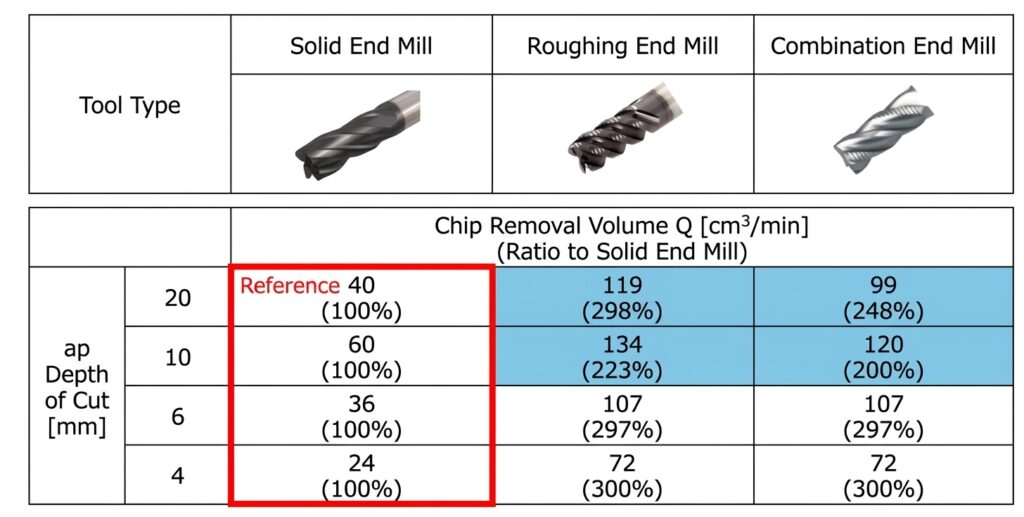
Tri ključne spoznaje iz ovih podataka:
Spoznaja 1: Pri ap≤6mm, potpuno jednaka učinkovitost glodalima za grubu obradu
U rasponu ap=4–6mm — najčešće korištenoj dubini reza u realnim uvjetima kutnog glodanja — Kombinirana oštrica postiže gotovo identičnu stopu uklanjanja strugotine kao glodala za grubu obradu. U usporedbi s 4-pernim višenamjenskim glodalom, do 300% (3×). U ovom rasponu, Glodalo s kombiniranom oštricom = Glodalo za grubu obradu u smislu učinkovitosti.
Spoznaja 2: Čak i pri dubokim rezovima ap=10–20mm, 2–2.5× u odnosu na 4-perno višenamjensko glodalo
Čak i pri dubokom kutnom glodanju pri ap=20mm, Kombinirana oštrica postiže 248% u odnosu na 4-perno višenamjensko glodalo. Iako se ne podudara s glodalima za grubu obradu, odmah je iza njih po učinkovitosti. Štoviše, budući da glodala za grubu obradu ne mogu pružiti kvalitetu završne obrade o kojoj će biti riječi u nastavku, Kombinirana oštrica često pobjeđuje u ukupnoj učinkovitosti procesa kada je uključena završna obrada.
Spoznaja 3: Manje vibracija znači da možete “jače sa režimima obrade“
Valovite rezne oštrice Kombinirane oštrice također raspoređuju duljinu kontakta oštrice u kutnom glodanju, smanjujući otpor rezanja. To suzbijanje vibracija, olakšava povećanje Vc i fz. Osim razlika u učinkovitosti prikazanih u podacima, ovo je velika prednost iz perspektive “mogu li se zapravo povećati parametri obrade u radionici?“
Zapravo, u Studiji slučaja 3 (SS400, BT40), prilikom zamjene glodala za grubu obradu s VEE-C, parametri su povećani — Vc: 100→120 m/min, fz: 0.12→0.15 mm/z — što je rezultiralo 1.5× učinkovitosti i 1.7× trajnošću alata. “Ne vibrira, pa možete jače gurati“ — to je ono što su korisnici doživjeli u pogonu.
Sažetak Kutno glodanje
Do 3× učinkovitosti u odnosu na višenamjensko 4-perno glodalo
Kombinirana oštrica pruža do 3× učinkovitosti u odnosu na višenamjensko 4-perno glodalo. Pri ap≤6mm, potpuno je jednaka glodalima za grubu obradu. Nadalje, učinak suzbijanja vibracija stvara prostor za povećanje parametara obrade, omogućujući stvarne dobitke u učinkovitosti izvan onoga što sami podaci sugeriraju.
③ Završna obrada — Dokazana kvaliteta površine jednaka onoj kod višenamjenskog 4-pernog glodala③ Finishing — Proven Surface Quality Equal to General-Purpose 4-Flute
“Razumijem da se opire vibracijama i učinkovit je u gruboj obradi, ali može li Kombinirana oštrica stvarno dati dobru završnu obradu?“ — Ovo je najčešće postavljano pitanje.
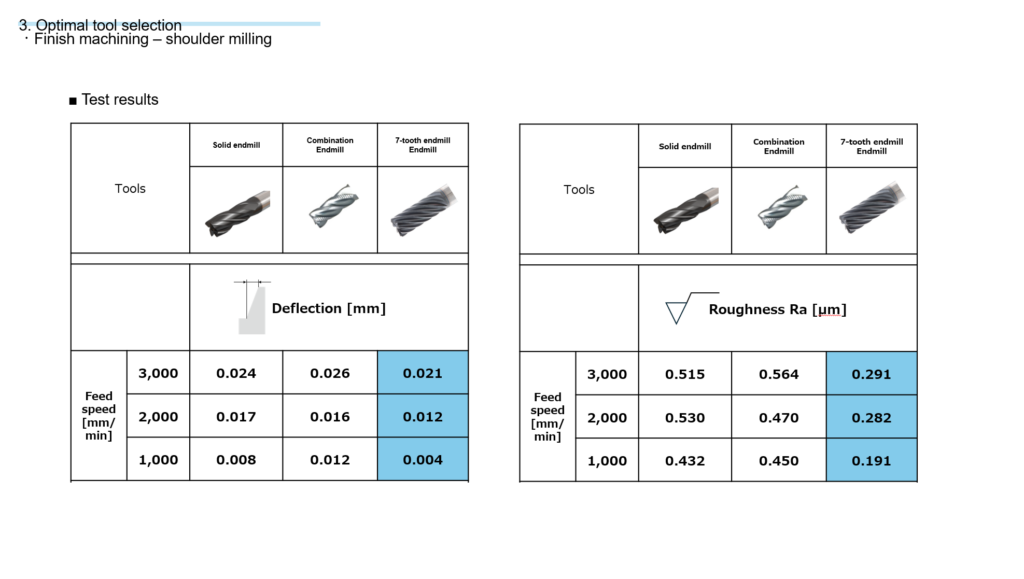
Kratak odgovor je: Kombinirana oštrica postiže kvalitetu površinske obrade gotovo jednaku višenamjenskom 4-pernom glodalu. Pogledajte podatke o otklonu mjerne ure na boku i hrapavosti površine Ra izmjerene u testovima sa seminara.
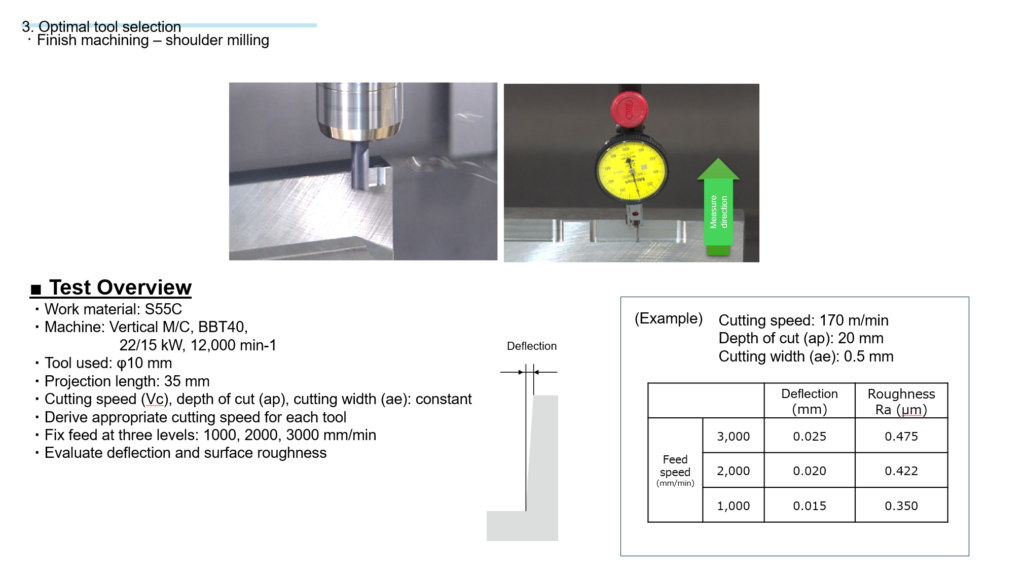
Usporedba otklona boka [mm]
| Posmak stola | Višenamjensko 4-perno glodalo | Kombinirano | Razlika | 7-Perno (Referenca) |
|---|---|---|---|---|
| 3.000 mm/min | 0.024 | 0.026 | +0.002 | 0.021 |
| 2.000 mm/min | 0.017 | 0.016 | −0.001 | 0.012 |
| 1.000 mm/min | 0.008 | 0.012 | +0.004 | 0.004 |
Usporedba hrapavosti površine Ra [μm]
| Posmak stola | Višenamjensko 4-perno glodalo | Kombinirano | Razlika | 7-Perno (Referenca) |
|---|---|---|---|---|
| 3.000 mm/min | 0.515 | 0.564 | +0.049 | 0.291 |
| 2.000 mm/min | 0.530 | 0.470 | −0.060 | 0.282 |
| 1.000 mm/min | 0.432 | 0.450 | +0.018 | 0.191 |
Evo ključnih spoznaja iz podataka:
① Razlike u otklonu i Ra u odnosu na višenamjensko 4-perno glodalo su minimalne
Maksimalna razlika u otklonu je 0.004mm, a maksimalna razlika u Ra je 0.049μm. Obje nisu značajne razlike za praktične svrhe strojne obrade. Pri posmaku stola od 2.000 mm/min, kombinirano glodalo je zapravo nadmašilo glodalo s 4 pera (niže vrijednosti) i u otklonu i u Ra.
② Potpuno drugačija razina završne obrade u usporedbi s glodalima za grubu obradu
Glodala za grubu obradu sastoje se u potpunosti od valovitih reznih oštrica, ostavljajući površinske nepravilnosti koje zahtijevaju zasebnu operaciju završne obrade. Ravne rezne oštrice kombiniranog glodala zaglađuju površinu, postižući kvalitetu završne obrade koja se potpuno razlikuje od glodala za grubu obradu. To je izravan razlog zašto je “gruba i završna obrada jednim alatom“ moguća.
③ Ne može se mjeriti s namjenskim glodalom za završnu obradu sa 7 pera, ali primjena je drugačija
Za visokopreciznu završnu obradu koja zahtijeva Ra u rasponu od 0.2μm, optimalan je alat sa 7 pera. Međutim, za tipične tolerancije završne obrade (oko Ra 0.5μm), kombinirana oštrica je više nego dovoljna. Štoviše, budući da Kombinirana oštrica može izravno prijeći s grube na završnu obradu eliminira se izmjena i postavljanje alata.
Sažetak završne obrade
Kvaliteta površinske obrade jednaka višenamjenskom glodalu s 4 pera
Završna obrada Kombiniranog glodala je usporediva s višenamjenskim glodalom s 4 pera i u otklonu i u Ra. To nije samo “alat samo za grubu obradu“ — podaci dokazuju da može obraditi sve, od grube do završne obrade, s jednim alatom. Za opću završnu obradu oko Ra 0.5μm, nema potrebe za izmjenom alata između grube i završne obrade.
Sažetak Poglavlja 3 — Svestranost koja pokriva izradu utora, kutno glodanje i završnu obradu
| Bit usporedbe | u odnosu na višenamjensko glodalo s 4 pera | u odnosu na glodalo za grubu obradu |
|---|---|---|
| Učinkovitost u punim utorima | Do 5.5× (548%) | Jednako ili bolje (superiorno u dubokim utorima) |
| Učinkovitost kutnog glodanja | Do 3× (300%) | Jednako (ap≤6mm) |
| Suzbijanje vibracija | Iznimno superiorno | Jednako (superiorno u punim utorima) |
| Kvaliteta površinske obrade | Jednako (minimalna razlika u otklonu/Ra) | Iznimno superiorno |
| Konsolidacija alata | — | Gruba + završna obrada jednim alatom |
Kombinirano glodalo nije “alat samo za Slotting“. Iznimna učinkovitost u izradi utora, visoka učinkovitost sa suzbijanjem vibracija u kutnom glodanju i završna obrada jednaka višenamjenskom glodalu s 4 pera — to je jedina geometrija oštrice koja pruža visoke performanse u sva tri pogleda.
4. Stvarne performanse: Studije slučaja strojne obrade kod korisnika (5 uspješnih priča + objavljeni slučaj)e)
Osim internih podataka ispitivanja, svih 5 procjena krajnih korisnika rezultiralo je ocjenom “pobjeda“. Predstavljamo studije slučaja i za VEE-C (izmjenjiva glava) i za FinishMeister (monolitno).
Pregled studije slučaja
| # | Proizvod | Metoda Obrade | Materijal obratka | Promjer alata | Stroj | Omjer učinkovitosti | Omjer trajnosti alata |
|---|---|---|---|---|---|---|---|
| Slučaj 1 | FinishMeister | Kutno glodanje (ventil) | SUS316 | φ12 | Višenamjenski stroj | 3× | 15× |
| Slučaj 2 | FinishMeister | Kutno glodanje (klip) | FCD500 | φ25 | Veliki horizontalni M/C / HSK100 | 3× | Jednako |
| Slučaj 3 | VEE-C | Kutno glodanje | SS400 / 160HB | φ25 | Vertikalni M/C / BT40 | 1.5× | 1.7× |
| Slučaj 4 | VEE-C | Utori | SKD11 / 40HRC | φ12 | Vertikalni M/C / BT50 | 2× | 2× |
| Slučaj 5 | VEE-C | Utori | SUS430F | φ10 | Vertikalni M/C / BT30 | 2.8× | Jednako |
Istaknuto
Ocjene “pobjeda“ za VEE-C i FinishMeister
Bilo da se radi o izmjenjivoj glavi ili monolitnom alatu, učinkovitost kombinirane oštrice je dokazana S do 3× učinkovitosti i do 15× vijekom trajanja alata, postižu se značajna poboljšanja bez obzira na vrstu proizvoda.
Studije slučaja FinishMeistera
Slučaj 1 Strojna obrada ventila SUS316: 3× učinkovitost, 15× trajnost alata
Detalji strojne obrade
- Metoda strojne obrade: Kutno glodanje (vanjski promjer ventila)
- Materijal obratka: SUS316 (nehrđajući čelik)
- Promjer alata: φ12
- Stroj: Višenamjenski stroj
- Industrija: Automobilska
Izazovi
- Niska krutost stezanja obratka onemogućila je tokarenje; prethodno obrađeno višenamjenskim 4-pernim glodalom od tvrdog metala
- Produktivnost stagnira. Kratka trajnost alata s vibracijama koje se javljaju kako je napredovalo trošenje
Poboljšanje s FinishMeisterom
- Korišteni alat: TEFS120B44-26C12-83 (AH725)
- Vc: 40→60 m/min, fz: 0.06 mm/z, ap=5 mm, ae: 1→2 mm — uvjeti povećani
- MRR: 1.27 → 3.82 cm³/min (3× učinkovitost)
- Duljina rezanja: 0.3 → 4.5 m (15× trajanost alata)
- Valovite rezne oštrice smanjile su otpor rezanja, suzbijajući vibracije čak i kako je napredovalo trošenje
VAŽNO
3× učinkovitost i 15× trajnost alata — veliko poboljšanje
Čak i u uvjetima niske krutosti stezanja, karakteristike niskog otpora kombinirane oštrice postigle su 3× učinkovitost i 15× trajnosti alata. Vibracije ostaju potisnute čak i pri povećanoj brzini rezanja, omogućujući stabilnu strojnu obradu pod agresivnim parametrima obrade.
Slučaj 2 Strojna obrada klipa FCD500: 3× učinkovitost + konsolidacija alata
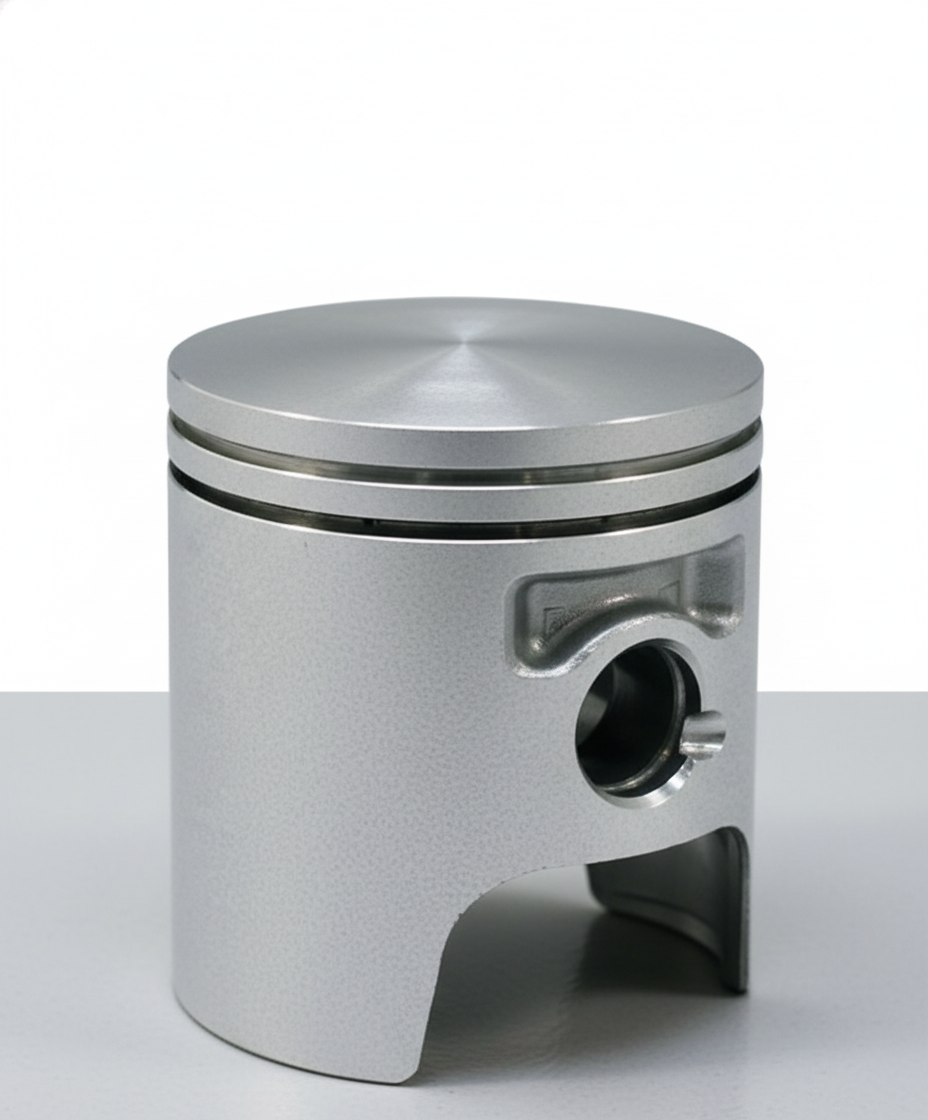
Detalji strojne obrade
- Metoda strojne obrade: Kutno glodanje (vanjski promjer klipa, tokarenje-glodanje)
- Materijal obratka: FCD500 (nodularni lijev)
- Promjer alata: φ25
- Stroj: Veliki horizontalni obradni centar (#50 / HSK100)
- Industrija: Brodogradnja
Izazovi
- Prethodno su korištena dva glodala — jedno za grubu obradu i jedno za završnu obradu
- Gnjavaža s promjenom alata i vrijeme ciklusa bili su problemi
Poboljšanje s FinishMeisterom
- Korišteni alat: TEFS250E44-52C25CF121 (AH725)
- Vc: 79→120 m/min, fz: 0.07 mm/z, ap=30 mm, ae: 3→6 mm —parametri obrade povećani
- MRR: 25.35 → 77.01 cm³/min (3× učinkovitost)
- Trajnost alata ekvivalentan prethodnom — bez problema
- Gruba i završna obrada objedinjene uz primjenu jednog alata FinishMeister-a. Usvojeno za liniju masovne proizvodnje
VAŽNO
3× učinkovitost + konsolidacija alata — usvojeno za masovnu proizvodnju
Konsolidirano s postavke od 2 alata na jedan FinishMeister, postižući 3× učinkovitost. Trajnost alata ostala je ekvivalentna, što je dovelo do usvajanja na liniji masovne proizvodnje.
Studije slučaja VEE-C
Slučaj 3 Zamjena glodala za grubu obradu: 1.5× učinkovitost + konsolidacija alata
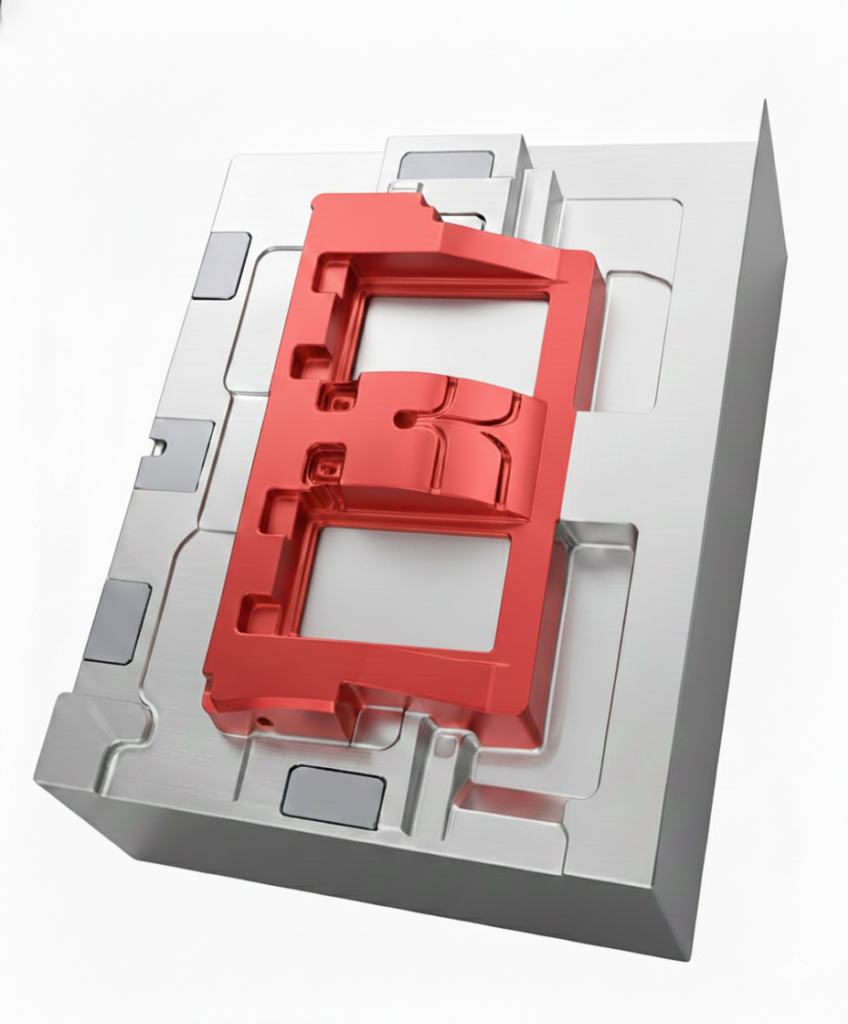
Detalji strojne obrade
- Metoda strojne obrade: Kutno glodanje
- Materijal obratka: SS400 (160HB)
- Promjer alata: φ25
- Stroj: Vertikalni M/C / BT40
Izazovi
- Trenutno se koristi konkurentsko glodalo od tvrdog metala za grubu obradu
- Monolitno glodalo ograničeno na dubinu reza od 20mm. Dolazi do oštećenja reznog ruba
- Zahtijeva zasebne alate za grubu i završnu obradu
Poboljšanje s VEE-C
- Vc: 100→120 m/min, fz: 0.12→0.15 mm/z — parametri obrade povećani
- MRR: 61.12 → 91.67 cm³/min (približno +50%)
- Trajnost glave: 3 komponente po glavi → 5 komponenata po glavi (1.7×)
- Gruba + završna obrada konsolidirane u jedan VEE-C. Vrijeme promjene alata također smanjeno
VAŽNO
1.5× učinkovitost + 1.7× trajnost alata + konsolidacija alata
Glodalo za grubu obradu nije moglo pružiti kvalitetu završne obrade i bio je potreban dodatan alat za završnu obradu VEE-C je konsolidirao grubu + završnu obradu u jedan alat, postižući istovremeno 1.5× učinkovitost i 1.7× trajnost alata.
Slučaj 4 Konsolidirano s 2 HSS alata na 1 VEE-C: 2× učinkovitost, 2× trajnost alata
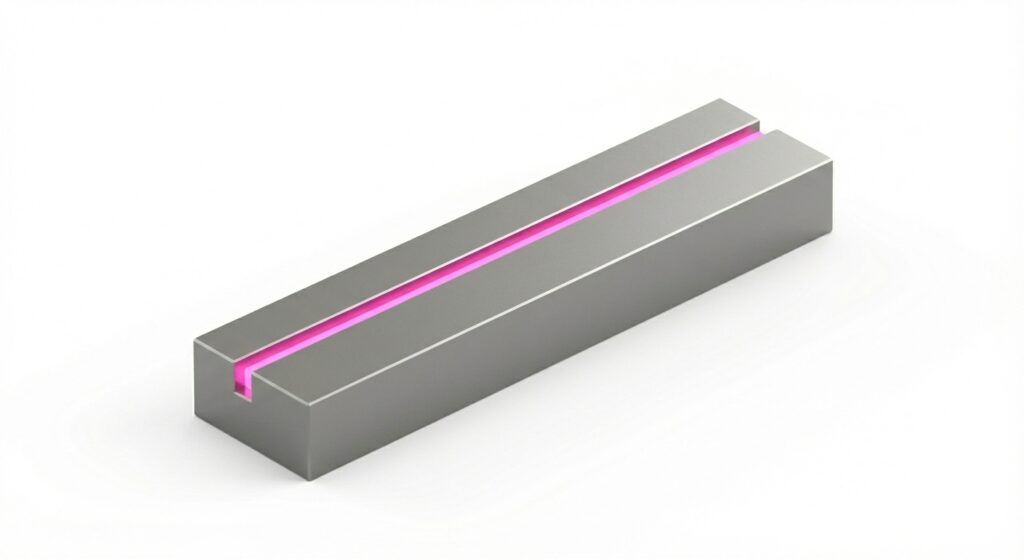
Detalji strojne obrade
- Metoda strojne obrade: Glodanje utora
- Materijal obratka: SKD11 (40HRC)
- Promjer alata: φ12
- Stroj: Vertikalni M/C / BT50
Izazovi
- Trenutno se koristi postavka s 2 HSS alata: glodalo za grubu obradu + HSS glodalo za završnu obradu
- Gnjavaža s promjenom alata i vrijeme ciklusa su problem
- HSS alati ograničavaju brzinu strojne obrade
Poboljšanje s VEE-C
- Uvjet B: Vc=40, ap=4, ae=12, fz=0.03 → MRR: 3.06 → 6.11 cm³/min (2×)
- 5 dijelova po glavi (2× trajnost alata)
- Gruba i završna obrada konsolidirane u jedan VEE-C → Nema potrebe za promjenom alata
VAŽNO
2× učinkovitost, 2× trajnost alata — veliko poboljšanje
Konsolidirano s postavke od 2 HSS alata na jedan VEE-C. 2× učinkovitost i 2×trajnost alata — veliko poboljšanje. Stabilna strojna obrada čak i u SKD11 pri visokoj tvrdoći od 40HRC.
Izvor: TR78848
Slučaj 5 Dvostruka dubina reza za kraći ciklus obrade
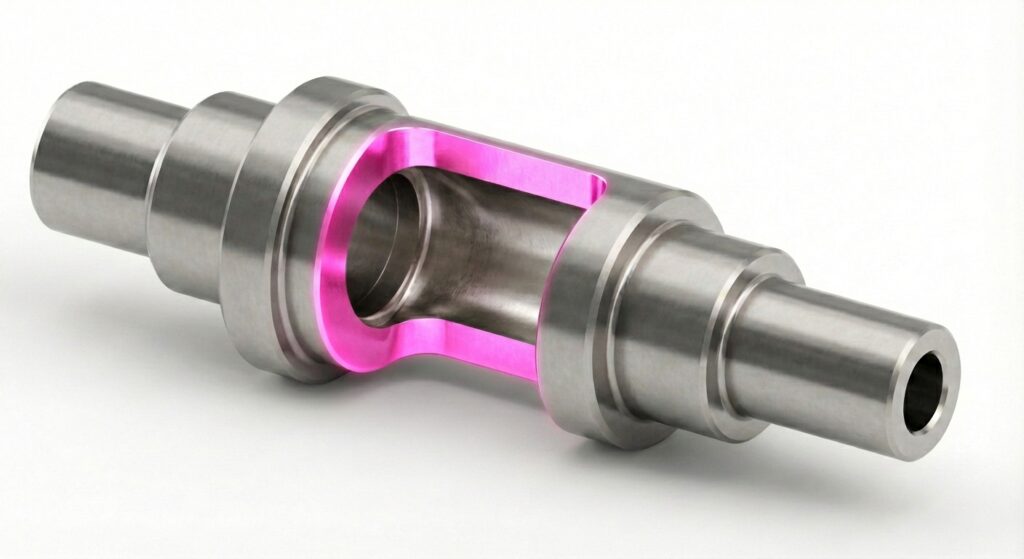
Detalji strojne obrade
- Metoda strojne obrade: Glodanje utora i kutno glodanje
- Materijal obratka: SUS430F
- Promjer alata: φ10
- Stroj: Vertikalni M/C / BT30
Izazovi
- Vibracije s trenutnim konkurentskim glodalom od tvrdog metala ograničavale su postizivu dubinu reza (ap)
- Teško je povećati uvjete u okruženju niske krutosti BT30
Poboljšanje s VEE-C
- Dubina reza povećana s ap=1mm na 2mm
- Test 3: Vc=66, ap=2, ae=10, fz=0.05 → MRR: 8.40 cm³/min
- Trajnost alata je ostala ista kao i kvaliteta površinske obrade. Glodalo je tiho i mirno u radu.
VAŽNO
Dupla dubina reza za skraćenje ciklusa obrade
Iskorištavanje otpornosti VEE-C-a na vibracije za skraćenje ciklusa obrade. Stabilna strojna obrada pod agresivnim uvjetima čak i na stroju BT30 niske krutosti.
Objavljena studija slučaja: Kondo Iron Works × FinishMeister Combination Edge
Gornjih 5 slučajeva temelji se na internim izvješćima s testiranja, ali postoji i službeno objavljena uspješna priča.
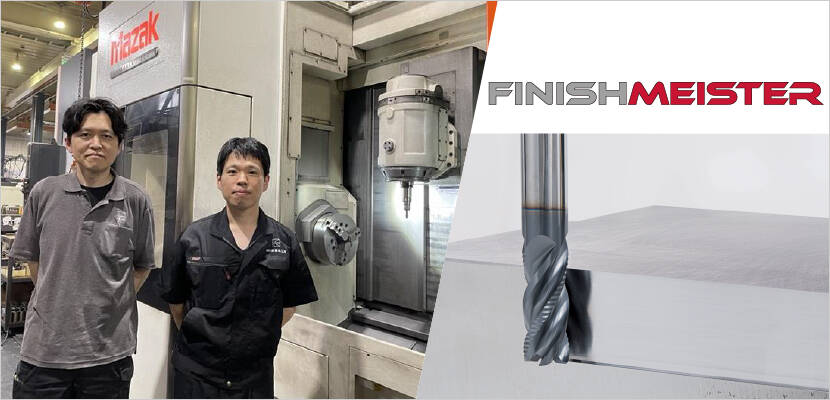
Kondo Iron Works Co., Ltd. (grad Inuyama, prefektura Aichi) specijalizirana je za strojnu obradu komponenti alatnih strojeva i građevinskih strojeva. Tvrtka je uvela masivno glodalo Combination Edge FinishMeister φ12 na višenamjenski stroj, postižući značajne rezultate.
| Korišteni alat | FinishMeister φ12 (monolitno glodalo s kombiniranom oštricom) |
|---|---|
| Detalji strojne obrade | Kutno glodanje i glodanje utora cilindričnog dijela osovine (sjedište vijka, utor za klin) |
| Materijal obratka | S45C |
| Stroj | Višenamjenski stroj (višestruka obrada s jednim stezanjem) |
| Izazov | Na višenamjenskim strojevima, dugi prepust glodala uzrokuje vibracije → nemogućnost povećanja parametara obrade |
| Parametri obrade | Vc=100 m/min, f=0.26 mm/okr (fz=0.065), ap=7–8 mm, ae=12 mm |
Rezultati:
- Skraćen ciklus strojne obrade — Suzbijanje vibracija uz pomoć kombinirane oštrice omogućilo je strojnu obradu s velikom dubinom reza. Manji broj prolaza skraćuje ciklus obrade.
- Konsolidacija alata — Sposobnost grube obrade plus kvaliteta završne obrade u jednom alatu. Gruba i završna obrada konsolidirane u jedan alat
Komentari voditelja pogona
“Postignuti su značajni rezultati u strojnoj obradi s dugim prevjesom gdje su vibracije sklone pojavljivanju“
“Kraći ciklus strojne obrade smanjenjem broja prolaza rezanja“
“Prepust alata je postavljen malo dužim da bude upotrebljiv na različitim proizvodima“
VEE-C je proizvod koji usvaja istu kombiniranu oštricu dokazanu u Kondo Iron Works, ali u formatu izmjenjive glave. Monolitni FinishMeister i VEE-C s izmjenjivom glavom — odaberite između 2 linije proizvoda na temelju vaše Primjene i ekonomičnosti.
Sažetak — Suzbijte vibracije i prijeđite na sljedeći rez
Ovaj članak je prikazao mogućnosti Tungaloyeve kombinirane oštrice kroz njenu strukturu, podatke i studije slučaja. Evo ključnih točaka:
- Najveći izazov kod glodanja je “vibracija“ — 25% ispitanika u radionicama rangiralo ga je kao br. 1 u stvarnom istraživanju
- Kombinirana oštrica je jedinstvena geometrija — Valovite oštrice suzbijaju vibracije, ravne oštrice zaglađuju površinu
- Dokazano u 874 uvjeta ispitivanja — Do 5.5× učinkovitosti u glodanju utora, do 3× u kutnom glodanju. Završna obrada jednaka višenamjenskom glodalu s 4 pera
- Svih 5 studija slučaja korisnika ocijenjeno je “pobjedom“ — Do 3× učinkovitosti, do 15× trajnosti alata
- Dokazano na BT30, BT40 i višenamjenskim strojevima — Stabilna strojna obrada čak i na strojevima niske krutosti s dugim prevjesom
- Gruba i završna obrada jednim alatom — Konsolidacija alata smanjuje vrijeme postavljanja i troškove
- 2 linije alata pokrivaju svaku Primjenu — VEE-C (izmjenjiva glava) i FinishMeister (monolitno glodalo)
Ako se bavite poboljšanjem učinkovitosti glodanja utora, protumjerama protiv vibracija ili konsolidacijom alata, isprobajte Kombiniranu oštricu.