



Ovo je put do uspjeha koji su prodajni predstavnici Tungaloya prošli zajedno sa svojim kupcima.
Postizanje 48 sati nenadziranog rada vikendom! Koji alat za skošavanje je riješio usko grlo, koje je blokiralo proizvodnju bez nadzora?
Suradnja u intervjuuTsubakimoto Mayfran Inc.
Prodajni predstavnik Tungaloya
Takahiko MurataTakahiko Murata
- Rodno mjesto
- Kyoto City, prefektura Kyoto
- Karijera
- Zaposlen u siječnju 1987. (zaposlenje usred karijere). 36. godina.
- Hobiji
- Počeo sam s alpskim skijanjem u srednjoj školi i još uvijek aktivno natječem.
Izvan sezone, sve je u znaku golfa.
Svatko tko se bavi obradom metala vidio je “transporter strugotine” barem jednom. Ovaj put predstavljamo studiju slučaja poboljšanja povezanu s transporterima strugotine.
Tsubakimoto Mayfran Inc., sa sjedištem u gradu Koka, prefektura Shiga, osnovan je 1973. kao zajednički pothvat između Tsubakimoto Chain Co. i Mayfran International. Godine 1974. tvrtka je započela proizvodnju svog transportera strugotine “ChipTote”. Od tada je tvrtka razvila širok raspon proizvoda za rukovanje materijalom i sada je široko poznata kao sveobuhvatni proizvođač opreme za rukovanje materijalom i obradu tekućine za hlađenje i podmazivanje.
Tsubakimoto Mayfran Inc. nastavlja pružati proizvode i usluge najviše kvalitete kako bi steklo globalno zadovoljstvo i povjerenje kupaca u području “rukovanja i obrade” za “metalne strugotine, rashladnu tekućinu i kruti otpad.”
Sadržaj
- Projekt proizvodnje pojasnih iglica u vlastitoj režiji
- Proces s uskim grlom koje blokira nenadzirani rad
- Rješenja za proces s uskim grlom
- Glodalo s izmjenjivom glavom TungMeister: Opsežne varijacije glava za skošavanje
- Postizanje 48-satnog nenadziranog rada vikendom
- Prema još dužem nenadziranom radu
Projekt proizvodnje pojasnih iglica u vlastitoj režiji
Tsubakimoto Mayfran Inc. proizvodi transportere—njihov vodeći proizvod—u tvornici sa sjedištem u gradu Koka, prefektura Shiga. Tvornica u Koki je matična tvornica koja rukuje svime, od obrade lima do zavarivanja, montaže i bojanja u integriranom procesu proizvodnje transportera. Upravo je u to vrijeme nastao problem s nabavom pojasnih iglica, jedne od ključnih komponenti transportera. Prethodno, centralna tvornica gotovo da nije izvodila operacije obrade metala, a pojasne iglice koje su zahtijevale strojnu obradu su obrađivali kooperanti. Međutim, podugovaraču je postalo teško nastaviti proizvodnju. Kako bi se riješio ovaj problem, pokrenut je projekt proizvodnje pojasnih iglica u vlastitoj režiji. G. Ichihashi iz Odjela za proizvodnu tehnologiju, koji je imao opsežno znanje o obradi metala, imenovan je voditeljem projekta.
“Dovođenjem proizvodnje pojasnih iglica, koje su ranije obrađivali kooperanti, pod okrilje centralne tvornice stekli bismo mnoge prednosti, pa smo odlučili nastaviti s proizvodnjom u vlastitoj režiji. Proizvodnja u vlastitoj režiji omogućuje fleksibilno planiranje proizvodnje prema potražnji i olakšava proizvodnju malih serija. Kod podugovaranja, morali smo održavati velike zalihe komponenti (nedovršena proizvodnja) zbog veličina narudžbi i rokova isporuke. Proizvodnjom u vlastitoj režiji možemo fleksibilno prilagoditi rasporede proizvodnje i veličine serija kako bi odgovarali zahtjevima kupaca. Implementacija proizvodnje točno na vrijeme rezultirala je značajnim smanjenjem zaliha komponenti.”
Ovo je bio važan projekt s očekivanim poboljšanjima u učinkovitosti proizvodnje.
“Osim očekivanja za smanjenje roka isporuke i smanjenje zaliha, također smo postavili konkurentnost troškova kao cilj za ovaj novi projekt pokretanja. Uzimajući u obzir troškove proizvodnje, proizvodnja u inozemstvu bila je jedna opcija, ali proizvodnja komponenti u matičnoj tvornici—mjestu konačne montaže—optimalna je u smislu rokova transporta (lokalna proizvodnja za lokalnu potrošnju). Stoga smo postavili cilj izgraditi proizvodnu liniju s konkurentnošću troškova, koja može cijenom konkurirati proizvodnji u inozemstvu čak i s domaćom proizvodnjom. Vjerovali smo da je ključ postizanja konkurentnosti troškova ‘automatizacija i produljeni nenadzorani rad.’”
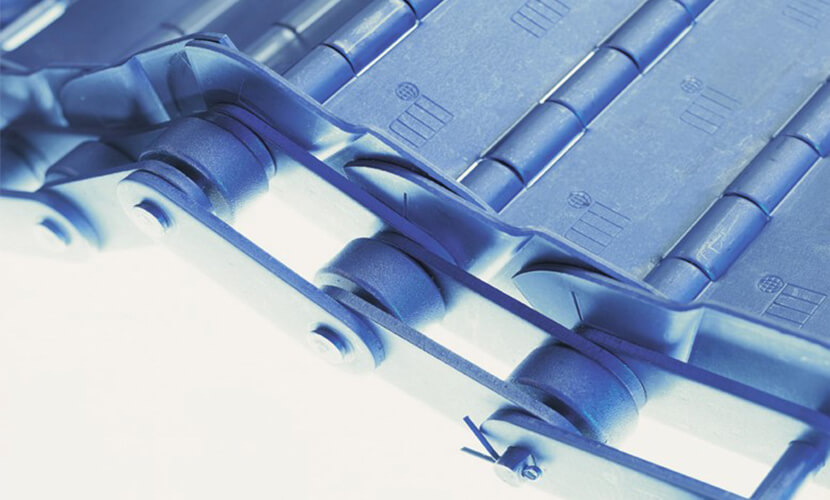
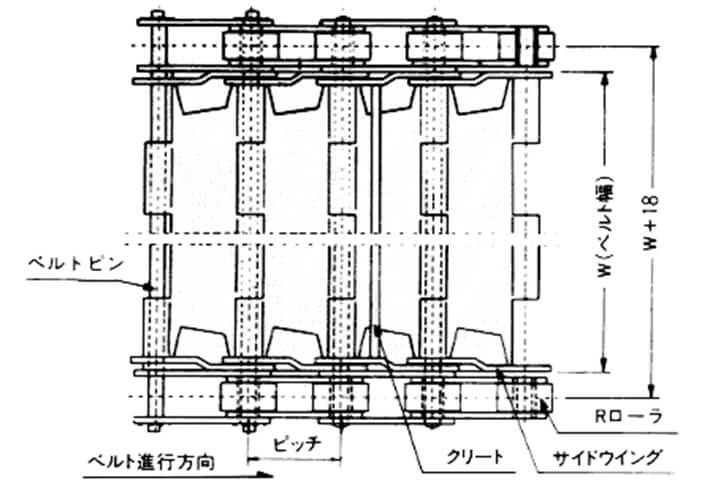
Izgled i struktura čeličnog pojasnog transportera sa zglobom
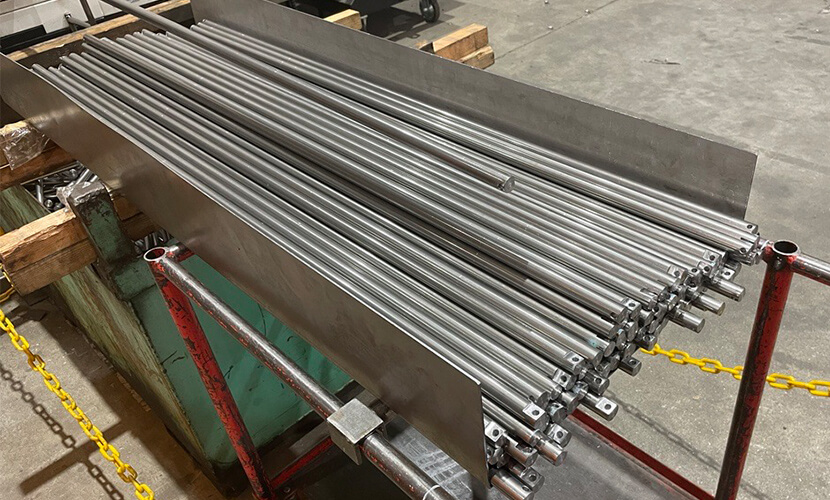
Izgled pojasnih iglica
Proces s uskim grlom koje blokira nenadzirani rad
Kako bi se postigli postavljeni ciljevi, napredovala je izgradnja linije. Budući da su pojasne iglice dugi cilindrični dijelovi, usvojen je automatski dodavač šipki za opskrbu materijalom. Dodatno, kako bi se automatiziralo ponovno hvatanje dugih obradaka i obrada oba kraja, odabrana je NC tokarilica sa nasuprotnim vretenom, automatizirajući sve od učitavanja obratka, obrade, do istovarivanja obratka.
Pojasne iglice dolaze u različitim modelima s različitim promjerima i duljinama. Programi za obradu su napravljeni i provjereni za svaki model, a izrada probnih uzoraka uspješno je napravljena.
Iako je pokretanje proizvodnje uspješno dovršeno, drugi cilj—postizanje produženog nenadziranog rada—još nije bio ispunjen. Alati korišteni u dva procesa imali su kratku trajnost, a visoka učestalost zamjene alata onemogućila je produljeni rad.
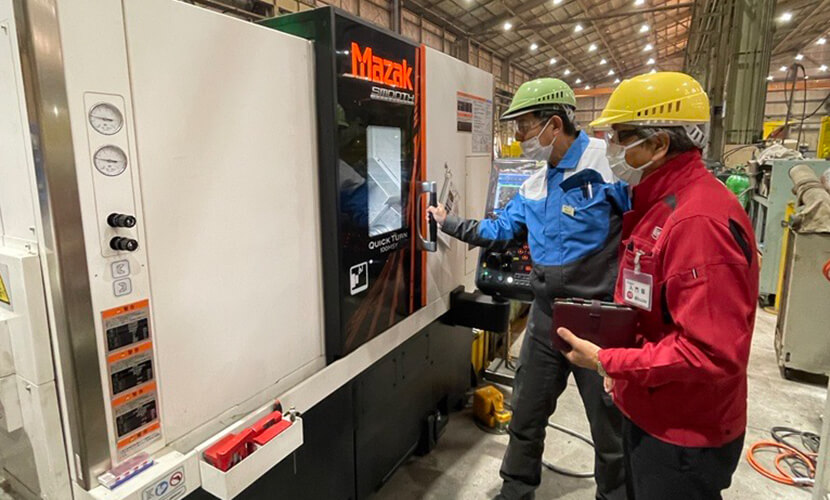
“Cilj nam je bio obraditi modele u relativno velikim proizvodnim serijama kroz nenadzirani rad tijekom vikenda. Na primjer, dovršiti postavljanje pri odlasku u petak i započeti obradu. Ako bismo mogli pokrenuti nenadzirani rad obrade tijekom vikenda (subota i nedjelja), to bi značajno doprinijelo učinkovitosti proizvodnje linije i smanjenju troškova proizvodnje. Da bismo to postigli, morali smo ostvariti približno 48 sati nenadziranog rada, ali problemi s trajnošću alata u procesima uskog grla spriječili su nas da dosegnemo cilj.”
Procesi s uskim grlom u obradi pojasnih iglica
Proces s uskim grlom 1: Odrezivanje / Završno tokarenje površine čela
Budući da je proizvodnja koristila automatski dodavač šipki, proces odrezivanja bio je jedna od glavnih operacija. Također, zbog ograničenja u broju alata i pozicija revolvera potrebnih za obradu različitih modela, alat za odrezivanje je također korišten za završnu obradu čeone površine kako bi se konsolidirala upotreba alata.
Proces s uskim grlom 2: Centralno bušenje + Skošavanje
Kako bi se poboljšala točnost položaja rupe, centralno bušenje izvedeno je prije obrade rupe. Budući da su te rupe zahtijevale C-chamfering, proces je postavljen tako da se koristi alat za skošavanje s kutem 90°, koji se zamiče sve dublje kako bi se kombiniralo centralno bušenje i skošavanje u jednoj operaciji.
Slika obrade procesa “Bušenje središta + skošavanje”
- Proces 1
Centralno bušenje + Skošavanje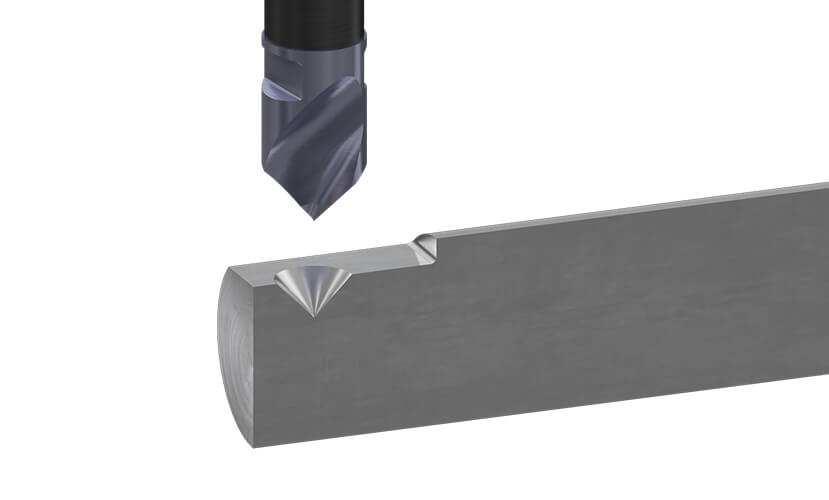

- Proces 2
Bušenje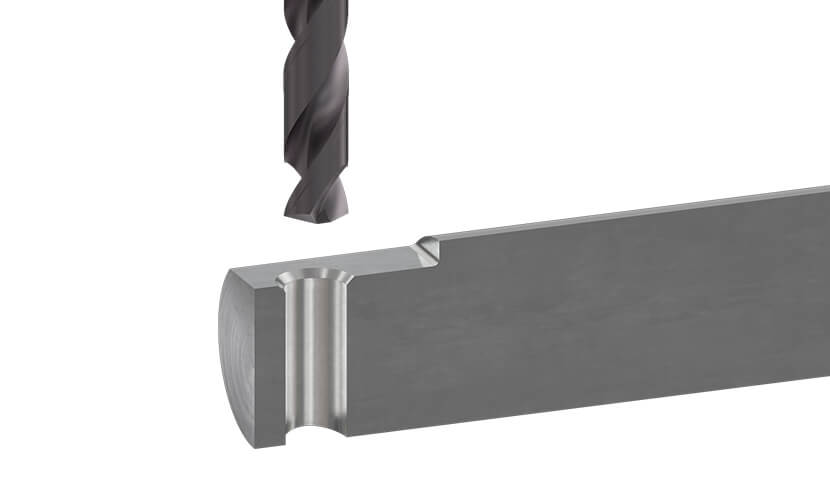
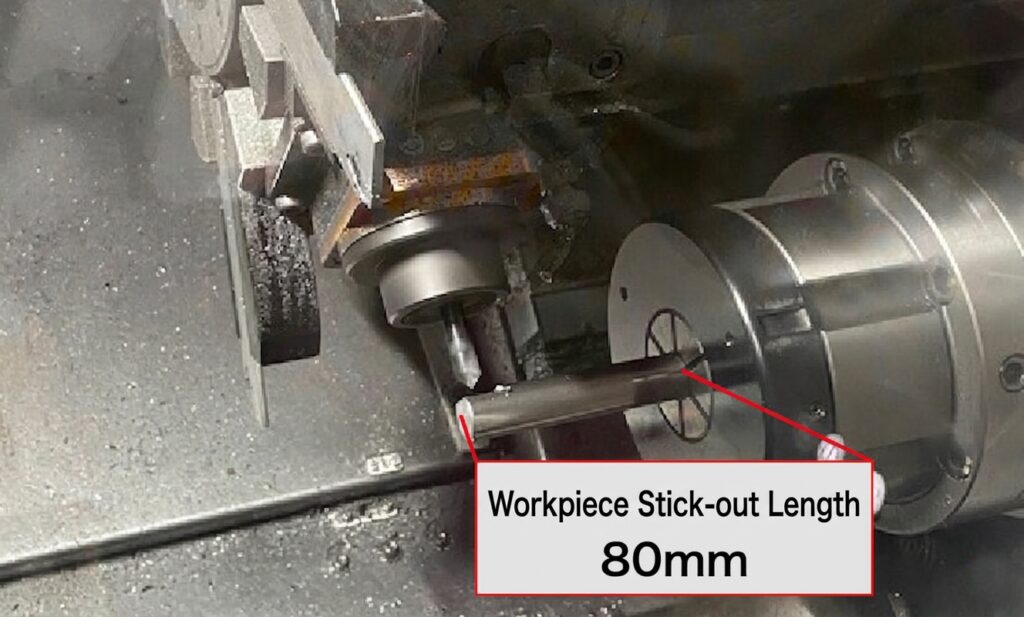
“Proces za koji sam smatrao da je posebno problematičan bio je ovaj proces ‘centralnog bušenja + skošavanje’. Zbog interferencije između kućišta vretena sa steznom čahurom za prihvat obratka te jedinke pogonjenog alata, kao i ograničenja raspona glodanja stroja, obradak je morao stršati približno 80 mm za operacije glodanja. Štoviše, budući da se obrada odvijala blizu čelne površine, obradak nismo mogli poduprijeti šiljkom. U uvjetima obrade s niskom krutošću, obrada je postala nestabilna. Vibracije su bile posebno izražene na modelima pojasnih iglica manjeg promjera, što je rezultiralo skošenjima s nepravilnim oblicima rupa.”
“Zatražili smo poboljšanja alata od više proizvođača i radili smo na poboljšanjima alata. Dali smo izraditi prilagođene alate od jednog proizvođača i proveli testove, ali mučili smo se pronaći alat koji bi pružio potrebno poboljšanje.”
Cilj produženog nenadziranog rada dospio je u slijepu ulicu.
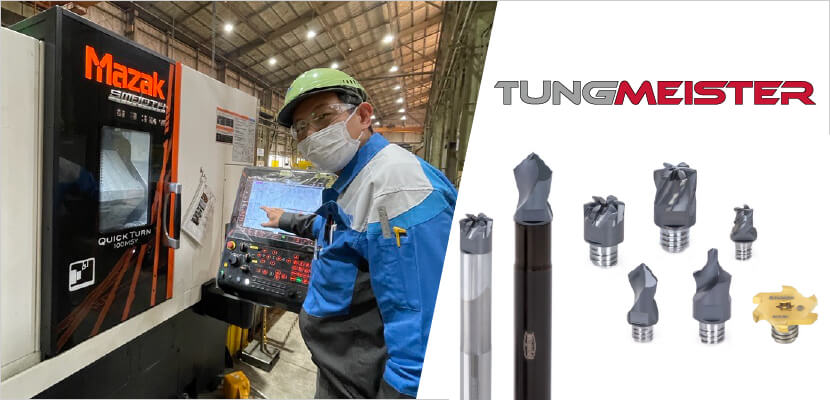
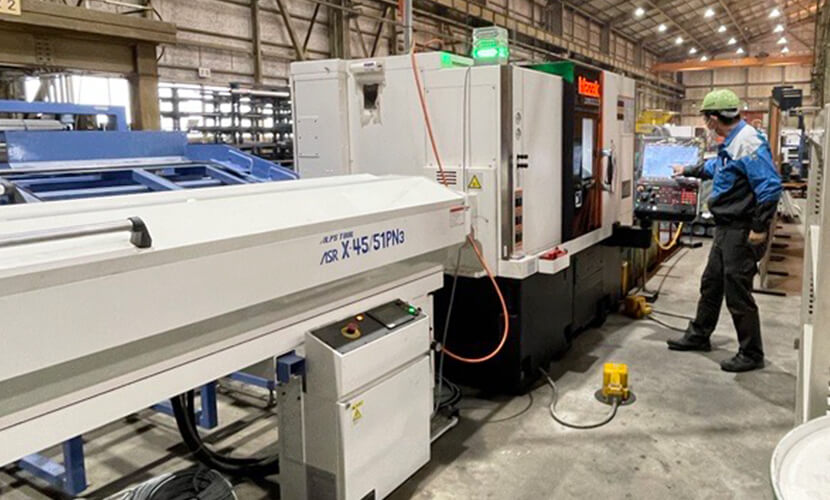
NC tokarilica s automatskim dodavačem šipki i nasuprotnim vretenom korištena za obradu središnjih iglica
Pogled na proces “Centralnog bušenje” + “skošavanje”
Rješenja za proces s uskim grlom
Baš u to vrijeme g. Ichihashi i Murata iz prodajnog ureda Tungaloya u Kyotu su se prvi put sreli.
Zahtjev za savjetovanje u vezi obrade proizvoda sa svrdlom, kojeg je g. Ichihashi odabrao, stigao je do Murate preko distributera. Kada je Murata posjetio g. Ichihashija, saznao je s kojim se izazovima g. Ichihashi suočavao.
“Za unapređenje procesa odrezivanja/tokarenja čeone površine, predložio sam TungCut. TungCut ima jedinstveno sjedište pločice u obliku luka koje pruža snažan otpor bočnim silama, što ga čini serijom alata za urezivanje/odrezivanje sposobnim ne samo za odrezivanje već i za operacije tokarenja. Odabrao sam pločicu u AH7025, našoj najnovijoj kvaliteti. Budući da je ova kvaliteta već pružila izvrsne rezultate kod drugih kupaca, preporučio sam testiranje s njom.”
“Kada smo testirali AH7025, postigli smo veću trajnost alata i riješili jedan od procesa s uskim grlom. Izvorno smo koristili emulziju s idejom veće trajnosti alata i kvalitete završne obrade površine. Međutim, korištenje rashladne tekućine zahtijeva periodičnu zamjenu zbog degradacije kvalitete vode, a odlaganje emulzije kao otpadnog ulja je sve problematičnije u kontekstu pooštrenih ekoloških zahtjeva. Zbog toga smo željeli uspostaviti suhu obradu bez rashladne tekućine. U tom pogledu, AH7025 pružila je zadovoljavajuću kvalitetu završne obrade površine čak i u suhoj obradi, dok je zadovoljila i u pogledu ciljanog vijek trajanja alata. Bili smo iskreno impresionirani vašom tehnologijom alata.”
“Za drugi proces s uskom grlom—’centralno bušenje + skošavanje’—predvidio sam da će biti teško poboljšati proces s obzirom na uvjete obrade s obratkom malog promjera i dugog prepusta. Budući da alat s izmjenjivom glavom TungMeister nudi širok izbor glava za skošavanje, istražio sam možemo li odabrati optimalnu glavu za obradu pojasnih iglica iz ovog asortimana.”
Glodalo s izmjenjivom glavom TungMeister: Opsežne varijacije glava za skošavanje
Glodala s izmjenjivim glavama TungMeister nudi opsežan asortiman glava. Osim kutnih glava, uključuje glave za visoki posmak, kugle, glave za skošavanje, glave za bušenje i glave za izradu utora. Asortiman alata za skošavanje sadrži glave za skošavanje s izrazito različitim karakteristikama.
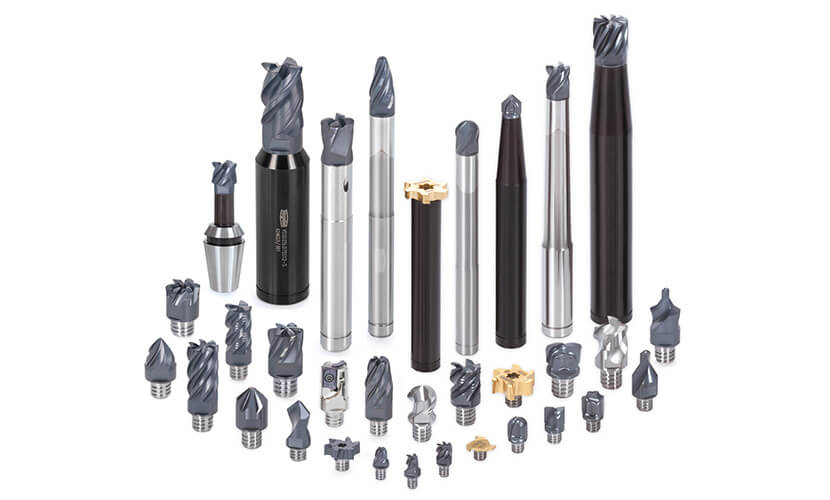
“Među više dostupnih tipova glava, odabrao sam tip VDS—najoštriji dizajn oštrica s najnižim otporom—za ovu primjenu.”
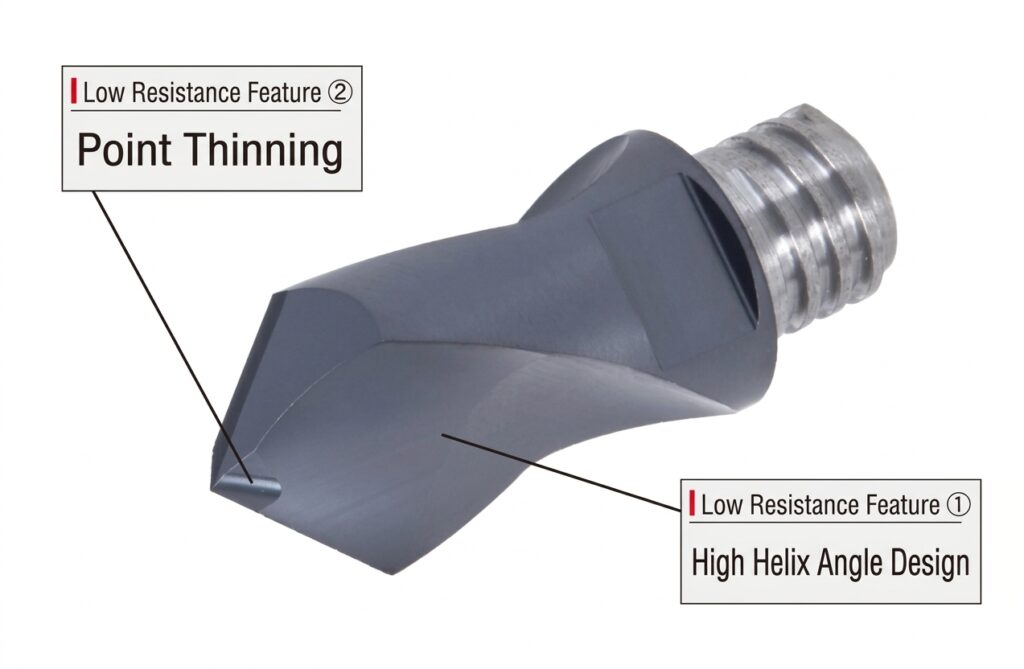
Glave za skošavanje TungMeister dostupne su u tri tipa: “jeftiniji prešan tip VCP,” “tip VCA s više oštrica za produktivnost,” i “tip VDS s dizajnom velikog kuta spirale za rezanje s niskim otporom.”
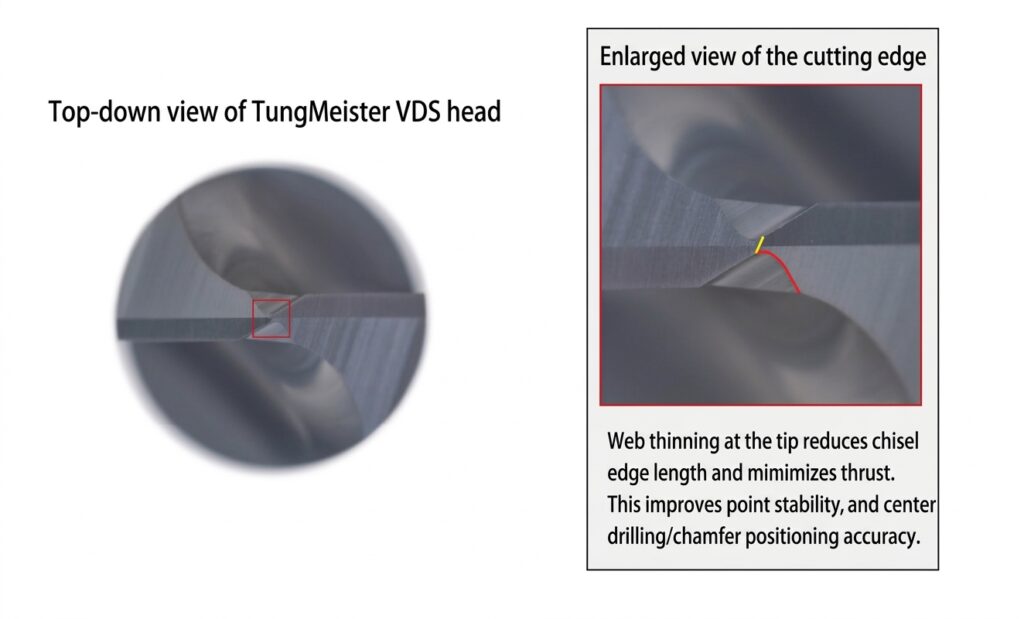
“Odabrao sam tip VDS očekujući da će njegov veliki kut spirale i dizajn oštrice niskog otpora biti prikladni za ovu primjenu. Također, kada sam ispitao konkurentske alate za chamfering koje je Tsubakimoto Mayfran koristio, nijedan nije imao stanjivanje primijenjeno na reznu oštricu. Mislio sam da će korištenje tipa VDS s njegovom značajkom stanjenog vrha smanjiti aksijalnu silu, čime se smanjuje savijanje obratka u uvjetima niske krutosti.”
Asortiman glava za skošavanje TungMeister
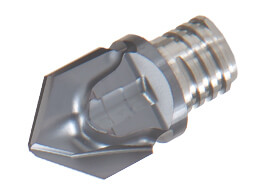
Isplativi tip VCP (s središnjom reznom oštricom)
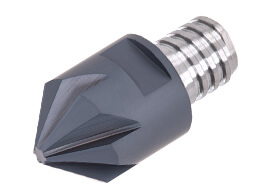
Tip VCA usmjeren na produktivnost (bez središnje rezne oštrice)
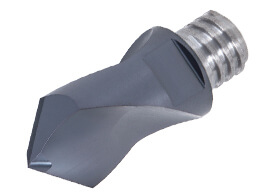
Tip VDS usmjeren na oštrinu (s središnjom reznom oštricom)
Značajke tipa VDS
- Pogled s čela glava VDS
- Glava VDS
Postizanje 48-satnog nenadziranog rada vikendom
S visokim očekivanjima za uspjeh, testiranje je započelo. Dok je konvencionalni alat vibrirao tijekom obrade, tip VDS je značajno smanjio vibracije. Nakon potvrde stabilne obrade, testiranje je prešlo na test u proizvodnji u pogonu. Rezultati testa pokazali su:
- Vijek trajanja alata produžen na 3.000 dijelova—5 puta duže od prethodnog vijeka trajanja alata postavljenog na 600 komada
- Područje skošenja, koje je prethodno bilo nepravilnog oblika, sada je pravilnog kružnog oblika, poboljšavajući kvalitetu proizvoda
Ovo su bila značajna poboljšanja.
“Rezultati obrade s ovim alatom bili su zapanjujući niz novih otkrića. Rješavanje dva procesa s uskim grlom i postizanje 48-satnog nenadziranog rada vikendom uvelike je doprinijelo poboljšanju produktivnosti na liniji obrade pojasnih iglica. Obrada pojasnih iglica korištenjem univerzalnih strojeva još nije postignuta čak ni u inozemstvu pa vjerujem da ova nova linija troškovima konkurira proizvodnim linijama u inozemstvu.”
“Osim poboljšane stabilnosti obrade i produženog vijeka trajanja alata, također cijenimo lakoću zamjene alata TungMeister. S monolitnim alatima, svaka zamjena alata zahtijevala je otpuštanje i ponovno zatezanje stezne čahure, prilagodbu duljine prepusta alata i izvođenje korekcija pomaka duljine alata u NC programu. Također smo koristili alate za skošavanje s pričvršćivanjem glave vijkom, ali bilo je incidenata gdje su vijci prilikom zamjene glave pali u radni dio stroja te se izgubili. TungMeister, koji omogućuje zamjenu glave korištenjem samo ključa bez uklanjanja drške, znatno unapređuje operaciju zamjene alata.”
Prednosti alata s izmjenjivim glavama na tokarilicama—gdje su zamjene alata u stroju česte—jako su cijenjene.
Obrađeni chamfer korištenjem glave tipa TungMeister VDS
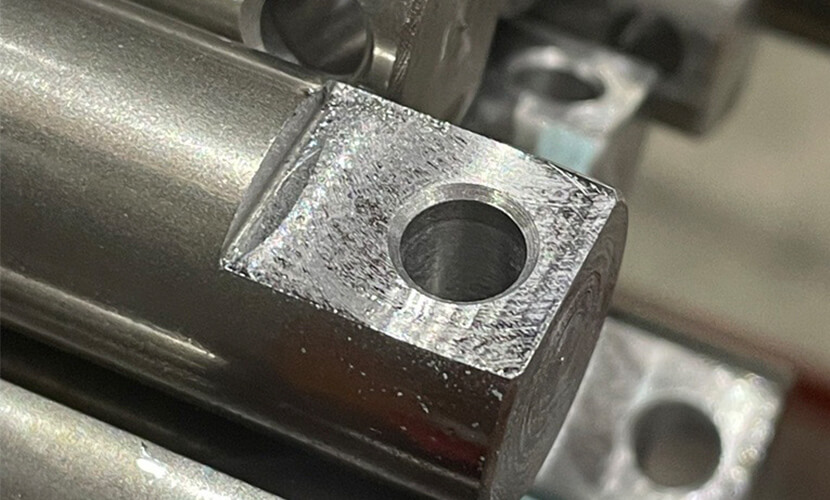
Ključne točke poboljšanja
-
Glava za skošenje s niskom otporom rezanju tip VDS korištena za “Centralno bušenje” + “Skošavanje” u uvjetima niske krutosti obratka — Postignuta stabilna obrada i značajno poboljšana trajnost alata
Glava tipa VDS ima dizajn velikog kuta spirale i geometriju stanjene rezne oštrice. Smanjuje otpor rezanju i tako manje savija obradak te omogućuje stabilnu obradu čak i u uvjetima niske krutosti.
-
Rješavanje procesa s uskim grlom omogućilo je 48-satnu nenadziranu proizvodnju
Stabilizirana obrada značajno je poboljšala vijek trajanja alata. Smanjenje učestalosti zamjene alata doprinijelo je produženju vremena nenadziranog rada.
Prema još dužem nenadziranom radu
Tsubakimoto Mayfran se ne zadovoljava trenutnim poboljšanjima pa se već razmišlja o daljnjim poboljšanjima.
“Sada kada su dva procesa s uskim grlom riješena, drugi proces obrade—obrada čeone površine—postao je trenutno usko grlo. Poboljšanjem ovog procesa želimo postići 60 sati nenadziranog rada.”
Nakon što je čuo sljedeći cilj, Murata je odgovorio:
“Slično procesu ‘centralnog bušenja + skošavanja’ i obrada čeone površine se odvija u uvjetima niske krutosti. I ovdje želim postići stabilnu obradu i produljeni vijek trajanja alata odabirom glodala s najnižim mogućim otporom rezanju.”
“Od pridruživanja ovoj tvrtki, cijenio sam moto ‘Nevolja je prilika’ kojeg me naučio stariji kolega. Kao u ovom slučaju, stvari ponekad idu dobro, ali također postoje trenutci kada obrada ne ide kako je planirano i nastaje problem. Međutim, umjesto da lako odustanem, vjerujem da je najvažnije istražiti postoje li druge ideje ili mjere poboljšanja i nastaviti s izazovima. Osjećam da rješavanje problema u posebno teškim slučajevima jača odnos povjerenja s kupcem.”
Murata je također posvećen sljedećem izazovu postizanja 60-satnog nenadziranog rada.
“Postoje mnoge stvari u obradi koje možete razumjeti samo stvarnim pokušajem. Namjeravamo si postavljati nove izazove bez ograničavanja postojećim konceptima.”
G. Ichihashi podijelio je svoje težnje za sljedeći izazov.
Mi u Tungaloyu ćemo nastaviti u nastojanju da podržavamo profesionalce u proizvodnji, koji se svakodnevno prihvaćaju novih izazova.
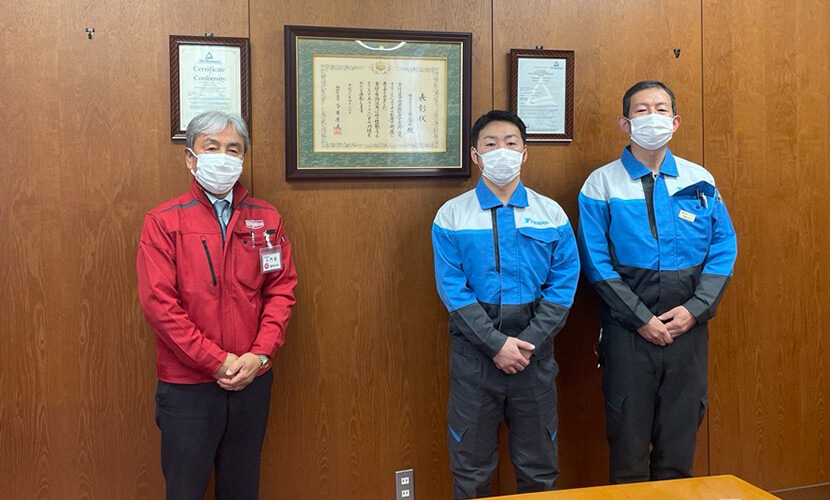
Lijevo: G. Daisuke Kuroiwa, načelnik odjela, Proizvodni odjel, 1. proizvodni odjel
Desno: G. Junpei Ichihashi, Odjel za proizvodnu tehnologiju
Proizvodi predstavljeni u ovom članku
Odaberite optimalni alat iz raznolikog programa geometrija alata za poboljšanje učinkovitosti obrade
TungMeister
Dramatično smanjite vrijeme zamjene alata