Iwaki, Japan – listopad 2026. – Tungaloy Corporation (predsjednik: Satoshi Kinoshita, sjedište: grad Iwaki, prefektura Fukushima) proširio je svoj DrillMeister sustav alata za bušenje sa zamjenjivom glavom dodavanjem DS2025 geometrije s DLC prevlakom u DMN liniju glava svrdla, jačajući svoju ponudu za obradu non-ferrous metals. Ovo proširenje doprinosi visokobrzinskoj, visokoučinkovitoj obradi lakih komponenti i poluvodičkih dijelova.
Izazovi i trendovi
Potražnja za dijelovima i komponentama od non-ferrous metals raste, posebno za upotrebu u opremi za proizvodnju poluvodiča, električnim i elektroničkim komponentama te automobilskim dijelovima. Obrada ovih materijala predstavlja izazove poput formiranja naslage na reznom bridu i poteškoća u chip evacuation. Također raste potražnja za alatima za bušenje sa zamjenjivom glavom koji smanjuju ovisnost o skupim svrdlima od punog karbida, istovremeno rješavajući ove izazove obrade.
Pregled proizvoda
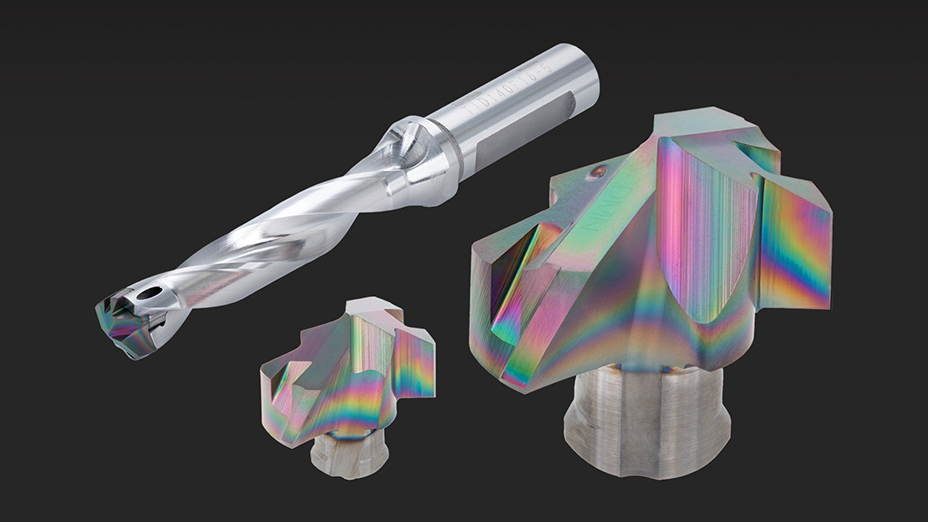
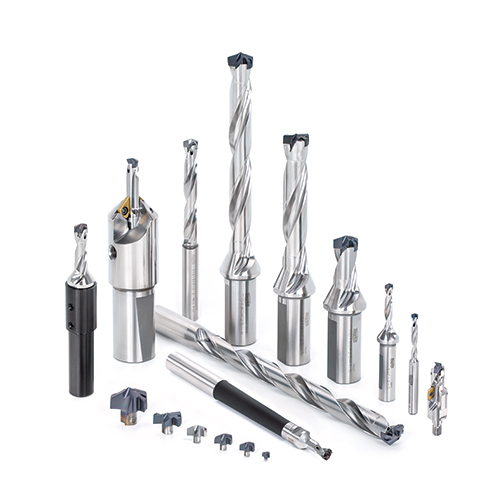
DrillMeister sustav alata za bušenje sa zamjenjivom glavom, koji sadrži zamjenjive glave svrdla, ne samo da omogućuje visoko ponovljivo bušenje korištenjem reznih vrhova s istom geometry svaki put, već također nudi širok raspon opcija za prilagodbu različitim promjerima rupa i dubinama obrade.
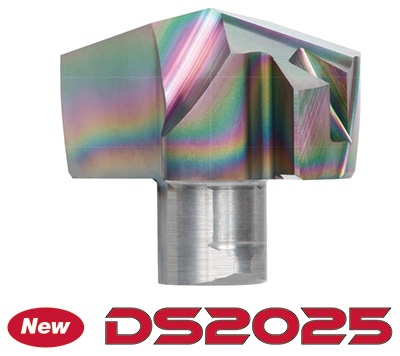
Nova geometrije s DLC (diamond-like carbon) prevlakom, DS2025, dodana je za obradu non-ferrous metals, omogućujući veću produktivnost i duži vijek trajanja alata.
Prednosti i značajke
Značajka 1: Izvrsna otpornost na naslagu na reznom bridu i dugi vijek trajanja alata
– DS2025, geometrije s DLC prevlakom, pruža izvrsnu ravnotežu otpornosti na chipping i otpornosti na trošenje.
– Značajno smanjuje formiranje naslage na reznom bridu tijekom obrade non-ferrous metals, održavajući dosljedno oštar rezni brid kroz duže razdoblje.
– Doprinosi dugom vijeku trajanja alata i stabilnosti procesa, posebno pri obradi materijala poput aluminija i legura bakra, koji su skloni naslazi na reznom bridu.
Značajka 2: Poboljšana pouzdanost bušenja kroz izvrsnu chip control
– Smanjuje trenje na reznom bridu tijekom bušenja, pomažući održavanju stabilnog oblika chip i doprinoseći poboljšanoj chip evacuation.
– Vrh svrdla uključuje oštra edge geometry koja pruža dobru cjelovitost brida, smanjujući opterećenje rezanja i generiranje topline.
– Ove značajke smanjuju rizik od začepljenja chip i loma alata, omogućujući pouzdane operacije bušenja.
Značajka 3: Postojeća TID tijela mogu se koristiti
– Nove glave svrdla pristaju postojećim TID tijelima bez ikakvih preinaka.
– Jednostavnom zamjenom glave svrdla omogućuje se glatki prijelaz na obradu non-ferrous metals.
Parametri obrade
■ Kratki chip koji se lako kontroliraju u non-ferrous metals
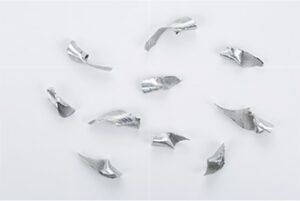
Legura aluminija (A5052)
| Alat | ø14 mm, L/D = 5 |
| Kruna svrdla | DMN140 |
| geometrije | DS2025 |
| Brzina rezanja | Vc = 300 m/min |
| feed | f = 0,25 mm/rev |
| Dubina rupe | H = 30 mm |
| hlađenje | Mokro |
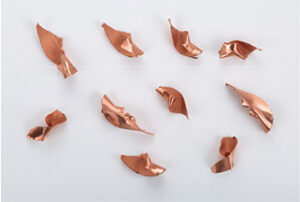
Bakar (C1020)
| Alat | ø14 mm, L/D = 5 |
| Kruna svrdla | DMN140 |
| geometrije | DS2025 |
| Brzina rezanja | Vc = 200 m/min |
| feed | f = 0.15 mm/okr |
| Dubina rupe | H = 30 mm |
| hlađenje | Mokro |
■ DLC prevlaka blokira prianjanje materijala, održavajući oštrinu brida
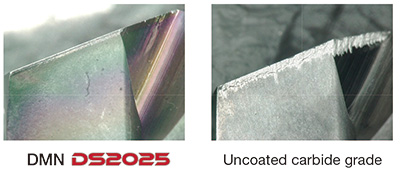
| Alat | ø10 mm, L/D = 3 |
| Kruna svrdla | DMN100 DS2025 |
| geometrije | Legura aluminija za die casting ADC12 |
| Brzina rezanja | Vc = 200 m/min |
| feed | f = 0,3 mm/rev (Through) |
| Dubina rupe | H = 30 mm |
| hlađenje | Mokro |
| Vrijeme obrade | 15 min |
Priče o uspjehu
POBOLJŠANA TRAJNOST ALATA
Produktivnost se utrostručuje korištenjem specijalizirane glave koja se može primijeniti s istim tijelom alata.
| Industrija | Inženjerstvo | |
| Komponenta | Električni dijelovi | |
| ISO kod materijala |  Obojeni metal |
|
| Materijal obratka | A5052 | |
| Stroj | Vertikalni obradni centar | |
| Obitelj alata | Bušenje | |
| Kategorija alata | Bušenje | |
| Naziv proizvoda | DrillMeister | |
| TSR br. | 5686H |