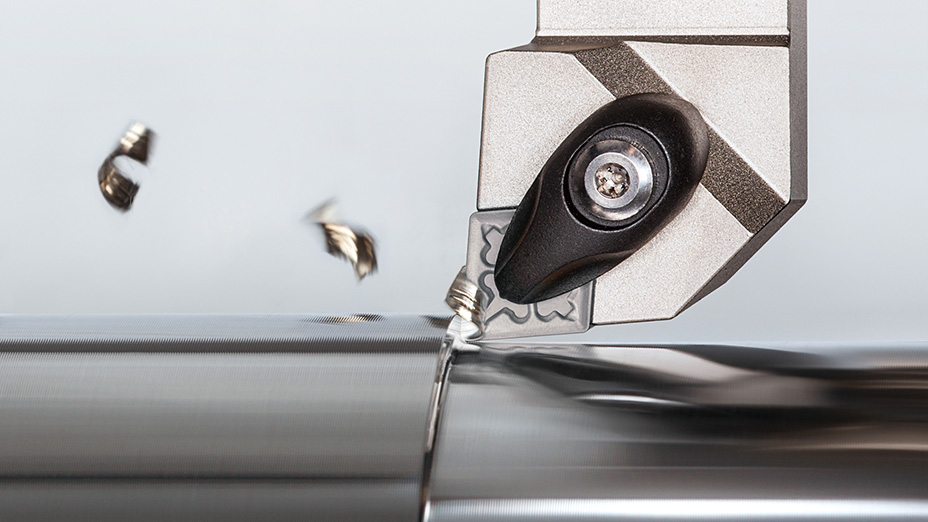
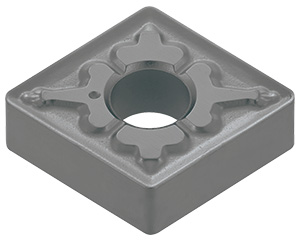
Iwaki, Japón – octubre de 2026 – Tungaloy Corporation (Presidente: Satoshi Kinoshita, Sede central: ciudad de Iwaki, prefectura de Fukushima) ha ampliado sus plaquitas de calidad de cermet NS9530 con 20 nuevas opciones de rompedor de Viruta -TM. Las nuevas plaquitas están disponibles en cinco formas (CNMG, DNMG, TNMG, VNMG y WNMG), cada una en versión estándar y en la versión ISO-EcoTurn, más económica. El rompedor de Viruta -TM ofrece una excelente alternativa al rompedor de Viruta -TS —la primera opción de Tungaloy para aplicaciones que van del acabado semifino al corte medio— cuando se necesita una mayor resistencia al chipping y a la rotura. El -TM también es adecuado para cortes interrumpidos ligeros.
Desafíos y Tendencias
En el torneado de acero, las etapas de acabado semifino a corte medio son fases críticas que requieren un equilibrio entre calidad y productividad. Especialmente en las operaciones de torneado de piezas de automoción y componentes de maquinaria general, como ejes y engranajes, el chipping frecuente y la rotura de la herramienta pueden provocar un mecanizado inestable y afectar negativamente al acabado superficial de los productos. Además, incluso a velocidades de corte bajas o medias, se requiere un acabado superficial estable y una larga vida útil de la herramienta, lo que supone un gran reto para los usuarios. Para satisfacer estos requisitos, resulta esencial contar con diseños de herramienta adaptados a los distintos tipos de corte, incluida la intensidad de las interrupciones, así como a las condiciones de corte, y la demanda del mercado de herramientas capaces de ofrecer un rendimiento de mecanizado estable va en aumento.
Descripción general del producto
La calidad de cermet NS9530 combina dureza y tenacidad gracias a la más reciente tecnología de tratamiento superficial de Tungaloy, lo que proporciona una excepcional resistencia al chipping y al desgaste. Al minimizar las irregularidades superficiales y reducir significativamente la formación de filo adherido, contribuye a mejorar el acabado superficial. Adecuado para una amplia gama de aplicaciones, desde el corte continuo hasta el interrumpido, el NS9530 permite obtener una excelente calidad superficial y un rendimiento de mecanizado estable.
Beneficios y Características
■NS9530
Característica 1: Excepcional resistencia al chipping y al desgaste gracias a una capa superficial lisa y resistente
– La composición y la distribución del tamaño de grano optimizadas desde la superficie de la plaquita hasta el sustrato proporcionan un excelente equilibrio entre dureza y tenacidad.
– Un 25 % más de tenacidad a la fractura en la superficie de la plaquita en comparación con las calidades convencionales.
Característica 2: Acabado superficial superior y vida útil estable de la herramienta gracias a una tecnología de superficie exclusiva
– La notable reducción de las irregularidades en la superficie de la plaquita minimiza la formación de filo adherido.
– Ofrece una mayor resistencia al desgaste y un acabado superficial brillante y de alta calidad.
Característica 3: Mayor estabilidad en los costes de herramientas gracias al uso de cermet
– Menos susceptible a las fluctuaciones del precio del tungsteno que las calidades de carburo.
■Rompedor de Viruta TM
Característica 1: Una alternativa para aplicaciones de acabado semifino a corte medio cuando la resistencia al chipping es prioritaria
– Ideal para operaciones en las que el chipping puede ser un problema con el rompedor de Viruta -TS, y también adecuado para cortes interrumpidos ligeros.
– Reduce el chipping y la rotura del filo, contribuyendo a un rendimiento de mecanizado estable.
Característica 2: Filo de corte resistente y geometry de rompedor de Viruta en 3D optimizada para el mecanizado de alto avance
– Perfectamente adaptado para el mecanizado de alta eficiencia de componentes de acero forjado y piezas similares.
Característica 3: Disponible en versión ISO-EcoTurn
– Contribuye a reducir los costes de herramientas y el consumo de material.
Desempeño de corte
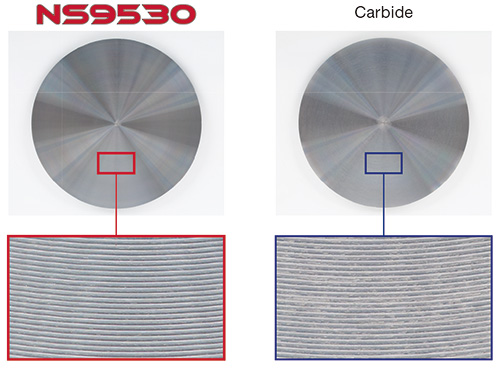
■ Comparación de la calidad superficial
| Inserto | CNMG120408-TM |
| Pieza de trabajo | S45C / C45 |
| Velocidad de corte | Vc = 150 m/min |
| avance | f = 0,15 mm/rev |
| Profundidad de corte | ap = 1 mm |
| Proceso de trabajo | Corte continuo |
| Refrigerante | Húmedo |
El NS9530 ofrece un acabado superficial brillante superior en comparación con las plaquitas de carburo.