


Simplifique el mecanizado de chaveteros en ejes con TungMeister VVFH
Un proceso más inteligente, del taladrado al acabado periférico
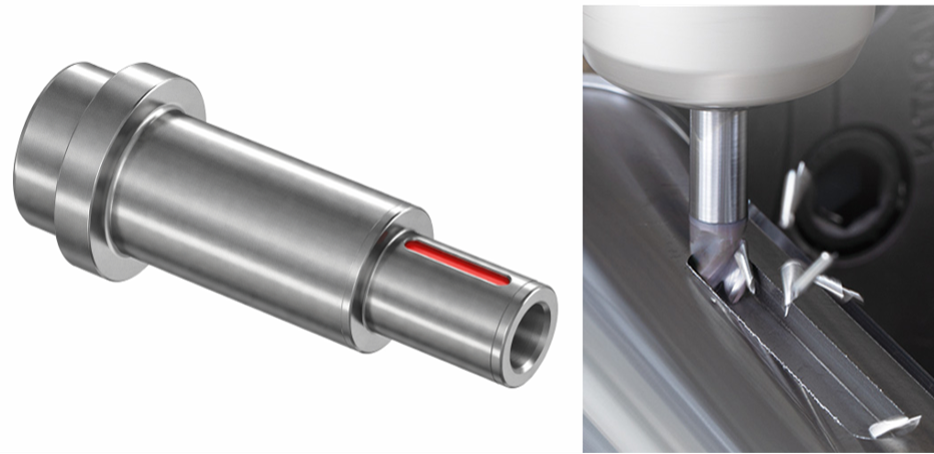
Para el mecanizado de chaveteros en ejes, los métodos habituales incluyen la entrada en rampa con una fresa de mango o el taladrado de un agujero piloto antes de mecanizar el ranurado con una fresa de mango.
Pero ¿es realmente óptimo ese método de mecanizado?
La entrada en rampa suele requerir una trayectoria de herramienta larga. El uso de brocas y fresas de mango por separado reduce la carga en cada herramienta, pero aumenta el número de herramientas y los cambios de herramienta.
El cabezal multifunción VVFH de TungMeister es una
fresa de mango de escuadrado de tres labios con capacidad de taladrado mejorada.
Puede taladrar directamente en la posición de inicio, desplazarse lateralmente para mecanizar el interior del ranurado y, a continuación, pasar al escuadrado para el acabado periférico.
En otras palabras, VVFH no es simplemente una “fresa de mango que puede taladrar”. Es una
herramienta diseñada para replantear de forma integral el proceso, el utillaje y la trayectoria de herramienta utilizados en el mecanizado de chaveteros en ejes.
¿Qué aprenderá en este artículo?
- Por qué el mecanizado de chaveteros en ejes tiende a requerir más procesos y herramientas
- Cómo VVFH conecta el taladrado, el ranurado y el acabado periférico
- Tecnologías que respaldan el rendimiento de VVFH en taladrado y ranurado
- Cómo elegir entre un mango de alta rigidez y un mango con portapinzas ER integrado
- Ejemplos de aplicaciones de clientes que demuestran la integración de procesos, una mayor vida útil de la herramienta y un mecanizado estable
- Condiciones de mecanizado que conviene comprobar al considerar VVFH
- Resumen
1. ¿Se han convertido los procesos convencionales de mecanizado de chaveteros en ejes en una norma incuestionable?
En los chaveteros de eje, especialmente en geometrías tipo pocket de fondo cerrado, la herramienta no puede entrar por el lateral.
Por ello, el método utilizado para alcanzar la profundidad de mecanizado requerida influye de forma significativa en el tiempo de mecanizado y en el número de herramientas necesarias.
Los tres métodos siguientes se utilizan habitualmente.
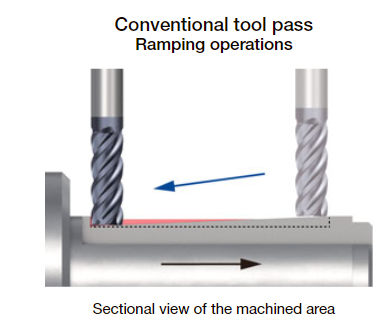
Método 1: Entrada en rampa con una fresa de mango
La fresa de mango entra en la pieza con un ángulo y va cortando gradualmente hasta la profundidad especificada.
A continuación, se desplaza lateralmente para mecanizar el interior del ranurado, seguido de escuadrado alrededor de la periferia para el acabado.
Aunque este método limita el número de cambios de herramienta, requiere una distancia de entrada suficiente para alcanzar la profundidad de mecanizado.
En ranurados profundos, la trayectoria de rampa se alarga y puede impedir reducir el tiempo de mecanizado.
Método 2: Pasadas superficiales repetidas y movimientos de avance lateral
La profundidad axial de corte se ajusta a un valor pequeño, y el interior del ranurado se mecaniza mediante cortes repetidos en el eje Z y movimientos de avance lateral.
Aunque esto facilita reducir la carga sobre la herramienta, aumenta el número de pasadas.
Cuando también se incluye el acabado periférico, el tiempo de mecanizado necesario para cada chavetero tiende a aumentar.
Método 3: Taladrar un agujero piloto y mecanizar el ranurado con una fresa de mango
Se utiliza una broca para crear un agujero piloto hasta la profundidad de mecanizado requerida.
A continuación, se cambia la herramienta por una fresa de mango, que mecaniza el interior del ranurado y realiza el escuadrado alrededor de la periferia para el acabado.
Este método reduce tanto la distancia de rampa como la carga de entrada sobre la fresa de mango, pero plantea los siguientes retos.
- Se requieren tanto una broca para agujero piloto como una fresa de mango
- Se requieren cambios de herramienta
- Se requieren más alojamientos de herramienta y unidades de herramienta motorizada
- Se requiere la gestión de compensaciones y vida útil de la herramienta para cada herramienta
- Aumentan el inventario de herramientas y el trabajo de preparación
DILEMA
Reducir el número de herramientas aumenta la longitud de la trayectoria de herramienta, mientras que acortar la trayectoria de herramienta aumenta el número de herramientas
VVFH resuelve este compromiso.
2. VVFH conecta el taladrado con el acabado periférico
VVFH es una fresa de mango de escuadrado de tres labios con filos de corte al centro que permiten el taladrado.
Puede taladrar directamente en dirección Z en la posición de inicio del mecanizado.
Tras alcanzar la profundidad especificada, puede desplazarse lateralmente para mecanizar el interior del ranurado.
A continuación, puede pasar directamente al escuadrado alrededor de la periferia del chavetero para el acabado.
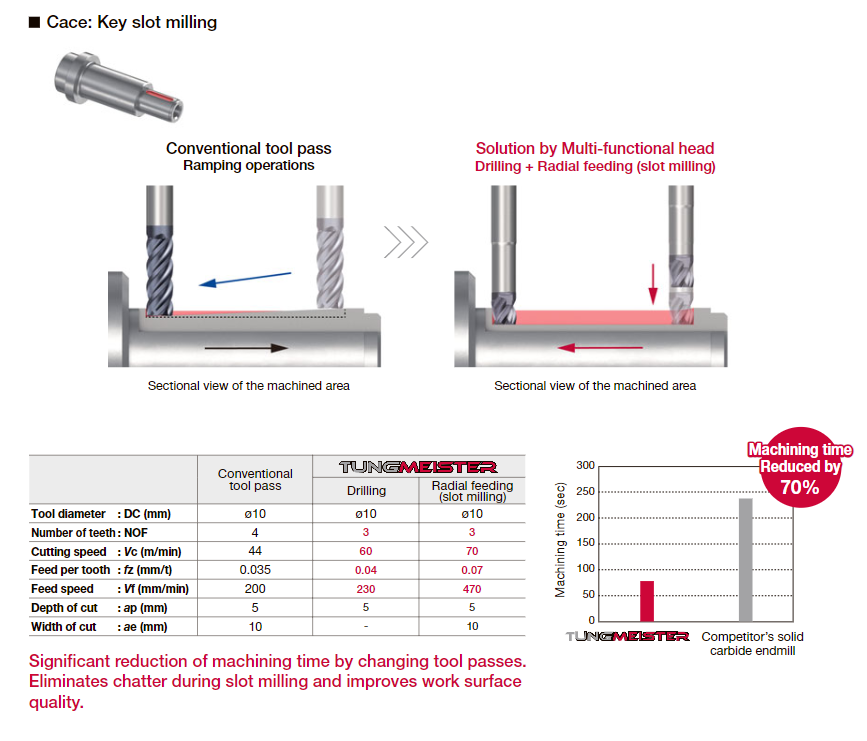
Comparación de métodos de mecanizado
Método convencional de entrada en rampa
→
Avance lateral dentro del ranurado
→
Acabado periférico por escuadrado
Método convencional de taladrado y fresa de mango
→
Cambio de herramienta
→
Mecanizado del ranurado con fresa de mango
→
Acabado periférico por escuadrado
Mecanizado con VVFH
→
Mecanizado lateral del ranurado
→
Acabado periférico por escuadrado
PUNTO CLAVE
VVFH es una herramienta que transforma la trayectoria de herramienta del chavetero
El valor de VVFH no se limita a añadir capacidad de taladrado a una fresa de mango convencional.
Su mayor ventaja es la capacidad de sustituir un proceso basado en la entrada en rampa o en múltiples herramientas por un
método de mecanizado continuo compuesto por taladrado, avance lateral y acabado periférico.
Ejemplo de mejora del tiempo de mecanizado
Mecanizado de chavetero en un eje S45C
Entrada en rampa convencional:
240 segundos
→ Con VVFH:
75 segundos
(fuente: documentación interna)
3. Tres tecnologías que respaldan un mecanizado estable con VVFH
El taladrado y el mecanizado de ranurados difieren tanto en la dirección de la carga aplicada a la herramienta como en las condiciones en las que se realiza la chip evacuation.
VVFH incorpora tecnologías que permiten realizar estas distintas operaciones de mecanizado con una sola herramienta.
Característica 1: Tres filos de corte al centro para taladrado
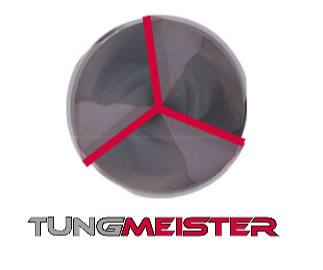
VVFH incorpora tres filos de corte al centro.
Durante el taladrado, los tres filos de corte participan en el corte, distribuyendo la carga entre los filos.
Como los filos de corte siguen siendo funcionales en el centro de la herramienta, VVFH puede entrar directamente en dirección Z desde la posición de inicio del mecanizado y, a continuación, pasar al avance lateral.
Característica 2: 150 % de volumen de flute frente al diseño convencional
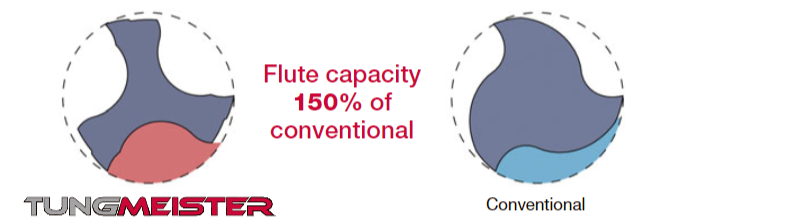
Durante el taladrado, la herramienta queda rodeada por la pieza, por lo que el espacio disponible para evacuar las virutas generadas es especialmente importante.
VVFH utiliza grandes pocket de viruta y ofrece
un 150 % del volumen de flute del diseño convencional
(fuente: documentación interna del producto).
Esta estructura reduce la acumulación de virutas durante el taladrado y facilita una transición fluida al mecanizado posterior con avance lateral.
Este gran volumen de flute no solo beneficia al taladrado, sino que también
contribuye de forma significativa a mejorar la chip evacuation durante el mecanizado de ranurado completo.
En operaciones de ranurado completo como el mecanizado de chaveteros, se compromete todo el diámetro de la herramienta en el corte, generando simultáneamente un gran volumen de virutas.
Un mayor volumen de flute dificulta que las virutas se acumulen dentro de los pocket y evita incrementos de la carga de corte causados por el recorte de viruta.
Esto permite
un mecanizado estable y constante desde el taladrado hasta el mecanizado de ranurados.
Característica 3: Resistencia a la vibración con geometry de paso variable
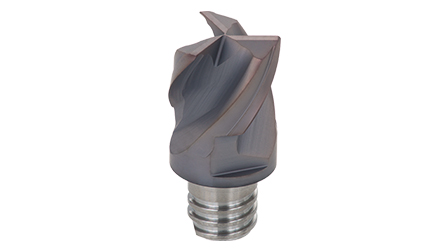
Durante el mecanizado lateral de ranurados, se compromete todo el diámetro de la herramienta en el corte, lo que genera altas cargas de corte y una mayor tendencia a que se produzcan vibraciones.
VVFH emplea un diseño de paso variable.
Su rendimiento de chip evacuation y su resistencia a la vibración respaldan trayectorias de herramienta que pasan del taladrado al avance lateral en el mecanizado de chaveteros y pocket.
TRES TECNOLOGÍAS
Tres filos de corte al centro × Gran volumen de flute × Paso variable
Estas tres tecnologías trabajan conjuntamente para permitir que una sola herramienta realice las dos operaciones de mecanizado diferentes: taladrado y mecanizado de ranurados.
4. Selección del mango adecuado para maximizar el rendimiento de VVFH
En el mecanizado de chaveteros en ejes, es importante no solo seleccionar el cabezal VVFH adecuado, sino también garantizar una rigidez suficiente en todo el conjunto de la herramienta, incluido el mango.
Durante el mecanizado de ranurado completo y el escuadrado periférico, se aplican cargas radiales a la herramienta.
Como principio básico, el conjunto de la herramienta debe ser
lo más corto y lo más grueso posible.
Mango de alta rigidez VSSD
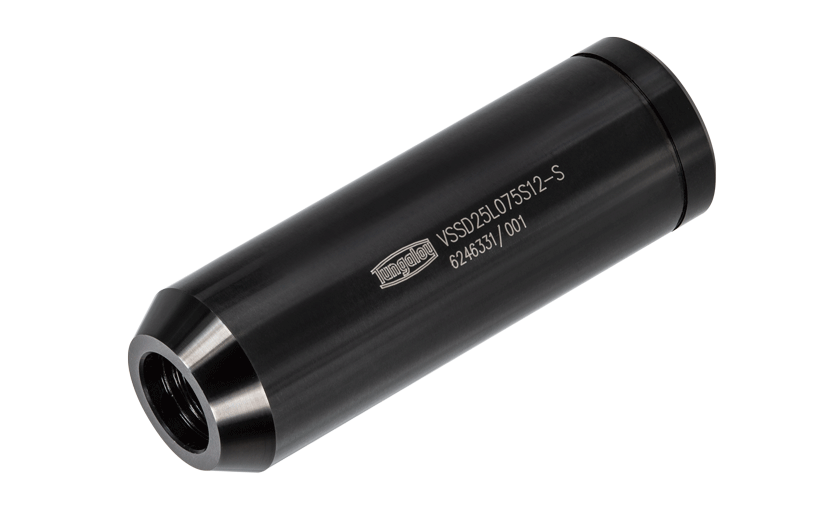
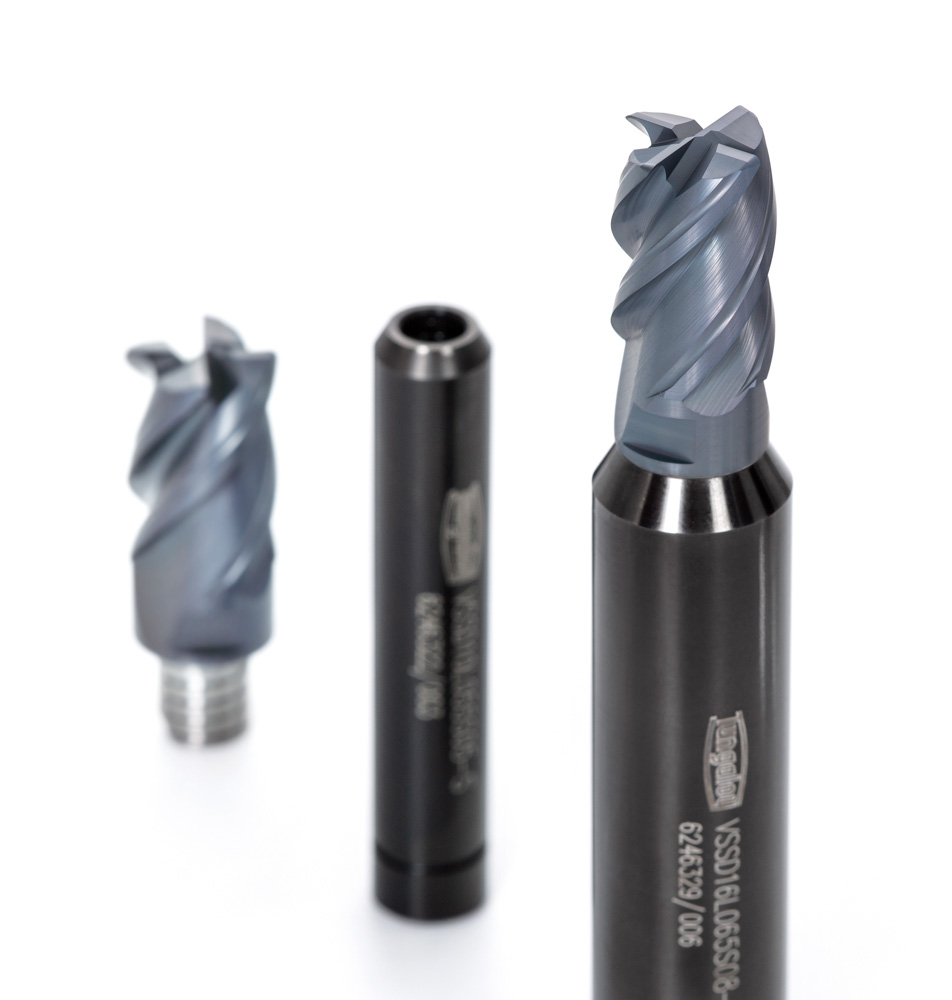
VSSD utiliza un mango cilíndrico recto con un diámetro mayor que la rosca de conexión del cabezal, lo que incrementa la rigidez de todo el conjunto de la herramienta.
Reduce la desviación de la herramienta en aplicaciones sometidas a altas cargas radiales, como el mecanizado de chaveteros con ranurado completo y el mecanizado de ranurados largos.
En una prueba de mecanizado de ranurado interno, demostró
un mecanizado sin vibraciones con hasta tres veces la profundidad de corte de la fresa de mango integral utilizada para la comparación.
Aplicaciones en las que VSSD es eficaz:
- Mecanizado de chaveteros con ranurado completo
- Mecanizado de ranurados largos
- Mecanizado de alta carga de materiales como el acero SCM
- Aplicaciones con vibraciones o desviación de la herramienta
- Aplicaciones con dimensiones inestables durante el acabado periférico por escuadrado
Mango con portapinzas ER integrado VER
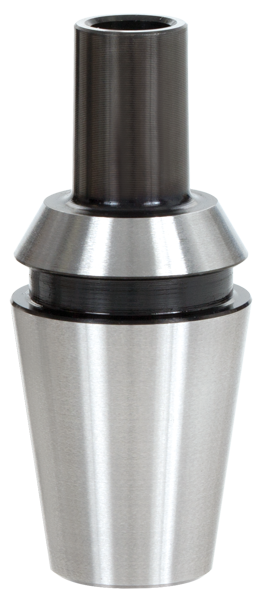
Este mango es eficaz en entornos que utilizan portapinzas ER en el lado de la máquina, incluidos tornos, máquinas multitarea y tornos automáticos tipo suizo.
Su diseño integrado compatible con portapinzas ER acorta el voladizo de la herramienta.
Ayuda a suprimir la desviación y las vibraciones en entornos donde es difícil mantener la rigidez, como las unidades de herramienta motorizada y las máquinas compactas.
Compatible con ER11, ER16, ER20 y ER25.
Directrices para la selección del mango
| Se requiere un voladizo corto en un torno o una máquina multitarea | Mango con portapinzas integrado VER |
|---|---|
| Se requiere mayor rigidez frente a cargas radiales durante el mecanizado de ranurados | Mango de alta rigidez VSSD |
| No hay interferencias y puede utilizarse un mango de mayor diámetro | Priorice la configuración más corta y lo más gruesa posible |
5. Ejemplos de aplicaciones de clientes
Los siguientes ejemplos de aplicaciones de clientes demuestran las capacidades de VVFH.
Compruebe cómo VVFH aportó mejoras en
integración de procesos, vida útil de la herramienta y estabilidad de mecanizado.
Caso 1
Eje de motor EV SCM440: seis veces más componentes al cambiar desde una fresa de mango HSS
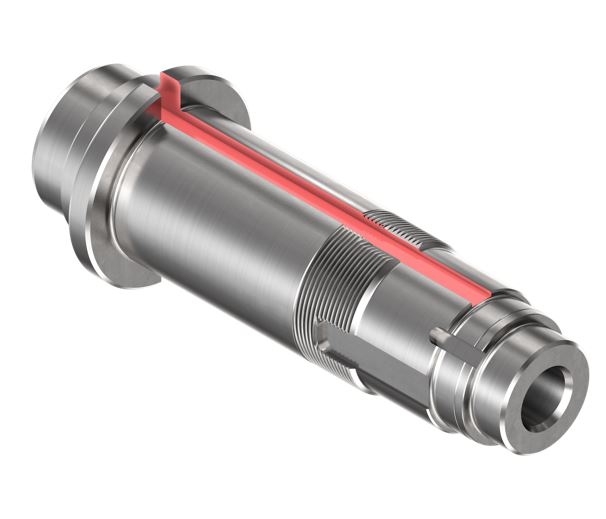
Detalles de la aplicación
- Componente: eje de motor para sistemas de tracción EV y HEV
- Material de la pieza: SCM440, 27–35 HRC
- Máquina: torno / suministro de refrigerante externo
- Operación: mecanizado de chavetero con un ancho de ranurado de 10 mm, longitud de ranurado de 400 mm y profundidad de 4,5 mm
Retos
- La fresa de mango HSS existente tenía una vida útil corta y requería sustitución tras mecanizar cinco componentes
- El modo de fallo era la rotura del filo de corte, lo que generaba la necesidad de una mayor vida útil de la herramienta
- La longitud de ranurado de 400 mm daba lugar a una distancia de mecanizado larga
Comparación de condiciones de corte
| Fresa de mango HSS convencional | VVFH + VSSD | |
|---|---|---|
| Herramienta y mango | Fresa de mango HSS ø8, 2 labios | VVFH0800S03R04S05 VSSD10L055S05-S |
| Material del cabezal y calidades | HSS recubierto | Metal duro AH715 |
| Velocidad de corte Vc | 23 m/min | 23 m/min |
| Profundidad de corte ap | 4,5 mm | 4,5 mm |
| Velocidad de avance | 45 mm/min | 45 mm/min |
| Voladizo | 20 mm | 20 mm |
| Componentes mecanizados por cabezal | 5 componentes | 30 componentes, 6 veces más |
| Modo de fallo | Rotura del filo de corte | Desgaste de flanco |
| Calidad superficial | Equivalente a la herramienta convencional | Buena |
| Estabilidad de la herramienta | Equivalente a la herramienta convencional | Buena |
PUNTO CLAVE
La construcción en metal duro y un mango de alta rigidez cambiaron el modo de fallo de rotura a desgaste estable
Se sustituyó la fresa de mango HSS por un cabezal VVFH de metal duro AH715 manteniendo la misma velocidad de corte, profundidad de corte y velocidad de avance.
También se utilizó un mango de alta rigidez VSSD.
Como resultado,
el modo de fallo cambió de una rotura repentina del filo de corte a un desgaste de flanco estable,
y el número de componentes mecanizados aumentó de cinco a 30.
La calidad superficial también mejoró.
Caso 2
Chavetero en eje SCM420/430: reducción de tres procesos a dos y de tres herramientas a una
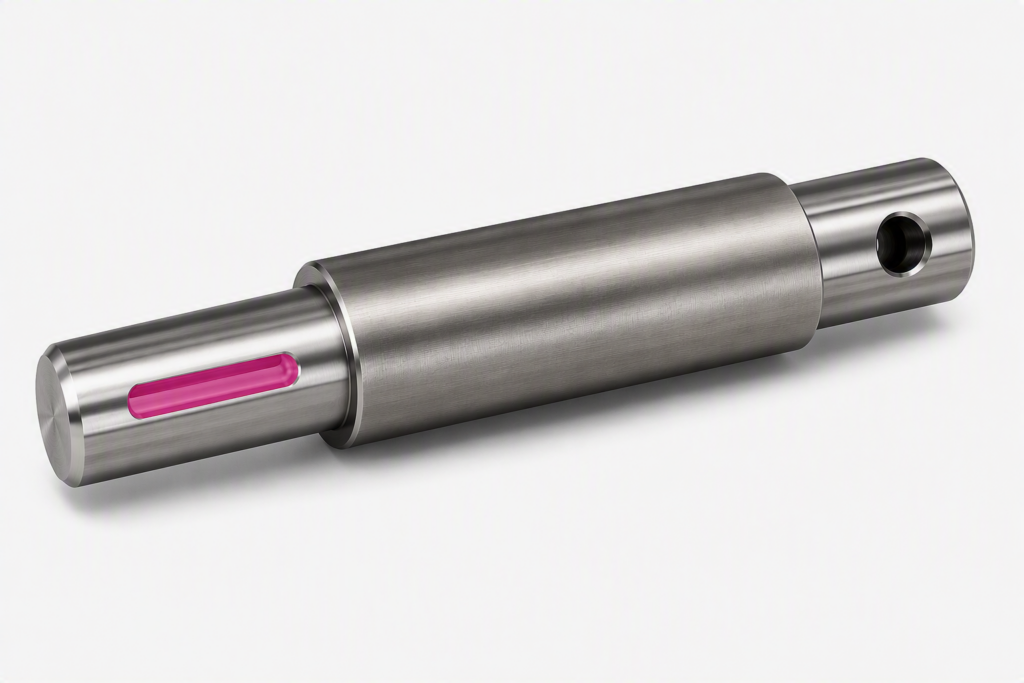
Detalles de la aplicación
- Componente: eje, mecanizado de desbaste de chavetero
- Material de la pieza: SCM420 / SCM430
- Máquina: centro de torneado con husillo motorizado
- Ancho de chavetero: 8 / 10 / 12 / 16 mm
Retos del método convencional de tres procesos
- 1. Taladrado de agujero piloto con una broca plana
- 2. Mecanizado de desbaste del ranurado con una fresa de mango de desbaste de cuatro labios
- 3. Acabado periférico con una fresa de mango de acabado de cuatro labios
- Se requerían tres herramientas, lo que suponía una carga considerable de trabajo en cambios de herramienta y gestión de herramientas
Condiciones de mecanizado con VVFH
- Taladrado: Vc = 60 m/min, fz = 0,03 mm/z
- Mecanizado lateral del ranurado: ap = 3,5 mm, Vc = 100 m/min, fz = 0,07 mm/z
- Buenos resultados tanto en taladrado como en mecanizado con avance lateral
Resultados de mejora
| Convencional | VVFH + VSSD | |
|---|---|---|
| Herramienta y mango | Fresa de mango de desbaste ø9, 4 labios | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| Avance por diente fz | 0,05 mm/z | 0,07 mm/z |
| Voladizo | 20 mm | 15 mm |
| Tasa de arranque de material | 22,28 cm³/min | 23,4 cm³/min |
| Número de procesos | 3 procesos | 2 procesos, desbaste + acabado |
| Número de herramientas necesarias | 3 herramientas | 1 herramienta |
| Calidad superficial | Inferior | Buena |
| Estabilidad de la herramienta | — | Buena |
PUNTO CLAVE
Taladrado y mecanizado de desbaste consolidados en una sola herramienta VVFH
Manteniendo el proceso de acabado periférico,
la broca plana y la fresa de mango de desbaste se consolidaron en una sola herramienta VVFH.
El número de procesos se redujo de tres a dos, y el número de herramientas necesarias se redujo de tres a una.
El voladizo también se acortó de 20 mm a 15 mm, lo que permitió un mayor avance a la vez que mejoraba la calidad superficial.
Caso 3
Chavetero en eje S45C: mecanizado en un solo proceso y mayor vida útil de la herramienta logrados simultáneamente
Detalles de la aplicación
- Componente: eje para un motor diésel
- Material de la pieza: S45C
- Máquina: torno con husillo de herramienta motorizada / suministro de refrigerante externo
- Operación: mecanizado de chavetero ø8, profundidad de corte de 5 mm y longitud de mecanizado de 58 mm
Reto
- El método convencional constaba de dos procesos: taladrado de agujero piloto con una broca ø8, seguido de mecanizado del ranurado con una fresa de mango ø8 de un competidor
- Se requería una mayor productividad mediante la integración de procesos
Comparación de condiciones de corte
| Herramienta convencional del competidor | VVFH + VSSD | |
|---|---|---|
| Herramienta y mango | Fresa de mango ø8, 4 labios | VVFH0800S03R04S05 VSSD10L055S05-S |
| Calidades | AlCrN | AH715 |
| Velocidad de corte Vc | 60 m/min | 60 m/min |
| Profundidad de corte ap | 5 mm | 5 mm |
| Avance por diente fz | 0,01 mm/z | 0,03 mm/z |
| Velocidad de avance | 95 mm/min | 215 mm/min |
| Piezas mecanizadas por cabezal | 126 piezas | 160 piezas |
| Tasa de arranque de material | 3,82 cm³/min | 8,59 cm³/min |
| Número de procesos | 2 procesos, taladrado + mecanizado de ranurado | Consolidado en 1 proceso |
| Calidad superficial | Buena | Buena |
PUNTO CLAVE
Optimice el avance en lugar de limitarse a reducirlo
Se propuso VVFH, con su capacidad de taladrado, para integrar los procesos.
Inicialmente se produjo chipping del filo de corte al mecanizar con el mismo avance bajo utilizado para la herramienta del competidor.
Sin embargo, al
optimizar el avance al valor recomendado de fz = 0,03 mm/z,
el número de piezas mecanizadas aumentó de 126 a 160.
La tasa de arranque de material se duplicó con creces, lo que permitió
tanto la integración de procesos como una mayor vida útil de la herramienta
y dio lugar a un cambio de herramienta satisfactorio.
Qué tienen en común los tres casos
Revise conjuntamente el proceso, el mango y las condiciones de corte, en lugar de limitarse a sustituir la herramienta
En los tres casos, la fresa de mango existente no se sustituyó simplemente por VVFH.
Los resultados se lograron combinando un
cambio de material de HSS a metal duro,
una mayor rigidez de la herramienta con un mango de alta rigidez VSSD,
un voladizo de herramienta más corto,
y
condiciones de avance adecuadas para VVFH.
En conjunto, estas medidas permitieron tanto la integración de procesos como una mayor vida útil de la herramienta.
6. Utilice condiciones diferentes para taladrado, mecanizado de ranurados y acabado periférico
VVFH puede realizar múltiples operaciones de mecanizado con una sola herramienta, pero esto no significa que todas las operaciones deban utilizar las mismas condiciones de corte.
Es importante establecer condiciones adecuadas para cada operación de mecanizado.
Taladrado
- Velocidad de corte durante el taladrado
- Avance en el eje Z
- Profundidad de taladrado
- Si se requiere avance a picoteo
- Suministro de refrigerante
- Condiciones de chip evacuation
Mecanizado de ranurados
- Avance por diente
- Profundidad axial de corte
- Ancho de ranurado
- Longitud de mecanizado
- Condiciones de chip evacuation
- Vibración o ruido anómalo
- Estado de daño de la herramienta
Acabado periférico por escuadrado
- Sobremetal para el acabado periférico
- Profundidad radial de corte
- Avance por diente
- Ancho de chavetero
- Dimensiones del shoulder
- corner radius requerido
- Estado de la superficie mecanizada
IMPORTANTE
Establezca condiciones óptimas para cada operación de mecanizado
La dirección y la magnitud de la carga aplicada a la herramienta difieren entre el taladrado, el mecanizado de ranurados y el acabado periférico.
El rendimiento de VVFH puede maximizarse
configurando condiciones de corte de forma individual para cada operación.
Resumen: VVFH cambia el enfoque convencional del mecanizado de chaveteros en ejes
En este artículo se presentaron los retos del mecanizado de chaveteros en ejes y las soluciones que ofrece TungMeister VVFH.
A continuación se resumen los puntos clave.
- El mecanizado de chaveteros en ejes plantea el dilema “número de herramientas frente a longitud de la trayectoria de herramienta”:
la entrada en rampa, el mecanizado con taladrado y fresa de mango, y el corte superficial repetido tienen ventajas y desventajas. - VVFH conecta el taladrado, el mecanizado de ranurados y el acabado periférico con una sola herramienta:
tres filos de corte al centro permiten una entrada directa en el eje Z seguida de avance lateral. - Tres tecnologías permiten un mecanizado estable:
tres filos de corte al centro, 150 % de volumen de flute y geometry de paso variable. - La selección del mango afecta directamente al rendimiento:
elija entre el mango de alta rigidez VSSD y el mango con portapinzas integrado VER según la aplicación. - Optimice las condiciones de corte para cada operación de mecanizado:
establezca condiciones individuales para taladrado, mecanizado de ranurados y acabado periférico. - Demostrado en aplicaciones de clientes:
los resultados incluyen una reducción del 69 % del tiempo de mecanizado, menos vibraciones, menos herramientas y menos cambios de herramienta. - El diseño de cabezal intercambiable reduce los costes de funcionamiento:
el mango puede reutilizarse.
Si desea mejorar su proceso de mecanizado de chaveteros en ejes, le invitamos a probar VVFH.