


Simplifique o Fresamento de Rasgos de Chaveta em Veios com a TungMeister VVFH
Um Processo Mais Inteligente, da Furação ao Acabamento Periférico
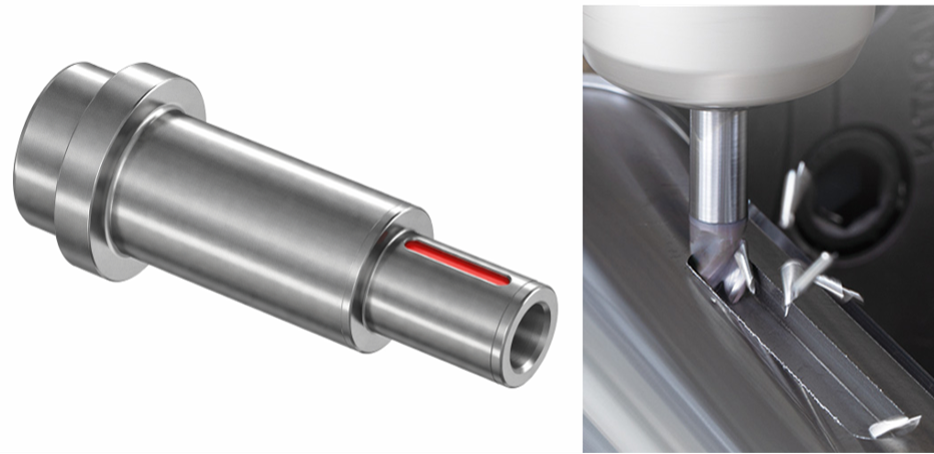
Para o fresamento de rasgos de chaveta em veios, os métodos comuns incluem o rampeamento com uma fresa de topo ou a furação de um furo guia antes de usinar o rasgo com uma fresa de topo.
Mas será que esse método de usinagem é realmente o ideal?
O rampeamento requer frequentemente um percurso de ferramenta longo. A utilização de brocas e fresas de topo separadas reduz a carga em cada ferramenta, mas aumenta o número de ferramentas e de trocas de ferramentas.
A cabeça multifuncional TungMeister VVFH é uma
fresa de topo de três cortes com capacidade de furação melhorada.
Pode furar diretamente na posição inicial, mover-se lateralmente para usinar o interior do rasgo e, em seguida, prosseguir para o fresamento de cantos retos para o acabamento periférico.
Por outras palavras, a VVFH não é simplesmente uma “fresa de topo que pode furar”. É uma
ferramenta concebida para repensar de forma abrangente o processo, o ferramental e o percurso de ferramenta utilizado para o fresamento de rasgos de chaveta em veios.
O Que Irá Aprender Neste Artigo
- Por que razão o fresamento de rasgos de chaveta em veios tende a exigir mais processos e ferramentas
- Como a VVFH liga a furação, o fresamento de rasgos e o acabamento periférico
- Tecnologias que suportam o desempenho de furação e fresamento de rasgos da VVFH
- Como escolher entre um encabadouro de alta rigidez e um encabadouro com pinça ER integrada
- Exemplos de aplicações de clientes que demonstram a integração de processos, maior vida útil da ferramenta e usinagem estável
- Condições de usinagem a verificar ao considerar a VVFH
- Resumo
1. Terão os Processos Convencionais de Fresamento de Rasgos de Chaveta em Veios se Tornado a Norma Inquestionável?
Para rasgos de chaveta em veios, particularmente formas de bolsas fechadas, a ferramenta não pode entrar pela lateral.
Por conseguinte, o método utilizado para atingir a profundidade de usinagem necessária tem um impacto significativo no tempo de usinagem e no número de ferramentas necessárias.
Os três métodos seguintes são habitualmente utilizados.
Método 1: Rampeamento com uma Fresa de Topo
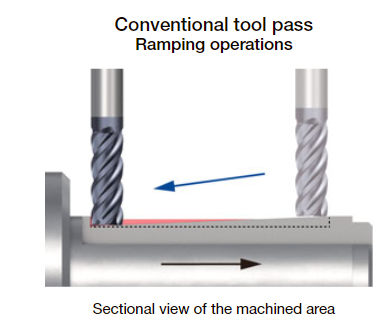
A fresa de topo entra na peça de trabalho num ângulo e corta gradualmente até à profundidade especificada.
Em seguida, move-se lateralmente para usinar o interior do rasgo, seguido de fresamento de cantos retos em redor da periferia para acabamento.
Embora este método limite o número de trocas de ferramentas, requer uma distância de entrada suficiente para atingir a profundidade de usinagem.
Para rasgos profundos, o percurso de rampeamento torna-se mais longo e pode impedir reduções no tempo de usinagem.
Método 2: Cortes Rasos Repetidos e Movimentos de Avanço Lateral
A profundidade de corte axial é definida para um valor pequeno, e o interior do rasgo é usinado através de cortes repetidos no eixo Z e movimentos de avanço lateral.
Embora isto facilite a redução da carga na ferramenta, aumenta o número de passagens.
Quando o acabamento periférico também está incluído, o tempo de usinagem necessário para cada rasgo de chaveta tende a tornar-se mais longo.
Método 3: Furação de um Furo Guia e Usinagem do Rasgo com uma Fresa de Topo
Uma broca é utilizada para criar um furo guia até à profundidade de usinagem necessária.
A ferramenta é então trocada por uma fresa de topo, que usina o interior do rasgo e realiza o fresamento de cantos retos em redor da periferia para acabamento.
Este método reduz tanto a distância de rampeamento como a carga de entrada na fresa de topo, mas cria os seguintes desafios.
- São necessárias tanto uma broca para furo guia como uma fresa de topo
- São necessárias trocas de ferramentas
- São necessários mais alojamentos de ferramentas e unidades de ferramentas acionadas
- É necessária a gestão do corretor e da vida útil para cada ferramenta
- O inventário de ferramentas e o trabalho de configuração aumentam
DILEMMA
Reduzir o número de ferramentas aumenta o comprimento do percurso, enquanto encurtar o percurso aumenta o número de ferramentas
A VVFH resolve este compromisso.
2. A VVFH Liga a Furação ao Acabamento Periférico
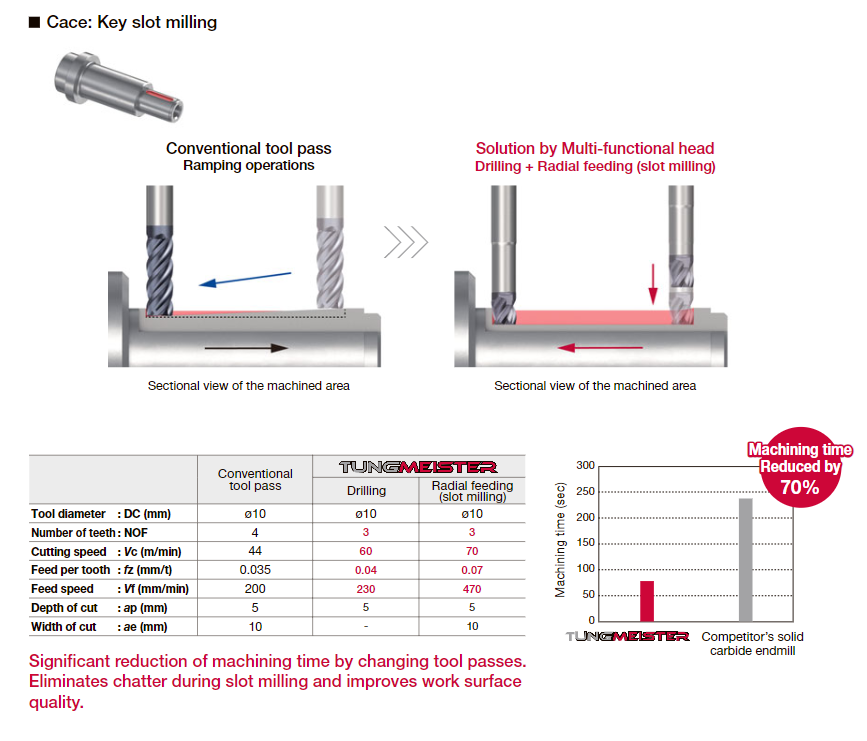
A VVFH é uma fresa de topo de três cortes com arestas de corte centrais que permitem a furação.
Pode furar diretamente na direção Z na posição de início da usinagem.
Após atingir a profundidade especificada, pode mover-se lateralmente para usinar o interior do rasgo.
Pode então prosseguir diretamente para o fresamento de cantos retos em redor da periferia do rasgo de chaveta para acabamento.
Comparação de Métodos de Usinagem
Método de Rampeamento Convencional
→
Avanço lateral dentro do rasgo
→
Acabamento periférico de cantos retos
Método Convencional de Broca e Fresa de Topo
→
Troca de ferramenta
→
Usinagem de rasgo com fresa de topo
→
Acabamento periférico de cantos retos
Usinagem com VVFH
→
Usinagem lateral de rasgo
→
Acabamento periférico de cantos retos
PONTO
A VVFH é uma ferramenta que transforma o percurso do rasgo de chaveta
O valor da VVFH não se limita à adição da capacidade de furação a uma fresa de topo convencional.
A sua maior vantagem é a capacidade de substituir um processo baseado em rampeamento ou múltiplas ferramentas por um
método de usinagem contínua que consiste em furação, avanço lateral e acabamento periférico.
Exemplo de Melhoria do Tempo de Usinagem
Usinagem de Rasgo de Chaveta num Veio de S45C
Rampeamento convencional:
240 segundos
→ Com VVFH:
75 segundos
(fonte: documentação interna)
3. Três Tecnologias que Suportam a Usinagem Estável com a VVFH
A furação e a usinagem de rasgos diferem tanto na direção da carga aplicada à ferramenta como nas condições em que as aparas são evacuadas.
A VVFH incorpora tecnologias que permitem que estas diferentes operações de usinagem sejam realizadas com uma única ferramenta.
Característica 1: Três Arestas de Corte Centrais para Furação
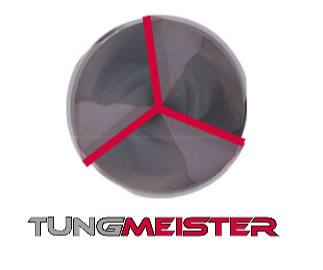
A VVFH apresenta três arestas de corte centrais.
Durante a furação, as três arestas de corte participam no corte, distribuindo a carga pelas arestas de corte.
Como as arestas de corte permanecem funcionais no centro da ferramenta, a VVFH pode entrar diretamente na direção Z a partir da posição de início da usinagem e depois transitar para o avanço lateral.
Característica 2: Volume de Canal 150% Superior em Comparação com o Design Convencional
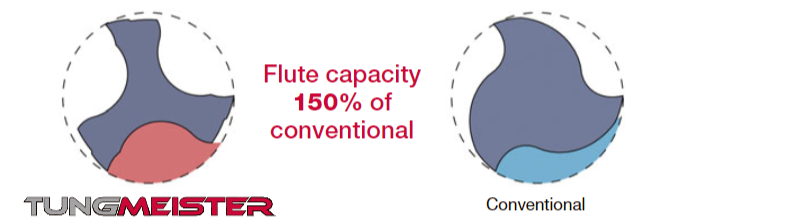
Durante a furação, a ferramenta é rodeada pela peça de trabalho, tornando o espaço disponível para a evacuação das aparas geradas particularmente importante.
A VVFH utiliza bolsas de aparas grandes e proporciona
150% do volume de canal do design convencional
(fonte: documentação interna do produto).
Esta estrutura reduz a acumulação de aparas durante a furação e facilita uma transição suave para a usinagem subsequente por avanço lateral.
Este grande volume de canal não só beneficia a furação, como também
contribui significativamente para a melhoria da evacuação de aparas durante o fresamento de rasgos cheios.
Em operações de rasgos cheios, como o fresamento de rasgos de chaveta, todo o diâmetro da ferramenta está envolvido no corte, produzindo um grande volume de aparas simultaneamente.
Um maior volume de canal torna mais difícil a acumulação de aparas no interior das bolsas e evita aumentos na carga de corte causados pelo recorte de aparas.
Isto permite uma
usinagem consistentemente estável, da furação ao fresamento de rasgos.
Característica 3: Resistência à Vibração com Geometria de Hélice Variável
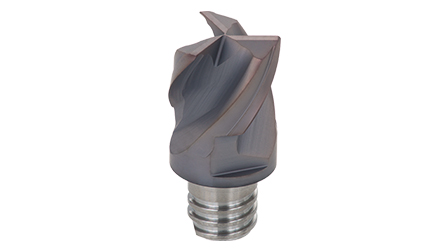
Durante a usinagem lateral de rasgos, todo o diâmetro da ferramenta está envolvido no corte, resultando em elevadas cargas de corte e numa maior tendência para a ocorrência de vibrações.
A VVFH utiliza um design de hélice variável.
O seu desempenho de evacuação de aparas e a resistência à vibração suportam percursos de ferramenta que transitam da furação para o avanço lateral na usinagem de rasgos de chaveta e bolsas.
TRÊS TECNOLOGIAS
Três Arestas de Corte Centrais × Grande Volume de Canal × Hélice Variável
Estas três tecnologias trabalham em conjunto para permitir que uma ferramenta realize as duas operações de usinagem diferentes de furação e fresamento de rasgos.
4. Selecionar o Encabadouro Certo para Maximizar o Desempenho da VVFH
No fresamento de rasgos de chaveta em veios, é importante não só selecionar a cabeça VVFH apropriada, mas também garantir rigidez suficiente em todo o conjunto da ferramenta, incluindo o encabadouro.
Durante o fresamento de rasgos cheios e o acabamento periférico de cantos retos, são aplicadas cargas radiais à ferramenta.
Como princípio básico, o conjunto da ferramenta deve ser
o mais curto e o mais espesso possível.
Encabadouro de Alta Rigidez VSSD
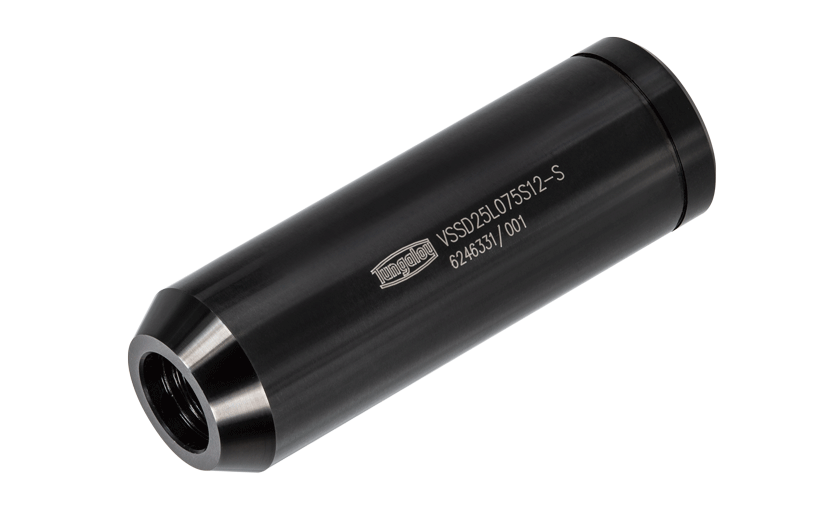
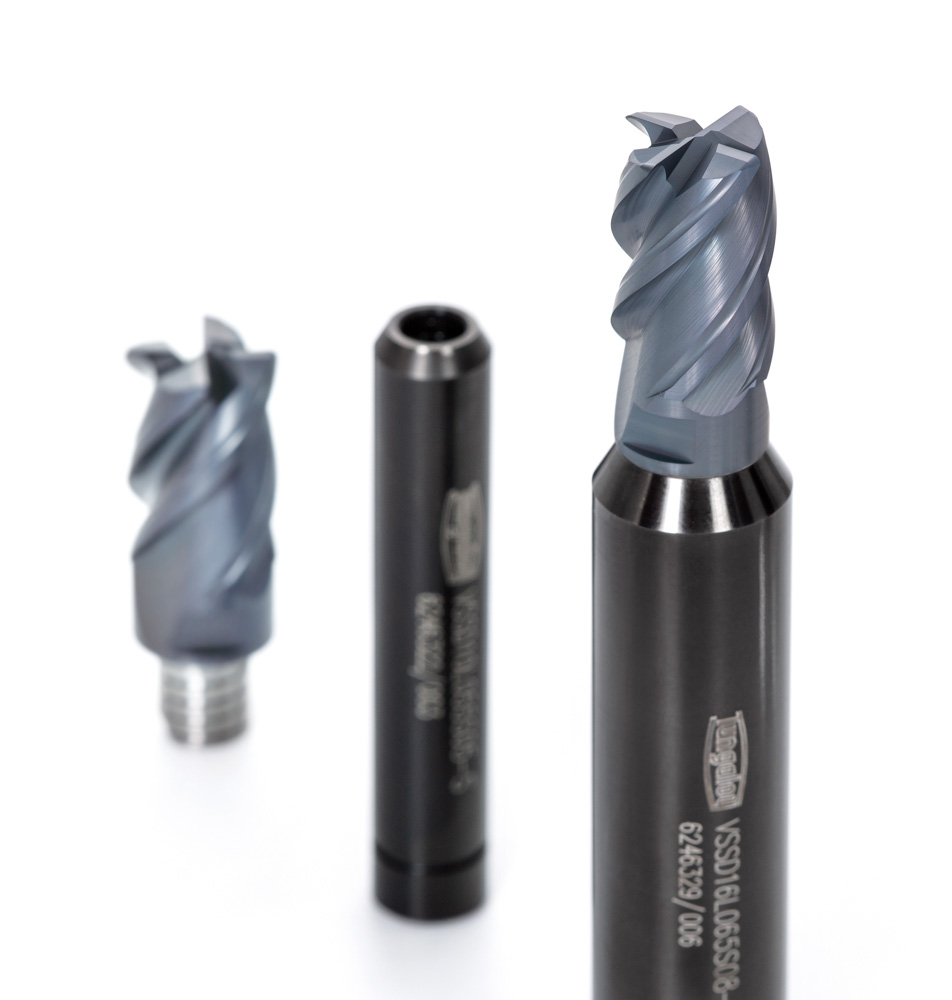
O VSSD utiliza um encabadouro cilíndrico que é maior em diâmetro do que a rosca de ligação da cabeça, aumentando a rigidez de todo o conjunto da ferramenta.
Reduz a deflexão da ferramenta em aplicações sujeitas a elevadas cargas radiais, tais como o fresamento de rasgos de chaveta cheios e a usinagem de rasgos longos.
Num teste interno de usinagem de rasgos, demonstrou
usinagem sem vibrações até três vezes a profundidade de corte da fresa de topo inteiriça utilizada para comparação.
Aplicações onde o VSSD é eficaz:
- Fresamento de rasgos de chaveta cheios
- Usinagem de rasgos longos
- Usinagem de elevada carga em materiais como aço SCM
- Aplicações com vibração ou deflexão da ferramenta
- Aplicações com dimensões instáveis durante o acabamento periférico de cantos retos
Encabadouro com Pinça ER Integrada VER
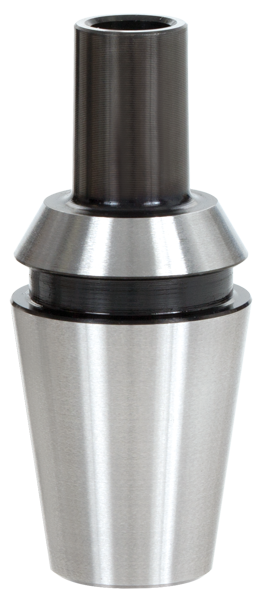
Este encabadouro é eficaz em ambientes que utilizam pinças ER do lado da máquina, incluindo tornos, máquinas multitarefa e tornos automáticos tipo suíço.
O seu design integrado compatível com pinças ER encurta o balanço da ferramenta.
Ajuda a suprimir a deflexão e a vibração em ambientes onde a rigidez é difícil de manter, tais como unidades de ferramentas acionadas e máquinas compactas.
Compatível com ER11, ER16, ER20 e ER25.
Diretrizes para Seleção de Encabadouros
| É necessário um balanço curto num torno ou máquina multitarefa | Encabadouro com pinça integrada VER |
|---|---|
| É necessária maior rigidez contra cargas radiais durante a usinagem de rasgos | Encabadouro de alta rigidez VSSD |
| Não há interferência e pode ser utilizado um encabadouro de maior diâmetro | Priorizar a configuração mais curta e espessa possível |
5. Exemplos de Aplicações de Clientes
Os seguintes exemplos de aplicações de clientes demonstram as capacidades da VVFH.
Veja como a VVFH proporcionou melhorias na
integração de processos, vida útil da ferramenta e estabilidade de usinagem.
Caso 1
Veio de Motor EV em SCM440: Seis Vezes Mais Componentes ao Mudar de uma Fresa de Topo HSS
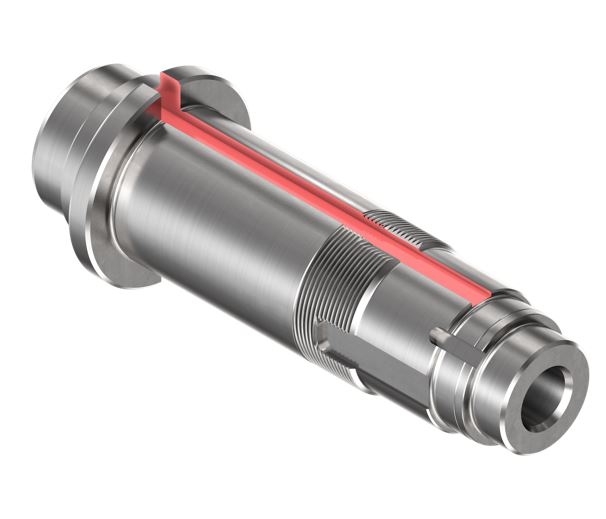
Detalhes da Aplicação
- Componente: Veio de motor para sistemas de acionamento EV e HEV
- Material da peça: SCM440, 27–35 HRC
- Máquina: Torno / fornecimento de refrigeração externa
- Operação: Fresamento de rasgo de chaveta com uma largura de rasgo de 10 mm, comprimento de rasgo de 400 mm e profundidade de 4,5 mm
Desafios
- A fresa de topo HSS existente tinha uma vida útil curta e exigia substituição após a usinagem de cinco componentes
- O modo de falha era a fratura da aresta de corte, criando a necessidade de uma vida útil mais longa da ferramenta
- O comprimento do rasgo de 400 mm resultou numa longa distância de usinagem
Comparação de Condições de Corte
| Fresa de Topo HSS Convencional | VVFH + VSSD | |
|---|---|---|
| Ferramenta e encabadouro | Fresa de topo HSS ø8, 2 cortes | VVFH0800S03R04S05 VSSD10L055S05-S |
| Material da cabeça e classe | HSS revestido | Metal duro AH715 |
| Velocidade de corte Vc | 23 m/min | 23 m/min |
| Profundidade de corte ap | 4,5 mm | 4,5 mm |
| Avanço | 45 mm/min | 45 mm/min |
| Projeção | 20 mm | 20 mm |
| Componentes usinados por cabeça | 5 componentes | 30 componentes, 6 vezes mais |
| Modo de falha | Fratura da aresta de corte | Desgaste de flanco |
| Qualidade de superfície | Equivalente à ferramenta convencional | Boa |
| Estabilidade da ferramenta | Equivalente à ferramenta convencional | Boa |
PONTO
A construção em metal duro e um encabadouro de alta rigidez mudaram o modo de falha de fratura para desgaste estável
A fresa de topo HSS foi substituída por uma cabeça VVFH de metal duro AH715, mantendo a mesma velocidade de corte, profundidade de corte e avanço.
Também foi utilizado um encabadouro de alta rigidez VSSD.
Como resultado,
o modo de falha mudou de fratura súbita da aresta de corte para desgaste de flanco estável,
e o número de componentes usinados aumentou de cinco para 30.
A qualidade da superfície também melhorou.
Caso 2
Rasgo de Chaveta em Veio de SCM420/430: Reduzido de Três Processos para Dois e de Três Ferramentas para Uma
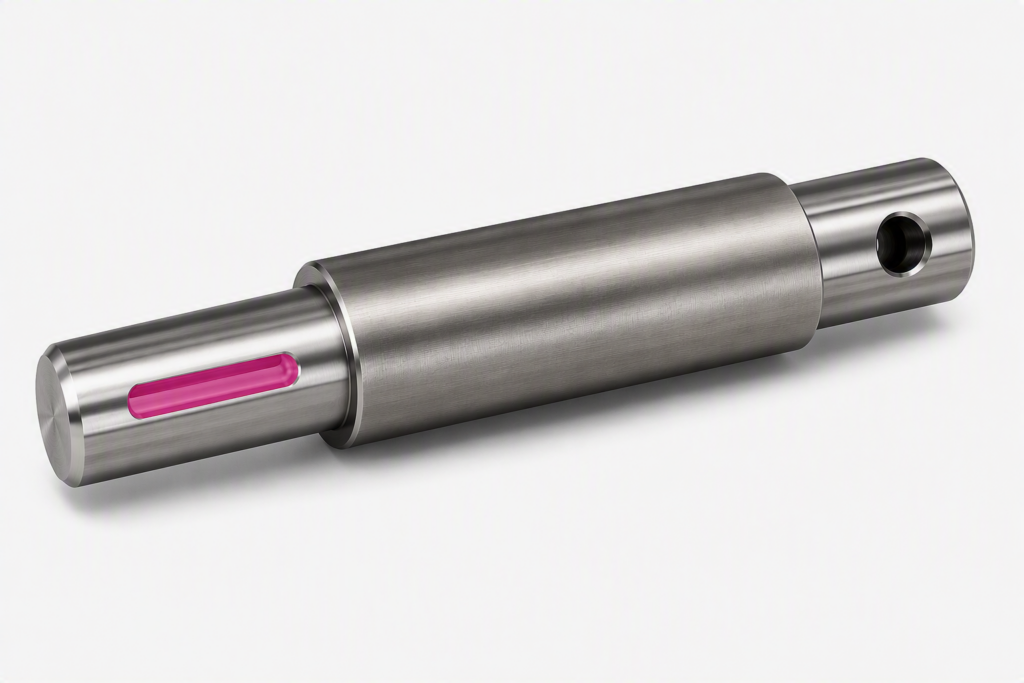
Detalhes da Aplicação
- Componente: Veio, usinagem de desbaste de rasgo de chaveta
- Material da peça: SCM420 / SCM430
- Máquina: Centro de torneamento com fuso acionado
- Largura do rasgo de chaveta: 8 / 10 / 12 / 16 mm
Desafios com o Método Convencional de Três Processos
- 1. Furação de furo guia com uma broca de ponta plana
- 2. Usinagem de desbaste de rasgo com uma fresa de topo de desbaste de quatro cortes
- 3. Acabamento periférico com uma fresa de topo de acabamento de quatro cortes
- Eram necessárias três ferramentas, resultando numa carga de trabalho considerável de troca e gestão de ferramentas
Condições de Usinagem da VVFH
- Furação: Vc = 60 m/min, fz = 0,03 mm/z
- Usinagem lateral de rasgo: ap = 3,5 mm, Vc = 100 m/min, fz = 0,07 mm/z
- Bons resultados tanto na furação como na usinagem por avanço lateral
Resultados da Melhoria
| Convencional | VVFH + VSSD | |
|---|---|---|
| Ferramenta e encabadouro | Fresa de topo de desbaste ø9, 4 cortes | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| Avanço por dente fz | 0,05 mm/z | 0,07 mm/z |
| Projeção | 20 mm | 15 mm |
| Taxa de remoção de material | 22,28 cm³/min | 23,4 cm³/min |
| Número de processos | 3 processos | 2 processos, desbaste + acabamento |
| Número de ferramentas necessárias | 3 ferramentas | 1 ferramenta |
| Qualidade de superfície | Inferior | Boa |
| Estabilidade da ferramenta | — | Boa |
PONTO
Furação e usinagem de desbaste consolidadas numa única ferramenta VVFH
Mantendo o processo de acabamento periférico,
a broca de ponta plana e a fresa de topo de desbaste foram consolidadas numa única ferramenta VVFH.
O número de processos foi reduzido de três para dois, e o número de ferramentas necessárias foi reduzido de três para uma.
O balanço também foi encurtado de 20 mm para 15 mm, permitindo um avanço mais elevado e melhorando a qualidade da superfície.
Caso 3
Rasgo de Chaveta em Veio de S45C: Usinagem num Único Processo e Vida Útil da Ferramenta Mais Longa Alcançadas Simultaneamente
Detalhes da Aplicação
- Componente: Veio para um motor diesel
- Material da peça: S45C
- Máquina: Torno com fuso de ferramenta acionada / fornecimento de refrigeração externa
- Operação: Usinagem de rasgo de chaveta ø8, profundidade de corte de 5 mm e comprimento de usinagem de 58 mm
Desafio
- O método convencional consistia em dois processos: furação de furo guia com uma broca ø8, seguida de usinagem de rasgo com uma fresa de topo ø8 da concorrência
- Era necessária uma maior produtividade através da integração de processos
Comparação de Condições de Corte
| Ferramenta Convencional da Concorrência | VVFH + VSSD | |
|---|---|---|
| Ferramenta e encabadouro | Fresa de topo ø8, 4 cortes | VVFH0800S03R04S05 VSSD10L055S05-S |
| Classes | AlCrN | AH715 |
| Velocidade de corte Vc | 60 m/min | 60 m/min |
| Profundidade de corte ap | 5 mm | 5 mm |
| Avanço por dente fz | 0,01 mm/z | 0,03 mm/z |
| Avanço | 95 mm/min | 215 mm/min |
| Peças usinadas por cabeça | 126 peças | 160 peças |
| Taxa de remoção de material | 3,82 cm³/min | 8,59 cm³/min |
| Número de processos | 2 processos, furação + usinagem de rasgo | Consolidado em 1 processo |
| Qualidade de superfície | Boa | Boa |
PONTO
Otimizar o avanço em vez de simplesmente reduzi-lo
A VVFH, com a sua capacidade de furação, foi proposta para integrar os processos.
Inicialmente, ocorreu o lascamento da aresta de corte ao usinar com o mesmo avanço baixo utilizado para a ferramenta da concorrência.
No entanto, ao
otimizar o avanço para o valor recomendado de fz = 0,03 mm/z,
o número de peças usinadas aumentou de 126 para 160.
A taxa de remoção de material mais do que duplicou, permitindo
tanto a integração de processos como uma vida útil mais longa da ferramenta
e resultando numa mudança de ferramenta bem-sucedida.
O que os Três Casos Têm em Comum
Rever o processo, o encabadouro e as condições de corte em conjunto, em vez de simplesmente substituir a ferramenta
Em todos os três casos, a fresa de topo existente não foi simplesmente substituída pela VVFH.
Os resultados foram alcançados combinando uma
mudança de material de HSS para metal duro,
melhoria da rigidez da ferramenta com um encabadouro de alta rigidez VSSD,
balanço da ferramenta mais curto,
e
condições de avanço adequadas para a VVFH.
Em conjunto, estas medidas permitiram tanto a integração de processos como uma vida útil mais longa da ferramenta.
6. Utilizar Condições Diferentes para Furação, Usinagem de Rasgos e Acabamento Periférico
A VVFH pode realizar múltiplas operações de usinagem com uma única ferramenta, mas isso não significa que todas as operações devam utilizar as mesmas condições de corte.
É importante definir condições adequadas para cada operação de usinagem.
Furação
- Velocidade de corte durante a furação
- Avanço no eixo Z
- Profundidade de furação
- Se é necessária furação intermitente (peck feeding)
- Fornecimento de refrigeração
- Condições de evacuação de aparas
Usinagem de Rasgos
- Avanço por dente
- Profundidade de corte axial
- Largura do rasgo
- Comprimento de usinagem
- Condições de evacuação de aparas
- Vibração ou ruído anormal
- Condição de danos na ferramenta
Acabamento Periférico de Cantos Retos
- Sobremetal de acabamento periférico
- Profundidade de corte radial
- Avanço por dente
- Largura do rasgo de chaveta
- Dimensões do canto reto
- Raio de canto necessário
- Condição da superfície usinada
IMPORTANTE
Definir condições ideais para cada operação de usinagem
A direção e a magnitude da carga aplicada à ferramenta diferem entre a furação, a usinagem de rasgos e o acabamento periférico.
O desempenho da VVFH pode ser maximizado
definindo condições de corte individualmente para cada operação.
Resumo: A VVFH Muda a Abordagem Convencional ao Fresamento de Rasgos de Chaveta em Veios
Este artigo apresentou os desafios do fresamento de rasgos de chaveta em veios e as soluções proporcionadas pela TungMeister VVFH.
Os pontos principais estão resumidos abaixo.
- O fresamento de rasgos de chaveta em veios apresenta um dilema entre o “número de ferramentas versus comprimento do percurso”:
o rampeamento, a usinagem com broca e fresa de topo e o corte raso repetido têm, cada um, vantagens e desvantagens. - A VVFH liga a furação, a usinagem de rasgos e o acabamento periférico com uma única ferramenta:
três arestas de corte centrais permitem a entrada direta no eixo Z seguida de avanço lateral. - Três tecnologias permitem uma usinagem estável:
três arestas de corte centrais, 150% de volume de canal e geometria de hélice variável. - A seleção do encabadouro afeta diretamente o desempenho:
escolha entre o encabadouro de alta rigidez VSSD e o encabadouro com pinça integrada VER de acordo com a aplicação. - Otimizar as condições de corte para cada operação de usinagem:
definir condições individuais para furação, usinagem de rasgos e acabamento periférico. - Comprovado em aplicações de clientes:
os resultados incluem uma redução de 69% no tempo de usinagem, redução de vibração, menos ferramentas e menos trocas de ferramentas. - O design de cabeça intercambiável reduz os custos operacionais:
o encabadouro pode ser reutilizado.
Se procura melhorar o seu processo de fresamento de rasgos de chaveta em veios, convidamo-lo a experimentar a VVFH.